فرآیند پر کردن کرمهای آرایشی در لولهها ممکن است ساده به نظر برسد، اما عملیاتی پیچیده است که نیازمند دقت و هماهنگی است.
پر کردن کرمهای آرایشی در لولهها شامل یک عملیات صنعتی کنترلشده است که با ویسکوزیته کرم و پایداری ساختاری لوله هماهنگ است. این امر تولید کارآمد و خروجی با کیفیت را تضمین میکند.
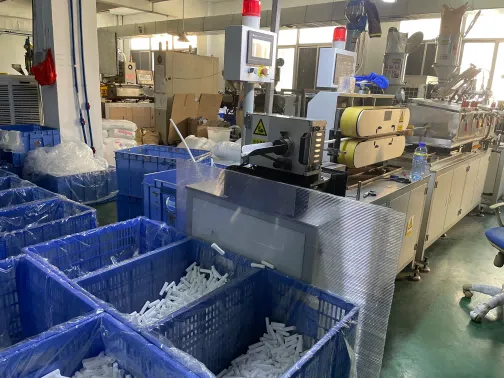
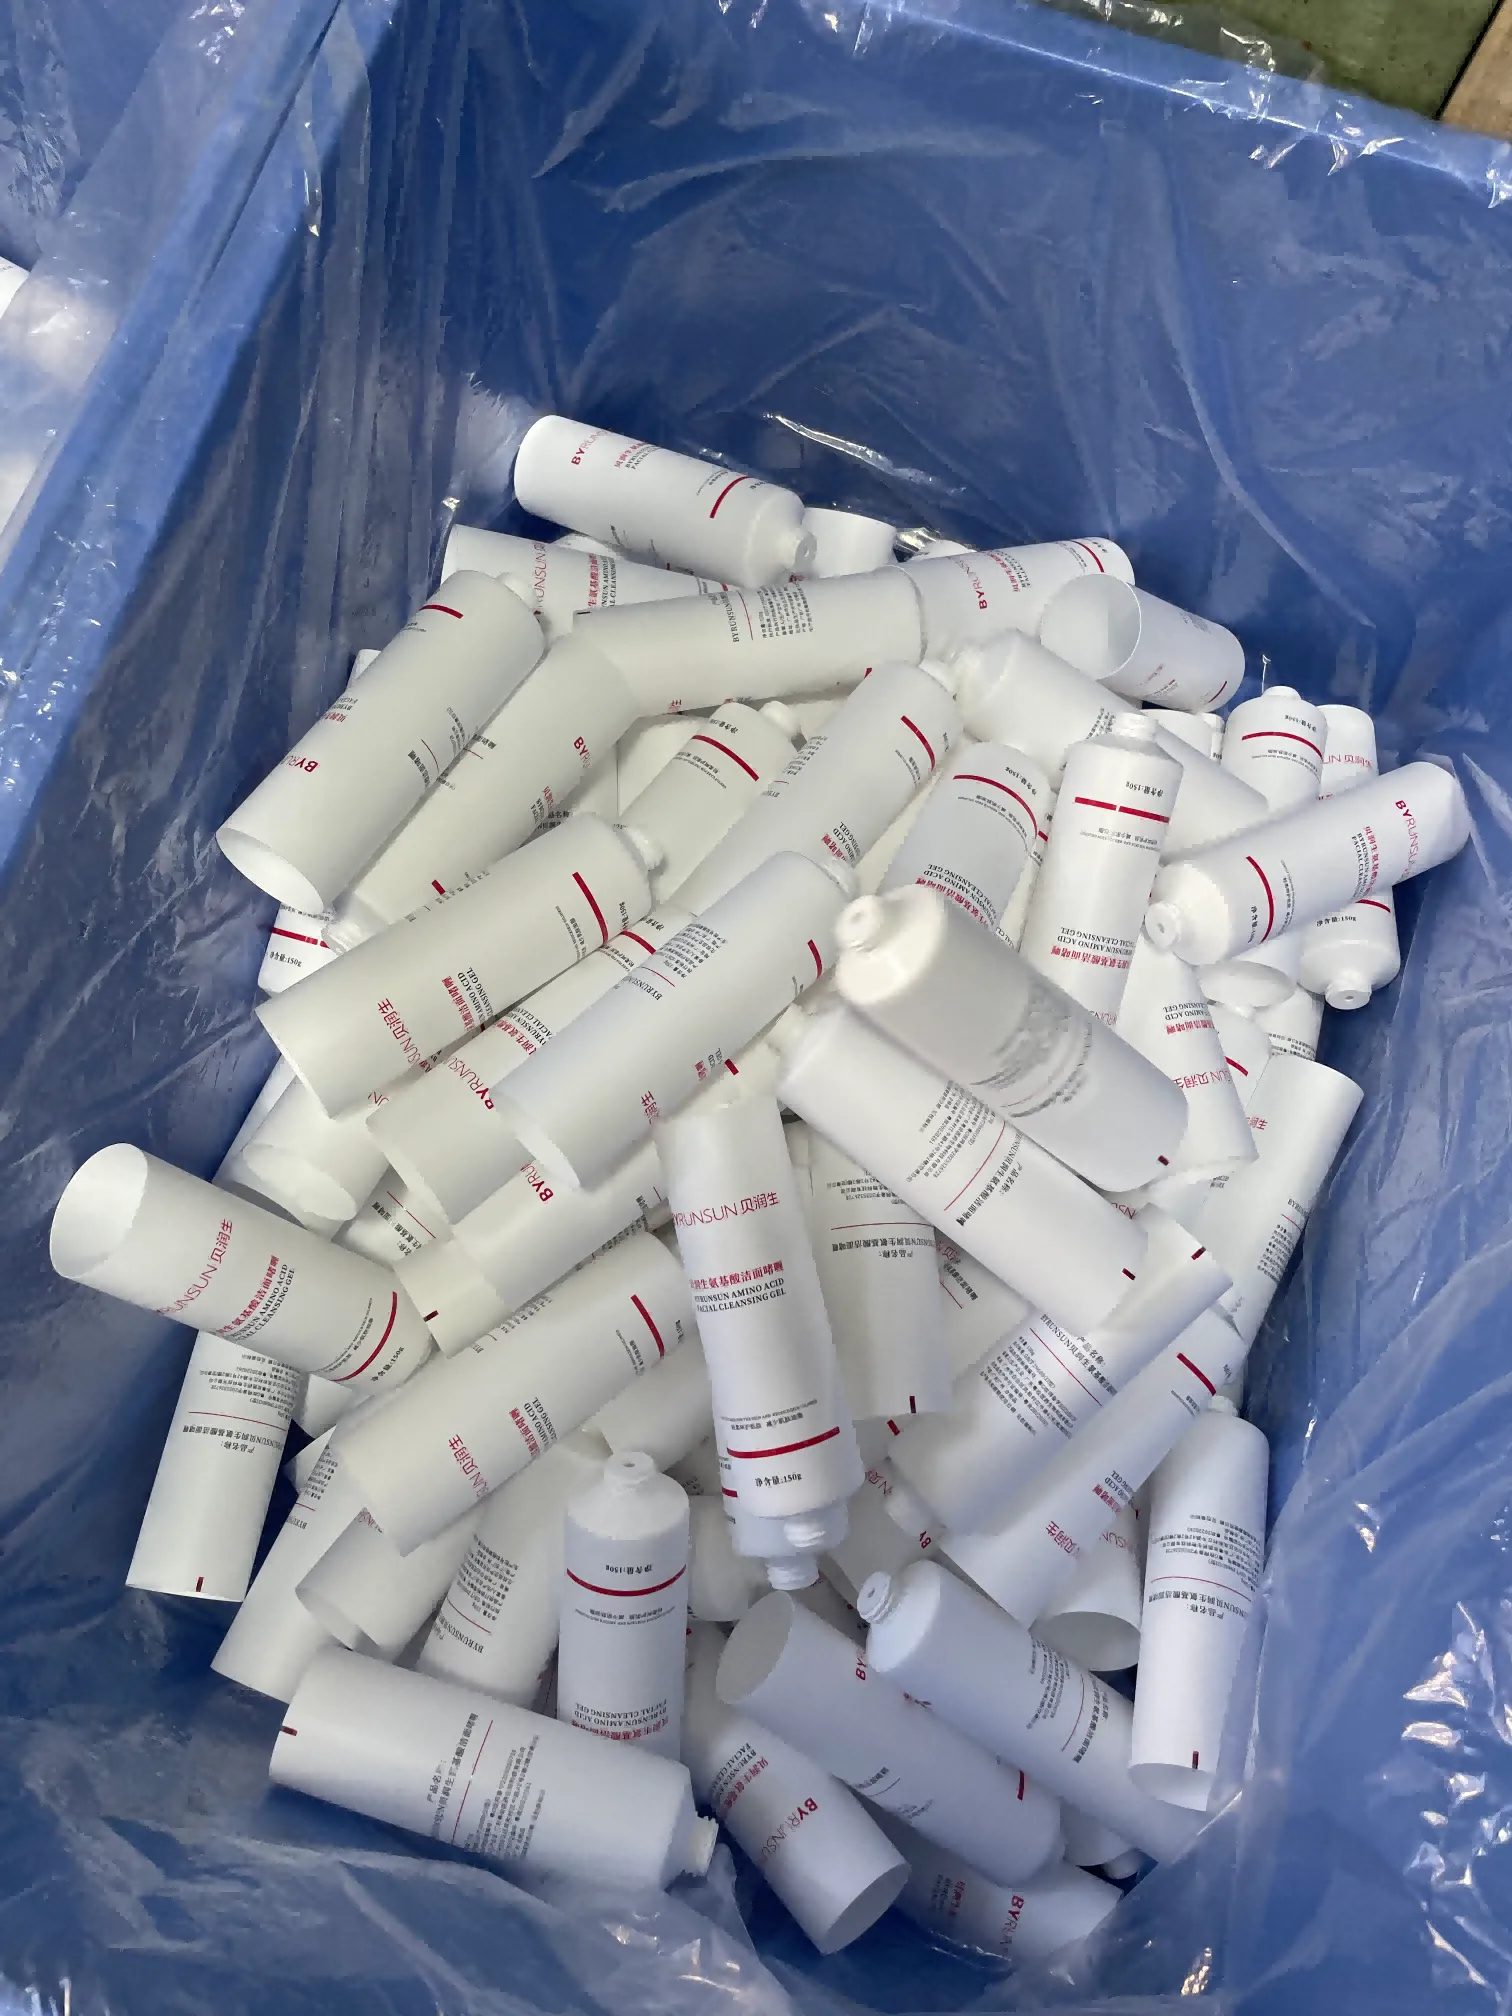
پر کردن کرمهای آرایشی فقط ریختن کرم در لوله نیست. این نیازمند برنامهریزی دقیق و ماشینآلات با دقت است. هرگونه ناسازگاری در ویسکوزیته کرم و ساختار لوله میتواند منجر به خروجی کند، شکست در مهر و موم یا مشکلات کیفیت شود. به همین دلیل، انتخاب دستگاه پرکن مناسب برای کارایی حیاتی است.
در زیر آنچه واقعاً در محیط تولید اهمیت دارد آمده است: پایداری. سختی لوله، تلرانس سر/گردن، مقاومت در برابر سایش چاپ، و تمیزی مهر و موم همگی بر اینکه خط بتواند با سرعت هدف کار کند تأثیر میگذارند.
آنچه قبل از پر کردن اتفاق میافتد (عوامل موفقیت پنهان)
بسیاری از برندها تنها بر سرعت پر کردن تمرکز میکنند، اما نتیجه پر کردن به کنترلهای اولیه بستگی دارد:
- سختی بدنه لوله و یکنواختی ضخامت دیواره: اگر لولهها تحت فشار تغییر شکل دهند، خط کاهش سرعت میدهد.
- تلرانس گردن/شانه: بر وارد کردن نازل، چکیدن و تمیزی پاککن تأثیر میگذارد.
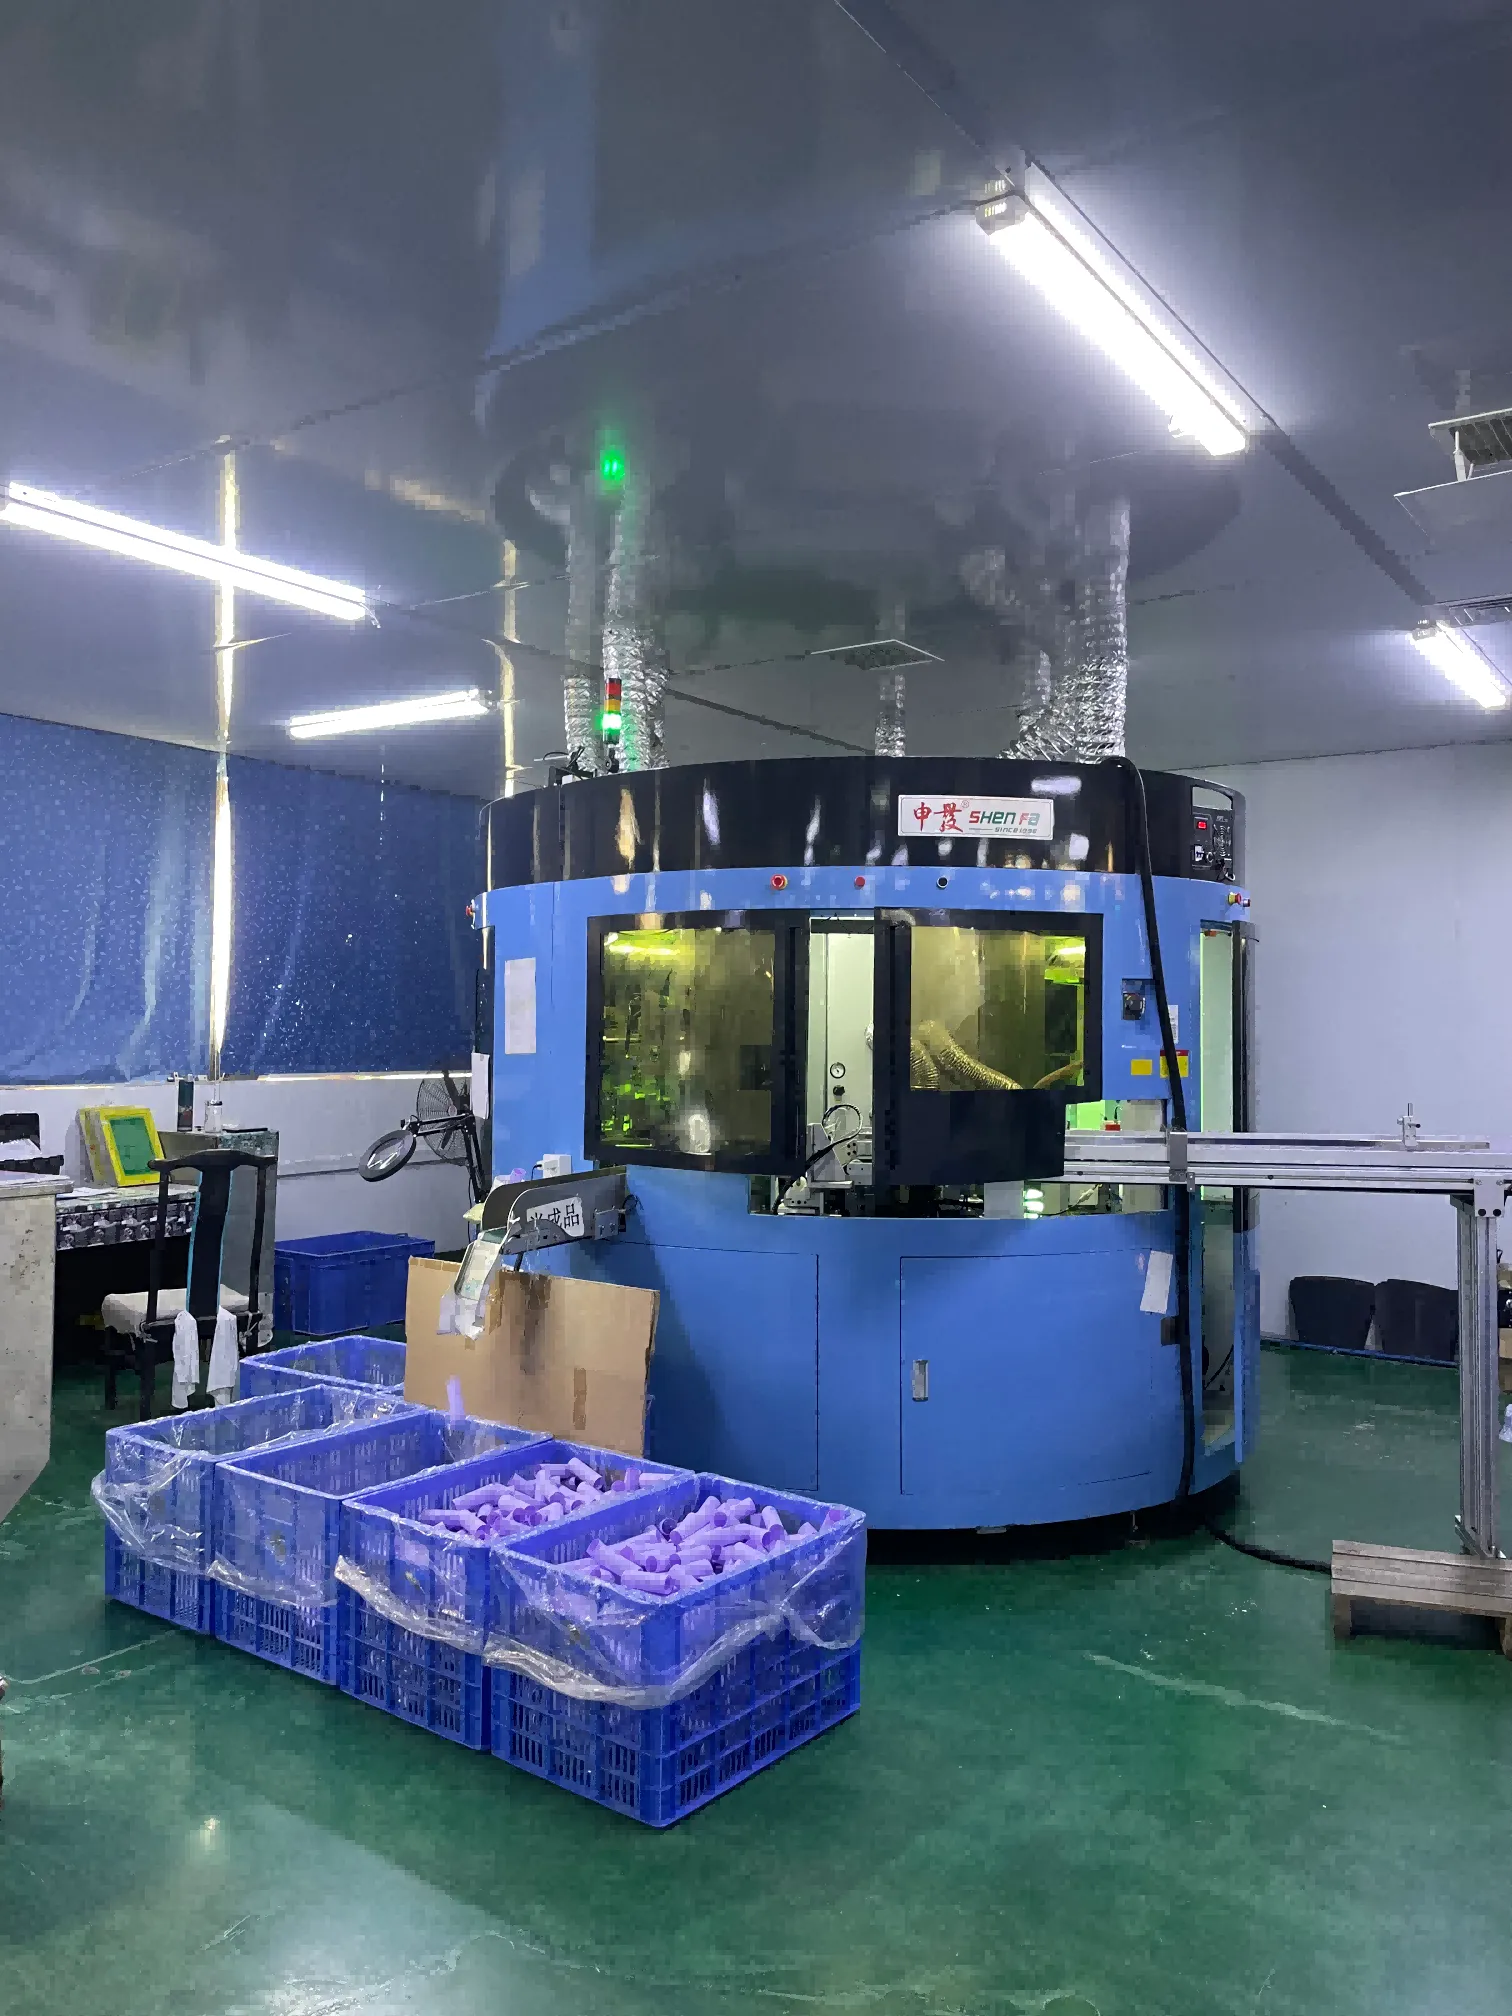
- پخت و مقاومت در برابر سایش چاپ: لولهها در مقابل راهنماها سایش میکنند؛ پخت ضعیف باعث ایجاد عیبهای خط و خش میشود.
- تمیزی لوله: به یاد داشته باشید—مهر و موم زمانی شکست میخورد که کرم آلودگی در منطقه مهر و موم قرار گیرد.
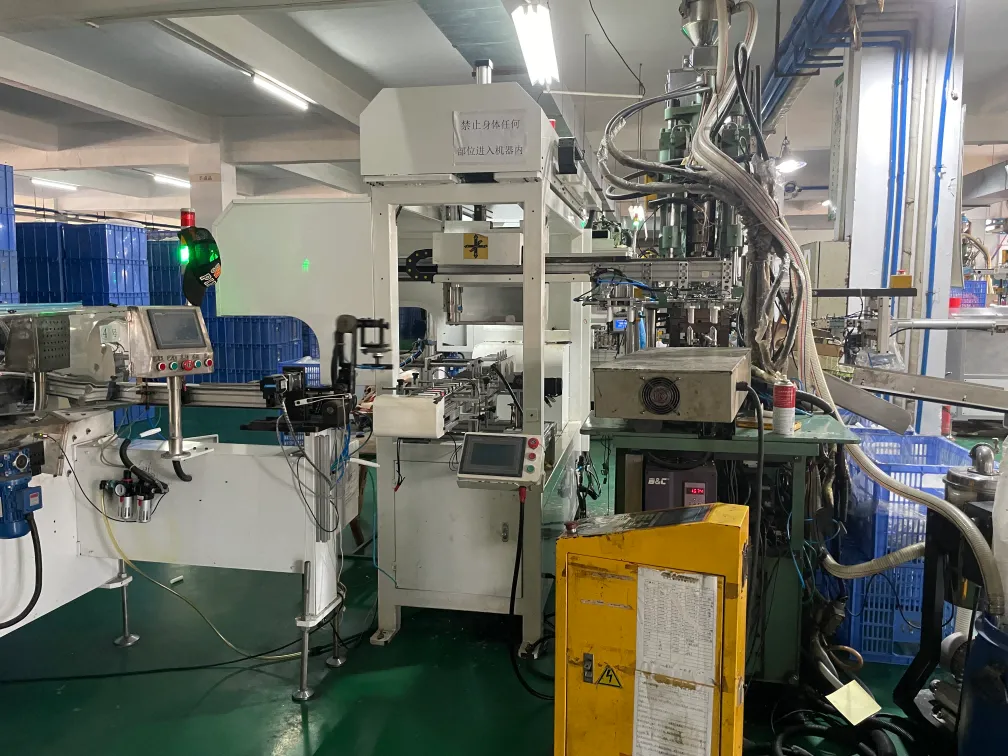
ماشین پر کردن لوله چگونه کار میکند؟
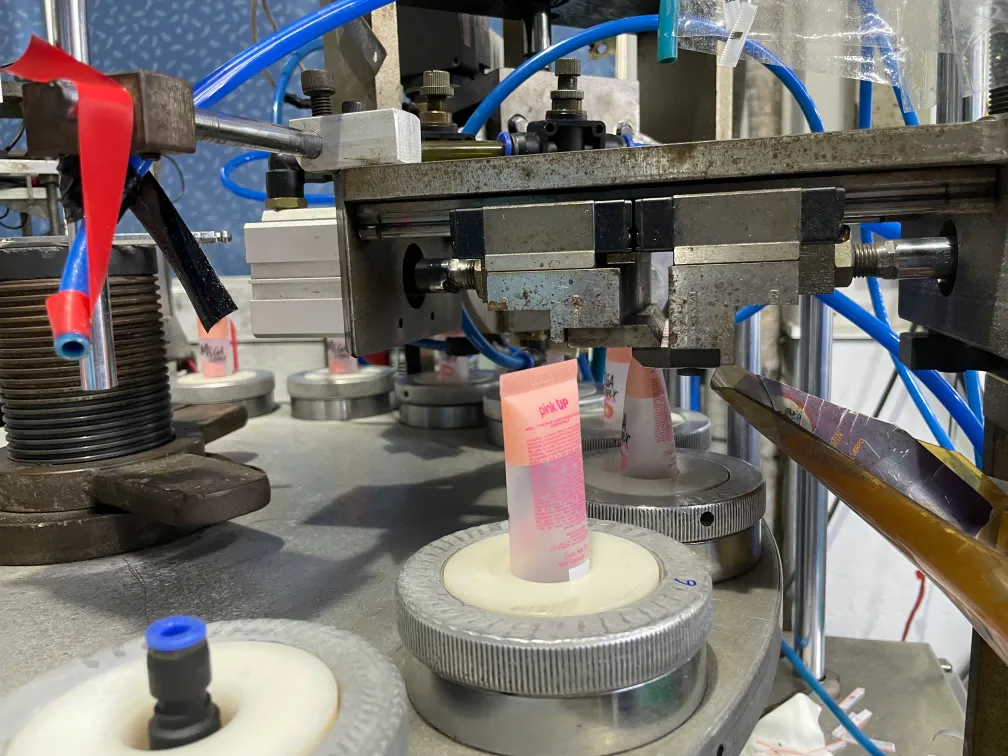
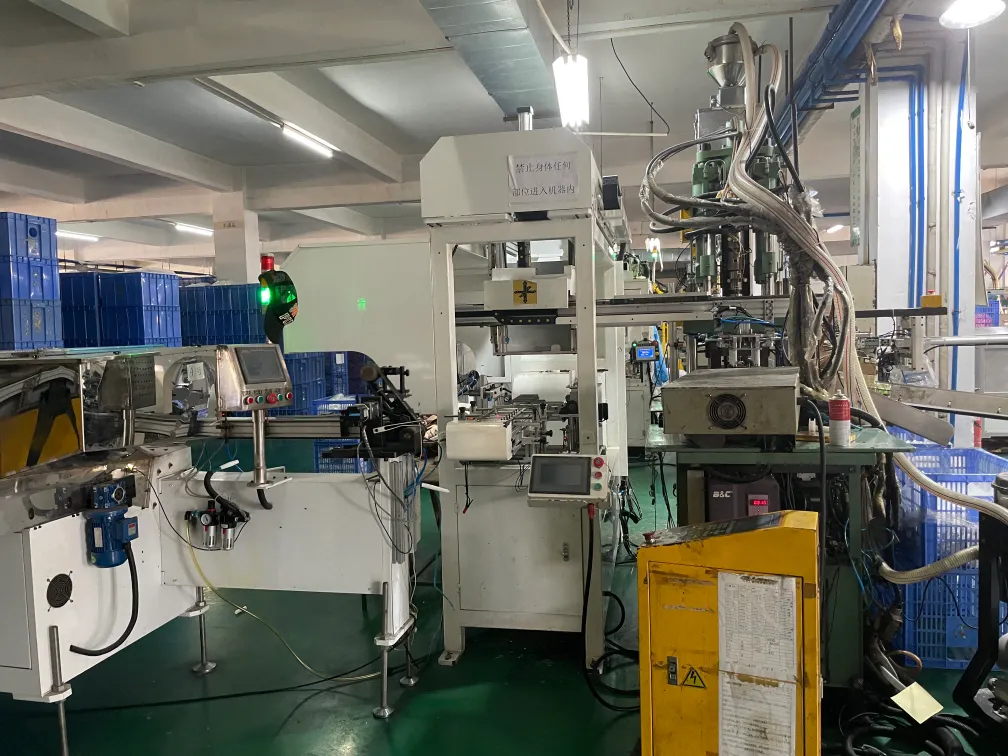
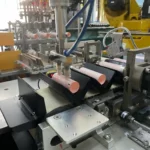
دستگاه پرکن در قلب عملیات قرار دارد. این دستگاهها از سیستمهای پیستونی یا فشار برای پر کردن لولهها با کرمهایی با ویسکوزیتههای مختلف استفاده میکنند. کلید اینجا دقت و تکرارپذیری است. با هزاران یا میلیونها لوله برای پر کردن، یکنواختی در حجم برای رعایت مقررات و حفظ اعتبار برند ضروری است.
دستگاههای پرکن لوله تضمین میکنند که هر لوله مقدار دقیقی از کرم دریافت کند، که برای یکپارچگی برند و تطابق با مقررات حیاتی است.
این دستگاهها برای کار با نوع خاصی از کرمها بر اساس ویسکوزیته طراحی شدهاند. کرمهای با ویسکوزیته بالا نیازمند روشهای متفاوتی نسبت به کرمهای سبکتر هستند. کنترلهای دستگاه جریان و فشار را تنظیم میکنند تا هر لوله به درستی پر شود.
روشهای پر کردن متناسب با ویسکوزیته (چگونه کارخانجات انتخاب میکنند)
- ویسکوزیته پایین (سرم / ژل نازک): سیستمهای پمپ یا حجمی؛ کنترل فوم و پاشش اهمیت دارد.
- ویسکوزیته متوسط (لوسیون / پاککننده): دوزینگ سروو/پیستون رایج است؛ دمای ثابت کاهش انحراف را در پی دارد.
- ویسکوزیته بالا (کرم / ضد آفتاب / پماد): دوزینگ جابجایی مثبت + نازل کنترلشده برای کاهش حبابها/رشتهسازی.
اگر ویسکوزیته نوسان کند (تغییر دما، مخلوطسازی ضعیف)، شما خواهید دید:
- وزن پر کردن ناسازگار
- حبابهای هوای محبوس شده
- چکیدن نازل و آلودگی ناحیه مهر و موم
مهر و موم به اندازه پر کردن اهمیت دارد
حتی پر کردن کامل هم در صورت ناپایداری مهر و موم شکست میخورد. بیشتر عیوب لوله ناشی از:
- کرم روی ناحیه مهر و موم
- ضخامت نامنظم لوله در انتها
- تنظیم نادرست دما/فشار/زمان
- کنترل ضعیف زمان خنکسازی
فرآیند تولید پماد چیست؟
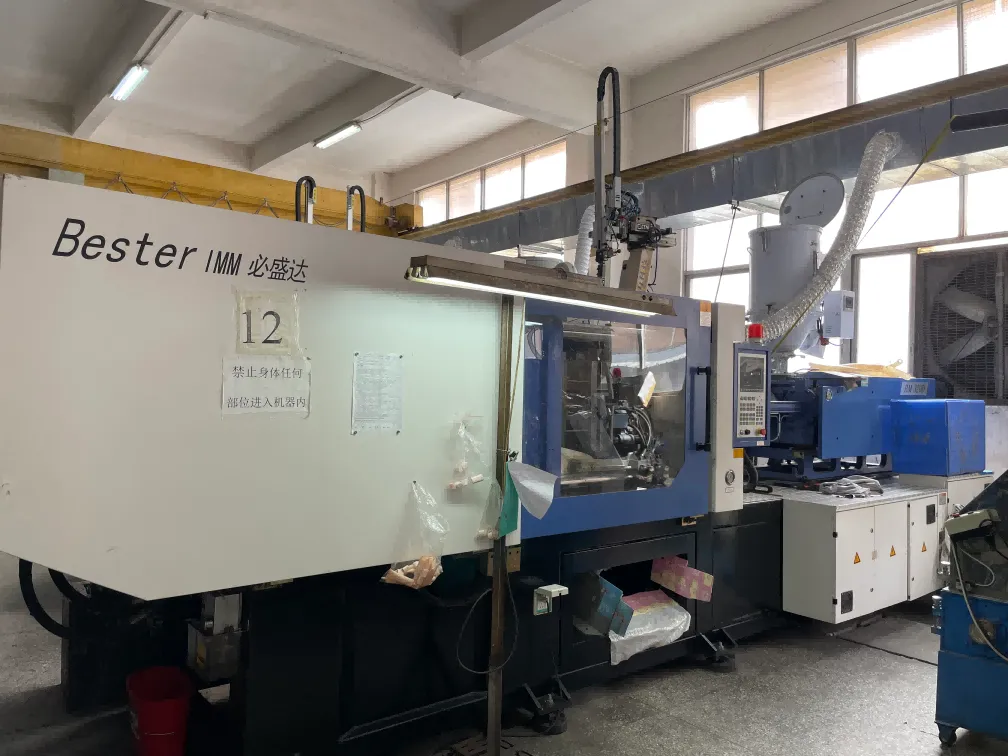
تولید پماد از فرآیند ساختارمند پیروی میکند. این فرآیند با انتخاب مواد اولیه شروع میشود، جایی که مواد فعال و مواد پایه انتخاب میشوند. پس از آن، مواد مخلوط میشوند تا یکنواختی حاصل شود. این کار اغلب در مقادیر بزرگ انجام میشود تا کیفیت حفظ شود.
فرآیند تولید شامل مخلوط کردن مواد فعال با یک پایه برای ایجاد یک پماد یکنواخت قبل از پر کردن در لولهها است.
وقتی پماد آماده شد، مرحله پر کردن آغاز میشود. پس از پر کردن، لولهها مهر و موم میشوند تا اطمینان حاصل شود که محصول آلوده نمیشود.
برندهای کنترل کیفیت باید درخواست کنند (ساده اما قدرتمند)
- گواهی آزمایش / رکورد دسته برای پایداری در سمت فرمول (فیلر شما نیاز به ویسکوزیته پایدار دارد)
- بررسی وزن پر کردن (شروع/میانه/پایان شیفت)
- آزمایش نشت / آزمایش فشار
- بررسی بصری استحکام مهر و موم
- شبیهسازی ریزش / حمل و نقل برای کالاهای بستهبندی شده
چگونه کرم را از لوله فشار دهیم؟
فشار دادن کرم از لوله ساده است، اما طراحی لوله نقش مهمی دارد. لولهای با طراحی خوب اجازه میدهد به راحتی مصرف شود بدون هدر رفتن محصول.
طراحی مناسب و مواد لولهها، سهولت فشار دادن کرم را افزایش میدهد و در عین حال هدر رفتن را به حداقل میرساند.
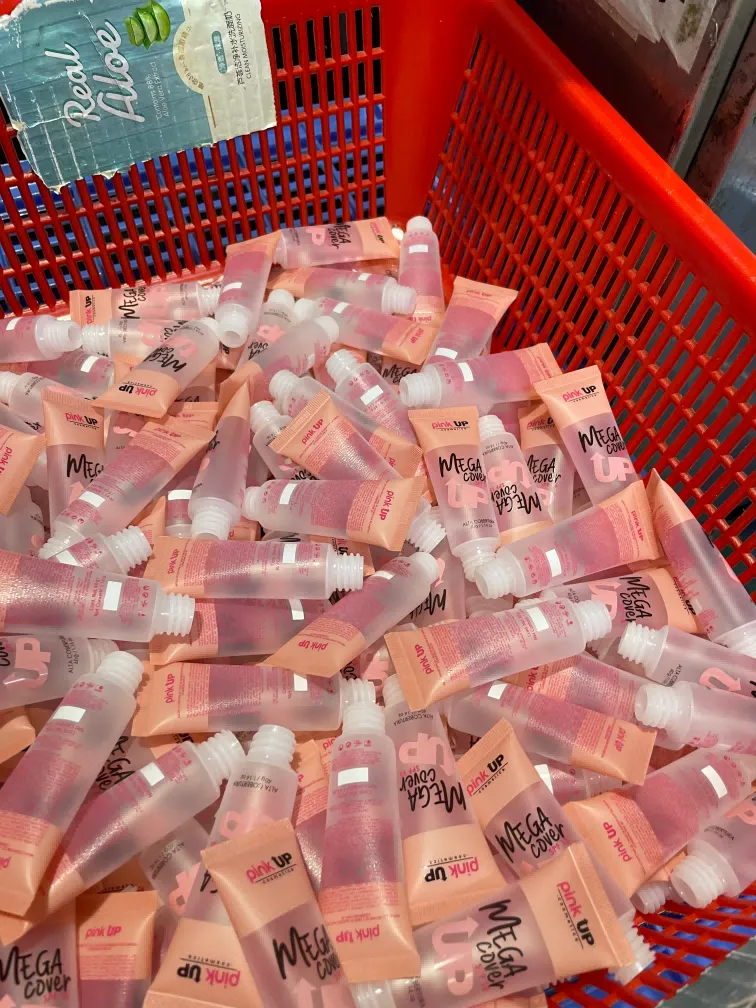
برای حداکثر کردن خروجی:
- از پایین فشار دهید و به سمت بالا رول کنید
- از کلید/رولر کوچک لوله برای کرمهای غلیظ استفاده کنید
- از فشار دادن وسط ابتدا خودداری کنید (جعبههای گیر کرده ایجاد میکند)
ساختار لوله که فرآیند خروج “آخرین قطره” را بهبود میبخشد
- زاویه شانه بهینه شده (فضای مرده کمتر)
- اصطکاک سطح داخلی کنترل شده
- اندازه سوراخ دهانه به خوبی طراحی شده (نه خیلی کوچک برای کرمهای ویسکوز)
چرا کرمهای دست در لولههای فلزی هستند؟
لولههای فلزی (آلومینیومی) اغلب برای کرمهای دست استفاده میشوند زیرا حفاظت قوی در برابر نور و اکسیژن فراهم میکنند که میتواند مواد حساس را تخریب کند. همچنین احساس لمسی برتری ارائه میدهند.
لولههای فلزی حفاظت برتری برای کرمهای دست ارائه میدهند، کیفیت آنها را حفظ کرده و عمر مفید را افزایش میدهند.
دلایل دیگر انتخاب برندها از فلز:
- مانع قوی برای پایداری روغنهای ضروری/عطر
- حفاظت بهتر برای مواد فعال حساس به اکسیداسیون
- موقعیت برتر در خردهفروشی
از چه موادی لولههای کرم ساخته شده است؟
لولههای کرم میتوانند از پلاستیک (PE)، آلومینیوم یا لمینت ساخته شوند. هر کدام مزایا و معایب هزینه و عملکرد متفاوتی دارند.
لولههای کرم معمولاً از موادی مانند پلاستیک، آلومینیوم یا لمینت ساخته میشوند که هر کدام مزایای خاص خود را برای نگهداری محصول دارند.
راهنمای سریع خریدار:
- لوله PE: انعطافپذیر، مقرون به صرفه، مناسب برای بیشتر کرمها/پاککنندهها.
- لوله PE بازیافتشده (PCR): تمرکز بر پایداری، اما نیاز به کنترل دقیقتر دستهبندی دارد.
- لوله آلومینیومی: مانع قوی + برتر، اما هزینه بالاتر و دقت پر کردن بیشتر نیاز دارد.
- لوله لمینت: مانع متعادل + سطح قابل چاپ، اغلب برای فرمولهای خاص استفاده میشود.
چرا آوینو الکل دارد؟
آوینو (مانند بسیاری از محصولات مراقبت از پوست) ممکن است الکل را به دلایل مختلف شامل شود:
- حلال برای کمک به حل کردن مواد تشکیلدهنده
- تنظیم بافت/احساس
- خشک شدن سریعتر یا اثر حسی
- بهبود نفوذ برای فعالهای خاص
الکل میتواند به عنوان حلال و کمککننده در فرمولاسیون عمل کند، اما تاثیر آن بستگی به نوع و مقدار استفاده شده دارد.
نکته مهم: “الکل” یک چیز نیست.
- برخی الکلها در سطوح بالاتر احساس خشکی میکنند.
- برخی الکلهای چرب (مانند الکل ستیل/استئاریل) خشککننده نیستند و به عنوان مرطوبکننده/غلظتدهنده عمل میکنند.
برای بستهبندی، فرمولهای حاوی الکل ممکن است نیاز به:
- بررسی سازگاری (خطر ترک خوردگی تنش در پلاستیکهای خاص)
- بررسی عملکرد درببندی برای کاهش تبخیر
چکلیست عملی برای برندها قبل از پر کردن انبوه
اگر میخواهید خروجی عمده پایدار داشته باشید، قبل از قفل کردن مشخصات لوله این موارد را تأیید کنید:
1) دامنه ویسکوزیته فرمول (محدوده دما)
2) سفتی لوله و سازگاری با قفل
3) اندازه دهانه مطابق با غلظت کرم
4) روش مهر و موم (گرما / اولتراسونیک) و کنترل پارامترها
5) مقاومت در برابر مالش چاپ پس از حمل و نقل تولید
چگالی بستهبندی ۶) (لولههای کوچک در حمل و نقل به راحتی تغییر شکل میدهند)
نتیجهگیری
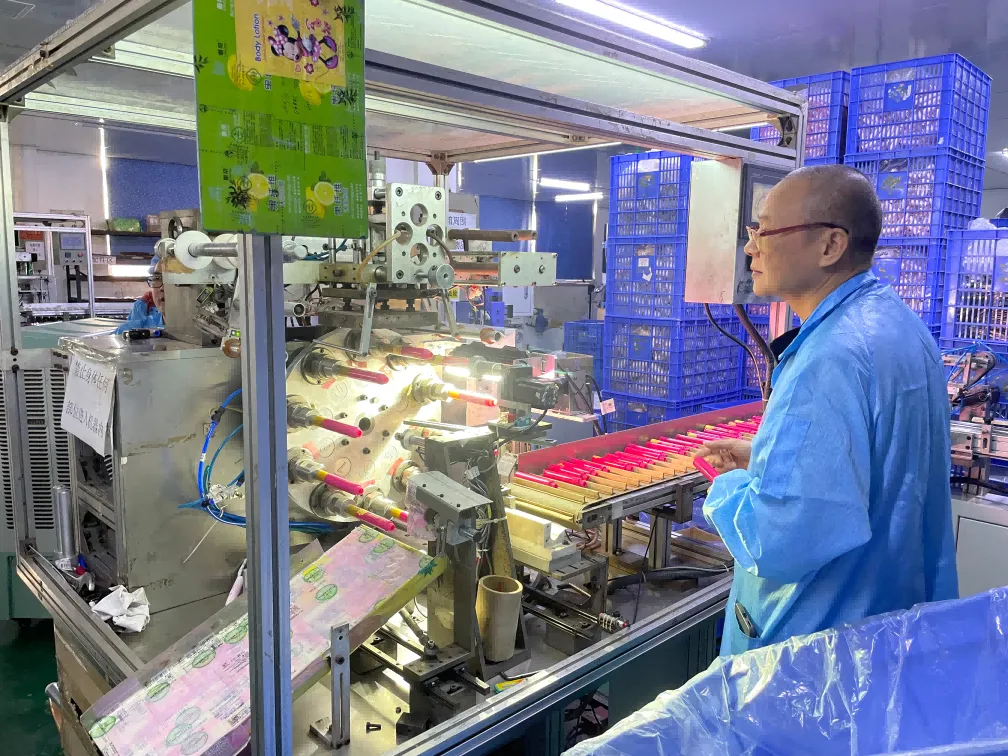
پر کردن کرمهای آرایشی در لولهها نیازمند تعامل پیچیدهای از ماشینآلات، مواد و کنترل فرآیند است که تضمینکننده کیفیت و یکنواختی است.
اگر سادهترین “قانون موفقیت” را بخواهید: سازگاری ویسکوزیته + ساختار لوله + روش پر کردن + انضباط دربندی. وقتی این چهار عامل همراستا شوند، تولید سریع انجام میشود، نقصها کاهش مییابد و سفارشهای تکراری پایدار میمانند.


 Persian
 English
 French
 Vietnamese
 Spanish
 German (Austria)
 German
 South Azerbaijani
 Japanese
 Italian
 Russian
 Finnish