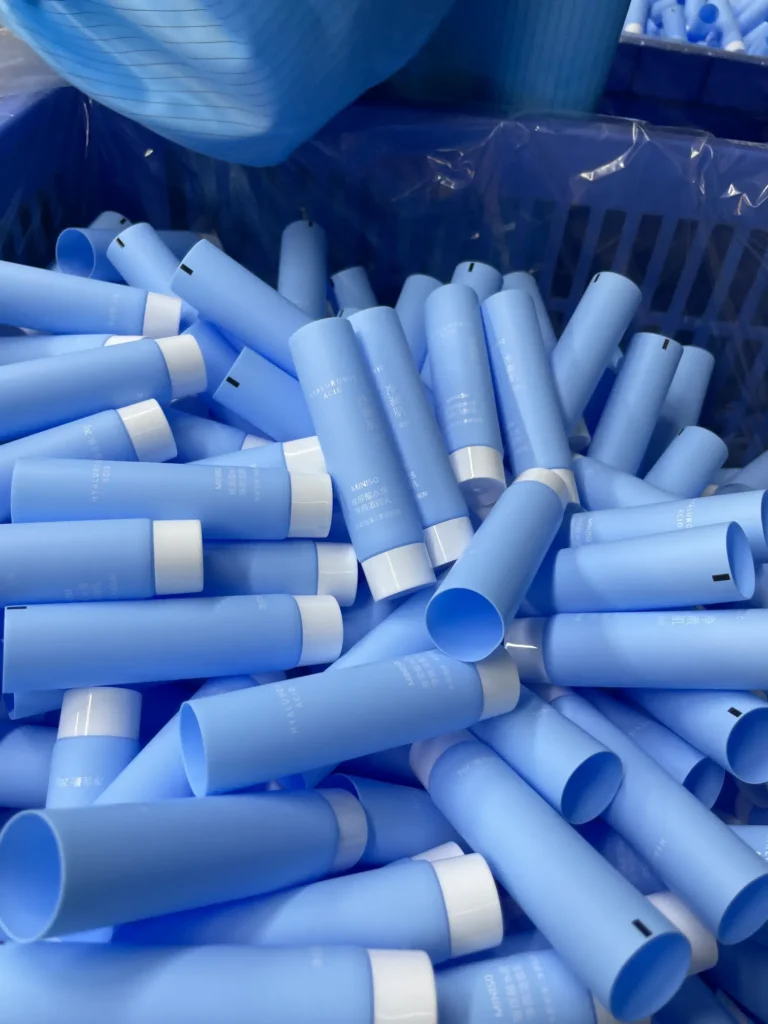
منبعیابی لولههای اپلیکاتور ممکن است احساس غمانگیزی ایجاد کند زمانی که نمیدانید از کجا شروع کنید. انتخاب صحیح برای موفقیت بستهبندی شما حیاتی است.
بهترین راه برای منبعیابی لولههای اپلیکاتور، همکاری مستقیم با تولیدکنندگان است که پیچیدگیهای مربوطه را درک میکنند. این رویکرد کنترل، کیفیت و کارایی در تولید را بهتر تضمین میکند.
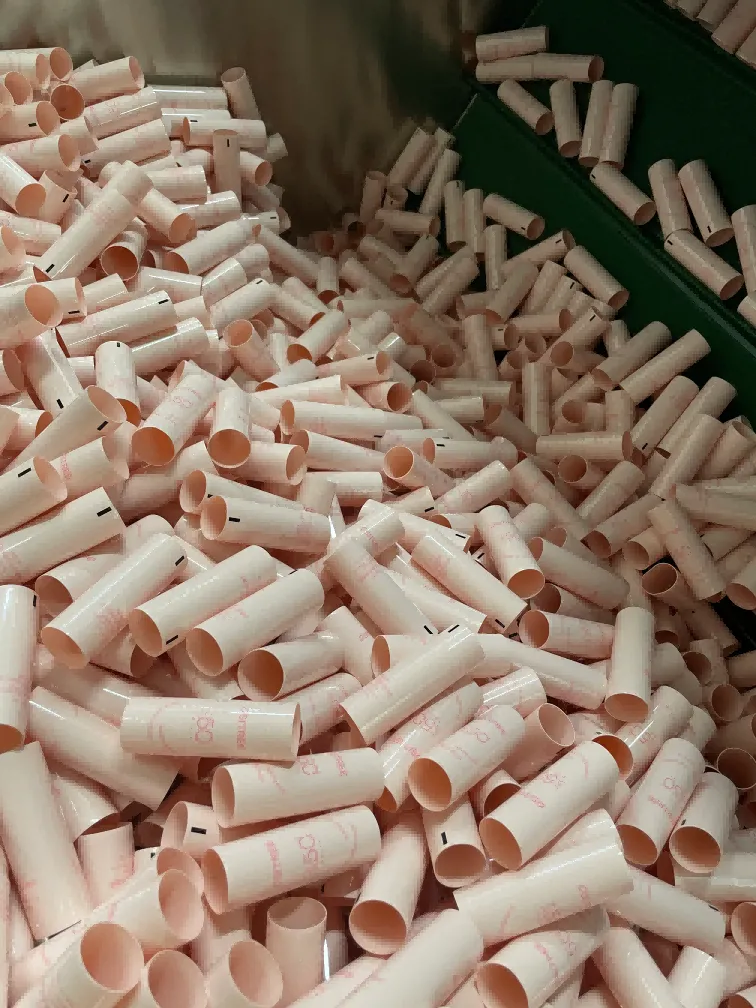
وقتی لولههای اپلیکاتور را منبعیابی میکنید، ضروری است تصویر بزرگتر را در نظر بگیرید. بدنه لوله، سر اپلیکاتور، روش مهر و موم و فرآیند پر کردن باید به صورت بیوقفه با هم کار کنند. بسیاری از خریداران این جزئیات را نادیده میگیرند و فرض میکنند منبعیابی “فقط درباره اپلیکاتور است”. در واقع، ادغام تمام اجزا جایی است که چالش واقعی قرار دارد—بهویژه در تولید انبوه، جایی که تغییرات کوچک در تحملها میتواند منجر به نشت، عدم همراستایی یا شکایات مصرفکننده شود.
یک راه مفید برای فکر کردن درباره لولههای اپلیکاتور این است: شما در حال خریدن یک لوله + یک سر نیستید—شما در حال خریدن یک سیستم توزیع کارآمد هستید. این سیستم باید در طول دستهها پایدار بماند، در حملونقل زنده بماند، بهطور روان در خط پر کردن شما کار کند و تجربه کاربری یکنواختی از اولین فشار تا آخرین داشته باشد.
چرا منبعیابی مستقیم از کارخانه اهمیت دارد؟
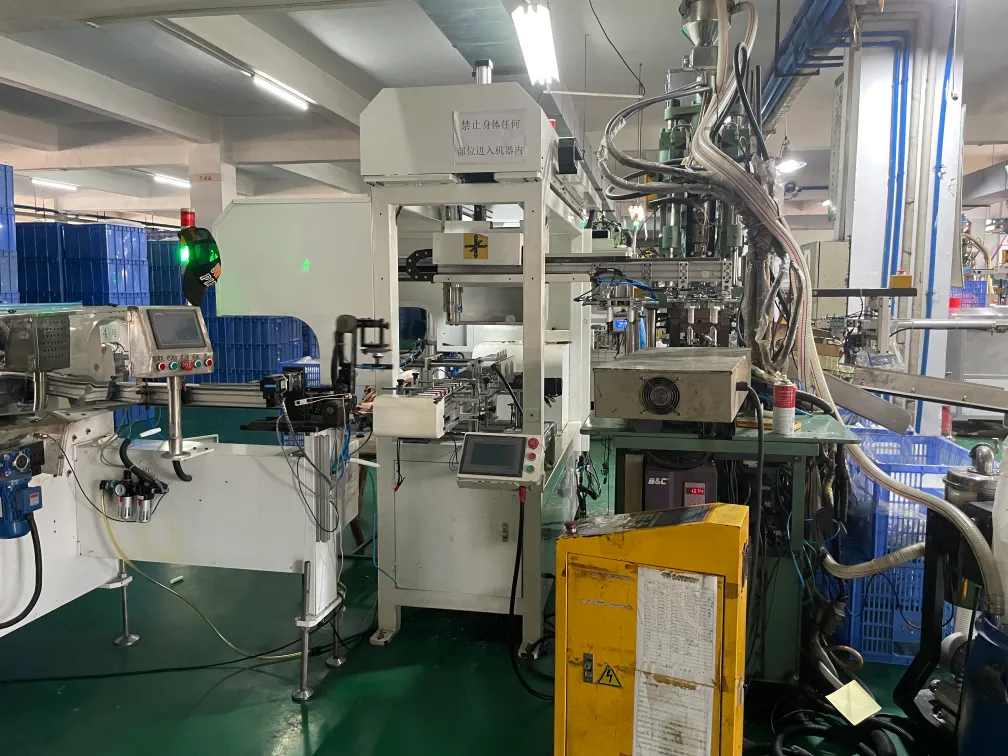
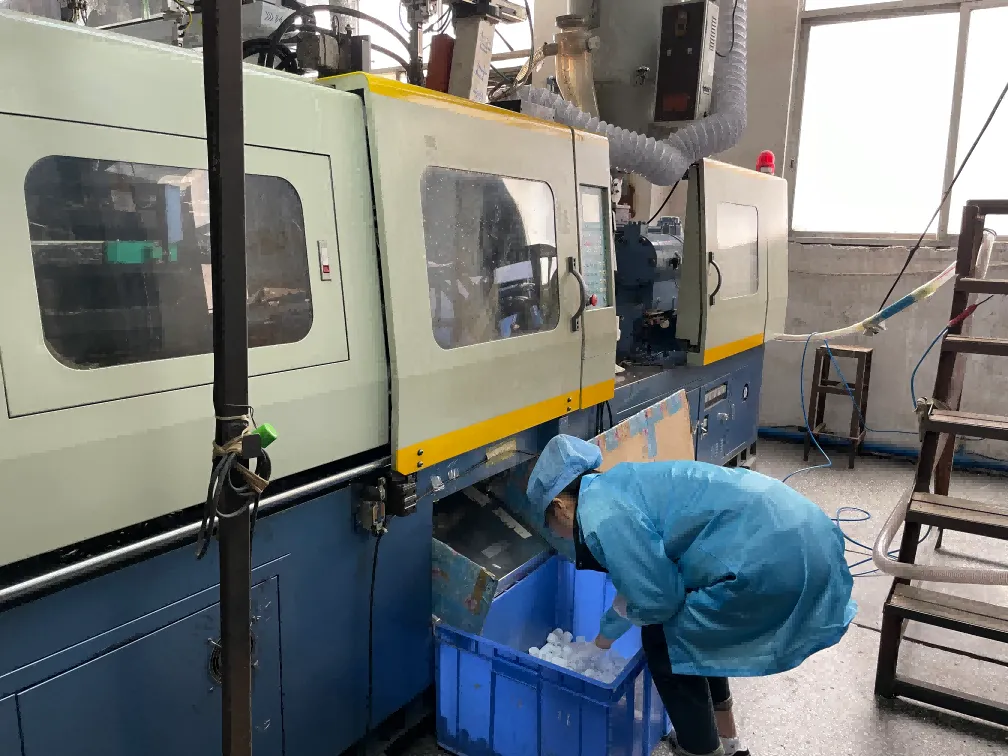
منبعیابی لولههای اپلیکاتور مستقیم از کارخانهها سطح کنترل را ارائه میدهد که تجارت یا مونتاژ نمیتواند مطابقت دهد. تحملهای دقیق در ناحیه گردن لوله و رابط سر اپلیکاتور برای جلوگیری از مشکلاتی مانند نشت، لرزش، گشتاور نامتعادل و عدم همراستایی حیاتی است. کارخانههایی که فرآیند شکلدهی لوله و قالبسازی سر را در داخل خود انجام میدهند، میتوانند این تحملها را به طور مؤثر مدیریت کنند زیرا کنترل میکنند:
- ابعاد گردن لوله (مهم برای مهر و موم و تناسب)
- دقت قالبسازی سر (مکانیسم، پلاگ، هندسه واشر)
- پارامترهای مونتاژ (عمق فشار، دامنه گشتاور، همراستایی)
- نقاط کنترل کیفیت (آزمایش نشت، آزمایش گشتاور، محدودیتهای ظاهری)
با کنترل کل فرآیند، کارخانهها میتوانند به سرعت هر مشکلی را برطرف کنند. این کار زمان توقف را کاهش میدهد و خروجی با کیفیت بالا را تضمین میکند.
وقتی تجار یا مونتاژکاران اپلیکاتورها و لولهها را جداگانه منبعیابی میکنند، ممکن است منجر به مشکلاتی شود. اگر مشکلی در نشت وجود داشته باشد، ممکن است با مشکل “پینگپون مسئولیت” روبهرو شوید: تامینکننده لوله میگوید مشکل سر است، تامینکننده سر میگوید گردن لوله مشکل دارد، و مونتاژکار میگوید هر دو در استانداردهای “خودشان” قرار دارند. این کار زمان را هدر میدهد و اغلب منجر به بازکاری، تأخیر در راهاندازی و هزینههای اضافی حملونقل میشود.
منبعیابی مستقیم از کارخانه این ریسک را کاهش میدهد زیرا کارخانه میتواند تناسب و عملکرد را به عنوان یک سیستم ارزیابی کند و مجموعهای واحد از استانداردهای قابل اندازهگیری ارائه دهد.
چگونه نوع اپلیکاتور بر تولید تأثیر میگذارد
نوع اپلیکاتوری که انتخاب میکنید نقش مهمی در فرآیندهای پر کردن و مهر و موم، سرعت خط و پایداری بلندمدت دارد.
- سر رول-آن / توپ فلزی / سرهای ماساژ چندتوپی: اغلب نیاز به پر کردن قسمت پایین دارند. شما نیاز به کنترل دقیق حجم دارید تا از گیر کردن هوا جلوگیری کنید و عملکرد نرم رول را تضمین کنید. تلرانسهای نشیمن توپ بر نشتی و احساس تاثیر میگذارند.
- اپلیکاتورهای سر سرامیکی: همچنین معمولاً پر شده از پایین. آنها نیاز به توجه خاص در مهر و موم کردن در رابط سر دارند و ممکن است نیاز به تمیزکاری اضافی یا بررسی سطح برای جلوگیری از علامتهای آلودگی داشته باشند.
- نوکهای اسفنجی / نوکهای پر شده: حساس به آلودگی و پر کردن بیش از حد هستند. اگر فرمول در حین پر کردن وارد اسفنج شود، میتواند باعث تجربههای نامرتب در اولین استفاده و دوزهای ناپایدار شود.
- نوکهای برس: نیازمند همراستایی پایدار و هندسه خروجی ثابت هستند؛ در غیر این صورت عملکرد برس متفاوت میشود و محصول ممکن است اطراف فِرول “سیل” کند.
این حساسیت به این معناست که اگر ساختار لوله یا تلرانسهای اپلیکاتور برای خط پر کردن شما بهینه نباشد، سرعت تولید باید کاهش یابد، که هزینهها را افزایش میدهد. بنابراین، ارزیابی نحوه تطابق اپلیکاتورها با قابلیتهای پر کردن شما حیاتی است. این فقط مسئله انتخاب یک اپلیکاتور با ظاهر ممتاز نیست؛ بلکه اطمینان از عملکرد مناسب در سیستم تولید بزرگتر است.
سوالات عملی که خریداران باید قبل از درخواست قیمت بپرسند
برای جلوگیری از نویز در قیمتگذاری و تأخیر در پروژه، این موارد را زودتر بپرسید:
1) جهت پر کردن: پر کردن از بالا یا پایین؟
2) محدودیتهای خط پر کردن: سرعت هدف (تعداد در دقیقه)، قطر نازل، پر کردن با وکیوم/فشار، توانایی گشتاور در بستهبندی.
3) معیارهای نشتی: چه چیزی قبول یا رد است؟ (سطح فشار، زمان، دما)
4) پنجره گشتاور: گشتاور اولیه باز کردن، گشتاور بسته شدن مجدد، تغییرات بلندمدت پس از پیری.
5) آزمایش سقوط و حمل و نقل: ارتفاع مورد نیاز، مشخصات کارتن، و استاندارد پذیرش.
6) برنامه سازگاری فرمول: مدت زمان آزمایش، چرخههای دما، و روش ارزیابی؟
7) نیازمندی سطح: مات/براق/لمس نرم، مقاومت خط و خش، مالش الکل.
8) مقررات و ادعاها: PCR %، پلیاتیلن نیشکر، نشانهای بازیافت، REACH/ROHS در صورت نیاز.
معمولاً چه چیزی اشتباه میرود (و چگونه از آن جلوگیری کنیم)
بیشتر شکستهای لوله اپلیکاتور “مشکلات چاپ” نیستند. آنها شکستهای سیستم هستند:
- نشت در اتصال سر: به دلیل بینظمی گردن، ناسازگاری جایگاه سر، طراحی واشر، یا تغییر در نیروی مونتاژ.
- لرزش / ناهماهنگی: سر کمی کج قرار میگیرد، که بر ظاهر و احساس مصرفکننده تأثیر میگذارد.
- پر کردن بیش از حد / گیر کردن هوا: باعث افزایش فشار و نشت میشود؛ بهویژه در طراحیهای رول-آن/سرامیکی رایج است.
- تکرارپذیری ضعیف: نمونه ظاهر عالی دارد، اما در تولید انبوه به دلیل کنترل فرآیند ضعیف، انحراف دارد.
پیشگیری مربوط به تعیین استانداردهای قابل اندازهگیری و تأیید کنترل فرآیند است. یک کارخانه قابل اعتماد نشان میدهد چگونه این موارد را تثبیت میکند (نگهداری قالب، بررسیهای درونفرایندی، برنامه نمونهگیری، و سوابق).
سفارشیسازی: شمشیری دولبه
شخصیسازی میتواند لایهای دیگر از پیچیدگی را به استراتژی تأمین شما اضافه کند. اشکال منحصر به فرد اپلیکاتورها، اثرات فلزی، یا پوششهای خاص ممکن است توجه را جلب کند، اما اغلب زمان تحویل طولانیتر و انعطافپذیری کمتری دارند. اگر اپلیکاتور شما بر قالب سفارشی تکیه دارد، بپرسید:
- مالک قالب چه کسی است و چگونه نگهداری میشود؟
- چگونه اطمینان میدهید که برای تجدید و سفارشهای مکرر در بلندمدت در دسترس باشد؟
- برنامه پشتیبان در صورت آسیب دیدن یک حفره حیاتی چیست؟
- آیا میتوانید ثبات ظاهر و گشتاور را در چندین چرخه تولید تضمین کنید؟
میخواهید از ناامیدی نمونهای با طراحی زیبا که نمیتوان آن را به طور مداوم تکرار کرد، جلوگیری کنید.
رویکرد نمونهسازی دوستانه برای خریدار (کاهش ریسک و هزینه)
مؤثرترین راه کنترل ریسک، برنامه اعتبارسنجی مرحلهای است:
1) نمونه ساختاری: تأیید تناسب گردنه لوله + سر، روش آببندی، عملکرد پایه.
2) نمونه رنگ: تأیید تحمل رنگ و پایان (مات/براق)، به علاوه مقاومت در برابر خراش.
3) نمونه چاپ: تأیید همراستایی، ثبات رنگ، و مقاومت در برابر مالش.
4) تست آزمایشی کوچک: اجرا در خط پر کردن شما برای تأیید سرعت، ضایعات، گشتاور، نشت، و تجربه کاربر.
5) تولید انبوه: فقط پس از مستندسازی و گذراندن تمام معیارها.
این از “شگفتیهای سفارش بزرگ” جلوگیری میکند و عملکرد تأمینکننده را قابل اندازهگیری میسازد.
ظاهر یک “تولیدکننده قابل اعتماد” در عمل چگونه است
به عنوان خریدار، تمرکز شما باید بر روی تامینکنندگان باشد که کل سیستم بستهبندی را درک میکنند و میتوانند قابلیت اطمینان فرآیند را با مدارک اثبات کنند. به دنبال موارد زیر باشید:
- روند نمونهبرداری واضح و نقاط تایید امضا شده
- توانایی قالبسازی در داخل شرکت + شکلدهی لوله + مونتاژ (یا زنجیره شریک کنترل شده)
- آزمایشهای کنترل کیفیت تعریفشده (نشت، گشتاور، ظاهر، پیری، سقوط)
- پایشپذیری دسته و نمونههای نگهداریشده
- سرعت حل مسئله (تفکر CAPA، نه بهانهگیری)
وقتی یک تامینکننده میتواند این جزئیات را بهوضوح توضیح دهد—و سوابق را نشان دهد—نه فقط وعدهها، منبعیابی قابلپیشبینی میشود.
نتیجهگیری
در خلاصه، موفقیت در منبعیابی لولههای کاربردی بستگی به درک پیچیدگیهای سیستم بستهبندی دارد. همکاری با کارخانهای که کنترل کامل فرآیند را دارد، کنترل بهتر بر تحمل، عیبیابی سریعتر، تولید انبوه پایدار و کمتر شگفتی در خط پر کردن را فراهم میکند. هوشمندانهترین استراتژی منبعیابی، استراتژی است که تصمیمات بستهبندی را به استانداردهای قابلاندازهگیری تبدیل میکند—و تولیدکنندهای را انتخاب میکند که قادر به برآورده کردن آنها بهطور مداوم باشد.


 Persian
 English
 French
 Vietnamese
 Spanish
 German (Austria)
 German
 South Azerbaijani
 Japanese
 Italian
 Russian
 Finnish