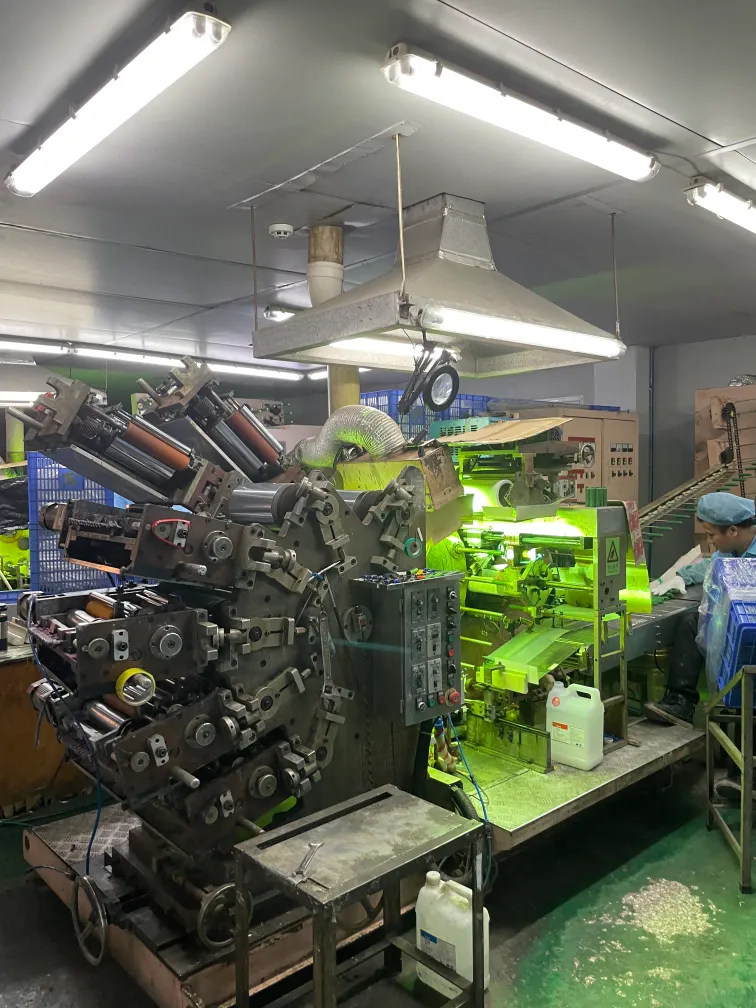
Kosmetiikkaputken täyttöprosessi on enemmän kuin vain rutiinia. Se on herkkä tanssi tarkkuutta ja tehokkuutta, joka varmistaa, että suosikkituotteesi päätyvät hyllyihin.
Ymmärrys matkasta bulk-voiteesta valmiiseen, tiiviisti suljettuun putkeen on olennaista kaikille kosmetiikkatuotannon parissa työskenteleville. Täyttöprosessi ei ole vain kaatamista; kyse on tuotteen eheyden säilyttämisestä ja laadun varmistamisesta.
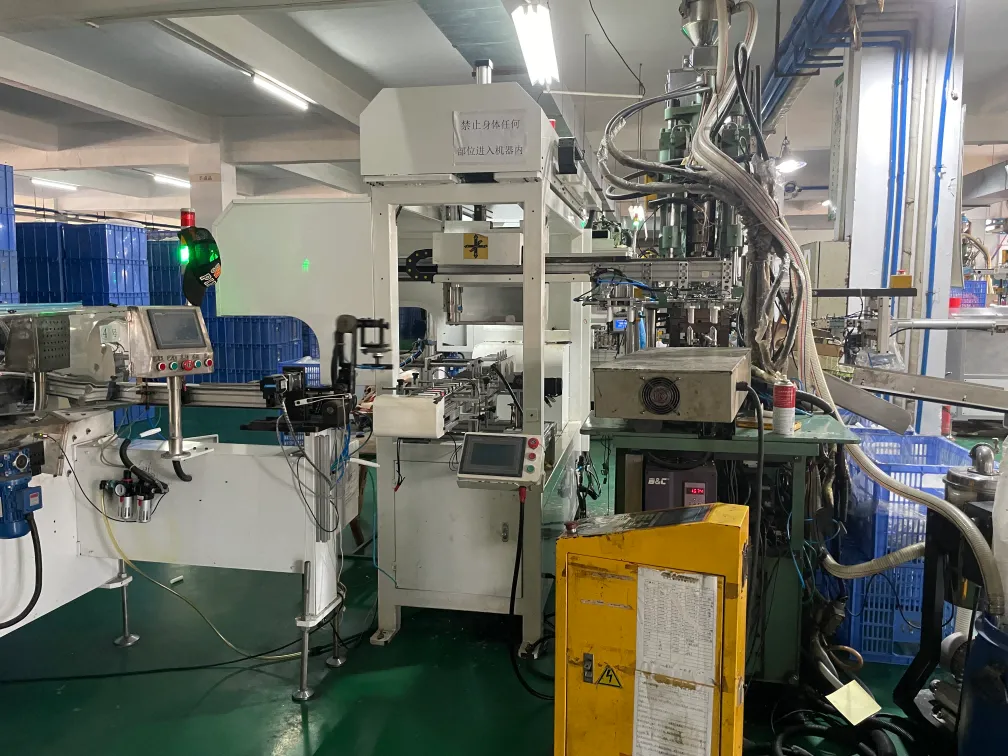
Siirtymä bulk-voiteesta putkipakkaukseen on kriittinen operaatio valmistajille. Se vaatii virheetöntä koordinointia eri tekijöiden välillä, jotka, jos jätetään huomiotta, voivat johtaa tehottomuuksiin. Täyttöprosessi on jatkuva järjestelmä, jossa formula-stabiiliutta, putken suunnittelua ja linjan kapasiteettia testataan samanaikaisesti. Yksi heikkous alueella voi häiritä koko toimintaa.
Vuonna 2026 monet brändit pyrkivät myös nopeampiin toimitusaikoihin, pienempiin MOQ:ihin ja enemmän SKUs:iin (eri korkit, koot, viimeistelyt). Tämä tekee täytöstä entistä herkemmän pienille vaihteluille—erityisesti paksujen voiteiden, geelien, aurinkosuojien ja korkeaviskositeettisten kaavojen kanssa. Bulk-tilauksissa todellinen tavoite ei ole “putki, joka voidaan täyttää kerran”, vaan putkirakenne, joka voi toimia vakaasti erä erältä asiakkaan linjalla.
Mikä on putkitäyttökoneen prosessi?
Ensimmäinen vaihe putkitäyttöprosessissa on bulk-voiteen valmistelu. Voiteen on täytettävä tietty viskositeetti-, lämpötila- ja homogeenisuusvaatimukset ennen kuin se siirtyy täyttökoneeseen. Tämä valmistelu on ratkaisevan tärkeää, jotta tuote täyttyy tarkasti ja tehokkaasti.
Täyttökone vetää sitten voiteen putkiin, hyödyntäen painetta ja nopeutta tehokkuuden ylläpitämiseksi. Oikea koneen asetusten säätäminen on ratkaisevaa, sillä pienetkin epätarkkuudet voiteessa voivat johtaa täyttövirheisiin.
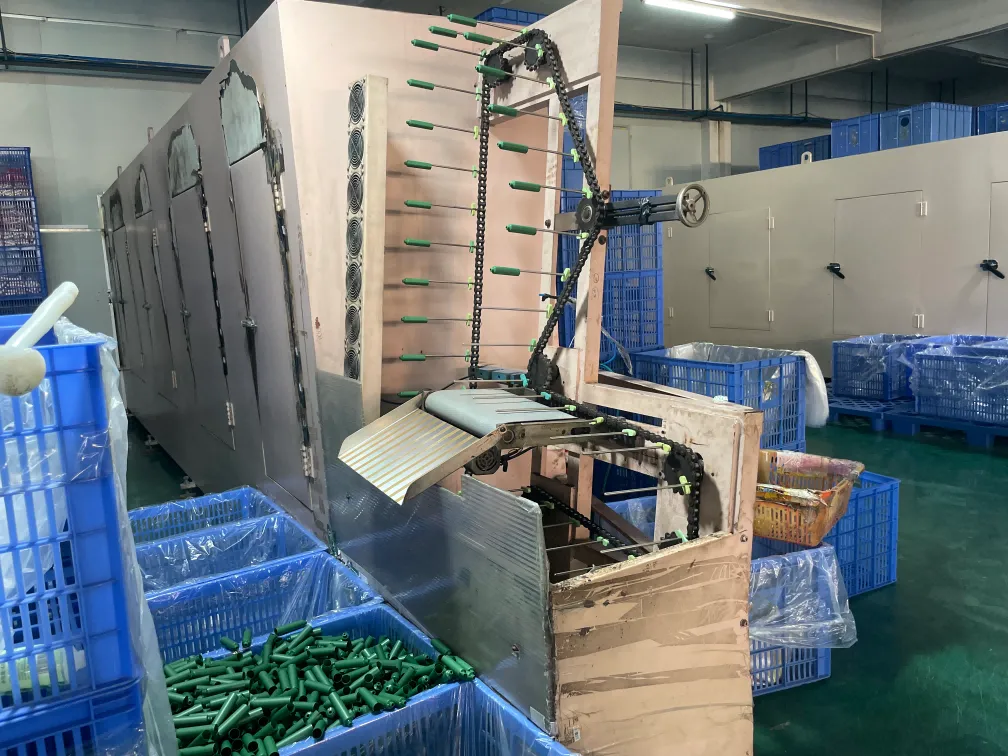
Tavallinen putkitäyttökoneen työnkulku (korkean tason) näyttää tältä:
1) Putken syöttö ja orientaatio
Putket ladataan ja asetetaan oikeaan asentoon. Orientaatio on tärkeää painettujen putkien kohdalla, koska etu- ja takapuolen linjaus vaikuttaa hyllyn ulkonäköön.
2) Putken avaaminen ja ilman käsittely
Jotkut linjat käyttävät ilmapuhallusta tai ionisointia pölyn vähentämiseksi. Siisteys vaikuttaa suoraan tiivistysvoimaan.
3) Täyttö (tilavuus / mäntä / servokontrolli)
Kone annostelee hallitun määrän. Paksut kaavat vaativat vakaita painekäyriä välttääkseen “lankojen muodostumista” tai ilmapusseja.
4) Kaulan pyyhkiminen / kontaminaation esto
Kriittinen vaihe, jonka monet ostajat aliarvioivat. Kaikki voide, joka jää tiivistysalueelle, lisää vuotoriskiä.
5) Tiivistäminen (lämpötiivistys / ultraääni) + koodaus
Tiivisteen laatu riippuu putken materiaalista, paksuudesta, tiivistysparametreistä ja puhtaudesta.
6) Jäähdytys + lopputarkastus
Jäähdytys varmistaa, että tiiviste pysyy kiinni käsittelyn aikana. Tarkastus havaitsee muodonmuutokset, väärän tulostussuunnan, huonot tiivisteet tai vuotamisen.
Kun täyttö on tehty, seuraava vaihe on tiivistäminen. Tämä toimenpide muuttaa täytetyn putken lopulliseen, markkinoille soveltuvaan muotoon. Tiivisteen eheys riippuu suoraan siitä, kuinka puhdas täyttöprosessi on. Ylimääräinen kerma tiivistysalueella voi johtaa heikkoihin tiivisteisiin, mikä voi aiheuttaa vuotoja tai tuotteen menetyksen kuljetuksen aikana.
Tarkastusprosessi seuraa tiivistystä. Täytetyt ja tiivistetyt putket on läpäistävä sarja tarkastuksia varmistaakseen, että ne kestävät jälkikäsittelyn ja pakkauksen. Jos putket osoittavat muodonmuutoksen tai vuodon merkkejä näissä tarkastuksissa, ne muodostavat tuotantoriskin.
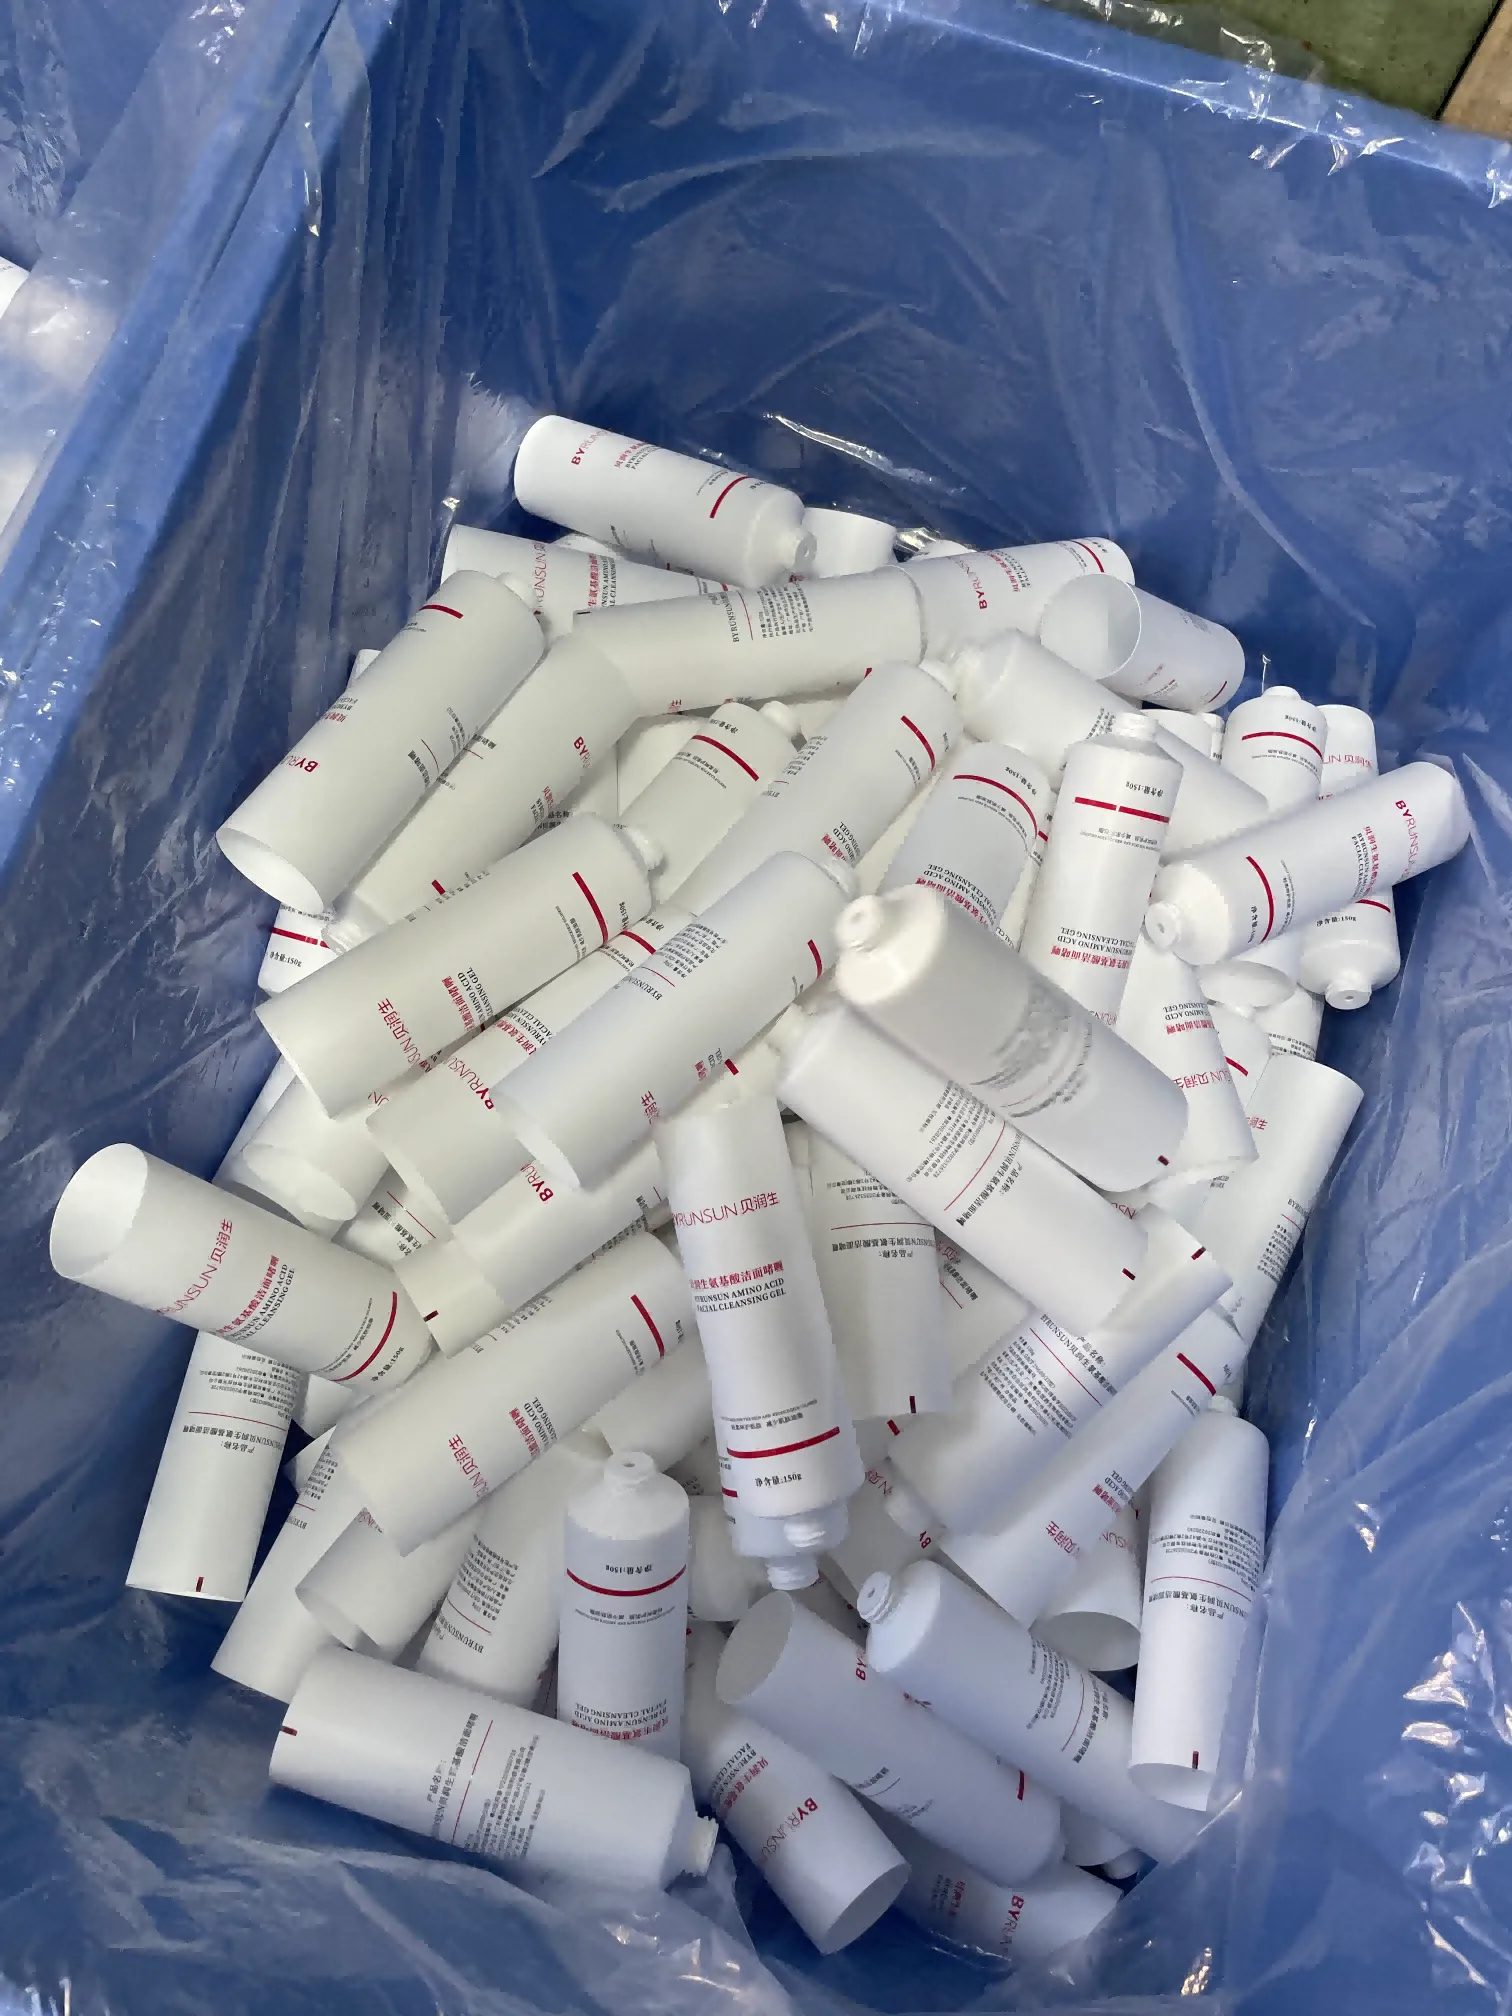
Keskeiset parametrit, jotka määrittävät täytön vakauden
Brändeille ja jakelijoille, jotka ostavat putkia suurissa erissä, nämä ovat käytännön parametreja, jotka vaikuttavat suoraan täytön vakauteen:
- Viskositeetti-ikkuna: täyttövarmuus riippuu kaavan virtausominaisuuksista (ei vain “paksu vs ohut”, vaan leikkausohentumisominaisuuksista).
- Täyttölämpötila: lämpötila vaikuttaa viskositeettiin; 3–5°C muutos voi muuttaa täyttövarmuutta ja luoda ilmapalloja.
- Putken seinämän jäykkyys: liian pehmeät putket voivat muodonmuuttua puristuksen aikana, mikä aiheuttaa vääristymiä ja tiivistysongelmia.
- Hartian ja kaulan geometria: vaikuttaa suuttimen syöttösyvyyteen ja pyyhkäisytehoon; huono geometria lisää kontaminaation riskiä.
- Kannen istuvuus ja vääntö: vaikuttaa vuotoihin täytön jälkeen ja kuljetuksen aikana. Yhtenäisyys on tärkeämpää kuin “tiukkuus”.”
Suurten erien ohjelmissa on parasta sovittaa nämä parametrit ajoissa toimittajasi kanssa. Jos odotat massatuotannon aikana “löytääksesi” yhteensopimattomuuden, menetät aikaa ja tuhlaat materiaaleja.
Kuinka täyttää kermaputki uudelleen?
Ruoanputken uudelleen täyttäminen kotona saattaa vaikuttaa suoraviivaiselta, mutta se vaatii huolellisuutta. Varmista ensin, että alkuperäinen putki on puhdas ja kontaminaatiosta vapaa. Leikkaa putki varovasti ja kaada uutta kermaa sisään, varmistaen ettei täytettä ole liikaa.
Kun täyttö on valmis, voit sulkea putken nipistämällä aukkoa tai käyttämällä lämpöä varmistaaksesi, että se pysyy kiinni. Tämä menetelmä ei ehkä saavuta samanlaista tarkkuutta kuin valmistusprosessi, mutta se mahdollistaa pakkauksen uudelleenkäytön ja uudelleen käytön tehokkaasti.
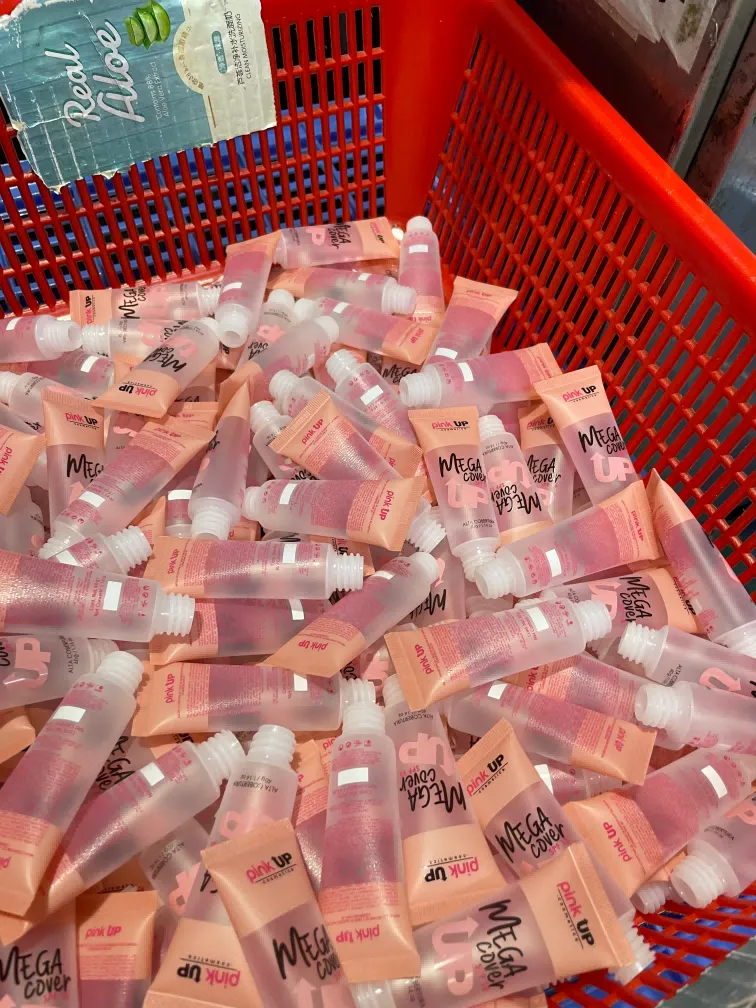
Käytännön vinkkejä (kuluttajan näkökulma) sotkun vähentämiseksi:
- Käytä pientä ruiskua tai minikannua hallitsemaan virtausta.
- Jätä ilmatila, jotta tuote ei työntyisi tiivistysalueelle.
- Pyyhi sisäreuna puhtaaksi ennen sulkemista—tämä on sama logiikka kuin tehtaissa.
Mikä on täyttöprosessi valmistuksessa?
Valmistuksessa täyttöprosessi on teknisempi vaihe. Suurikokoinen kerma saapuu tuotantolinjalle vasta, kun se täyttää kaikki tarvittavat vaatimukset. Tällainen johdonmukaisuus on ratkaisevaa, sillä pienetkin viskositeetin muutokset voivat häiritä täyttökoneen tarkkuutta, hidastaa linjan nopeutta tai aiheuttaa kontaminaatio-ongelmia.
Täyttöprosessin aikana kerma vuorovaikuttaa putken rungon kanssa. Putkien on pysyttävä vakaana täytön paineessa samalla, kun ne mahdollistavat tehokkaan toiminnan tavoitenopeuksilla. Jos putkimateriaali on liian pehmeää, tuotantokustannukset voivat kasvaa hitaamman nopeuden tai siihen liittyvien ongelmien vuoksi.
Todellisissa tehtaissa “täyttöprosessi” sisältää myös siihen liittyvän ohjauspiirin:
- Käynnistystarkastus: ensimmäiset näytteet tarkistetaan painon, tiivistysvoiman, ulkonäön ja korkin istuvuuden osalta.
- Prosessin aikana laadunvalvonta: säännölliset tarkastukset (paino, tiivistys, koodaus) estävät suuria vikoja.
- Vaihteenhallinta: yhden SKU:n vaihtaminen toiseen (eri halkaisija/korkki/tulostus) on vaihe, jossa tapahtuu paljon vikoja, jos menettelyt ovat heikkoja.
Jos hankit putkia asiakkaalle, joka täyttää sisäisesti, kysy putkitoimittajaltasi, kuinka he tukevat täyttötestejä. Toimittaja, joka voi tarjota rakenteellisia suosituksia (putken jäykkyys, olkapään muotoilu, korkin yhteensopivuus), vähentää “kokeilujen ja erehdysten kustannuksia”.”
Mitä ovat muoviputkien valmistusprosessin vaiheet?
Muoviputkien valmistus alkaa oikeiden materiaalien valinnasta. Yleisiä materiaaleja ovat polyeteeni ja polypropeeni, jotka tunnetaan joustavuudestaan ja kestävyydestään. Valmistusprosessi sisältää useita vaiheita:
- Materiaalin ekstruusio: Raakamateriaali kuumennetaan ja puristetaan muotin läpi putkikappaleiden luomiseksi.
- Jäähdytys: Ekstruusatut putket jäähdytetään muodon säilyttämiseksi.
- Leikkaus: Putket leikataan haluttuun pituuteen.
- Tulostus: Brändäys ja tuotetiedot tulostetaan putkiin.
- Laatutarkastukset: Lopuksi putket käyvät läpi tarkastuksia varmistaakseen, että ne täyttävät laatuvaatimukset.
Koko tämä prosessi vaatii korkeaa tarkkuutta varmistaakseen, että putket kestävät täyttöä ja sulkemista tehokkaasti.
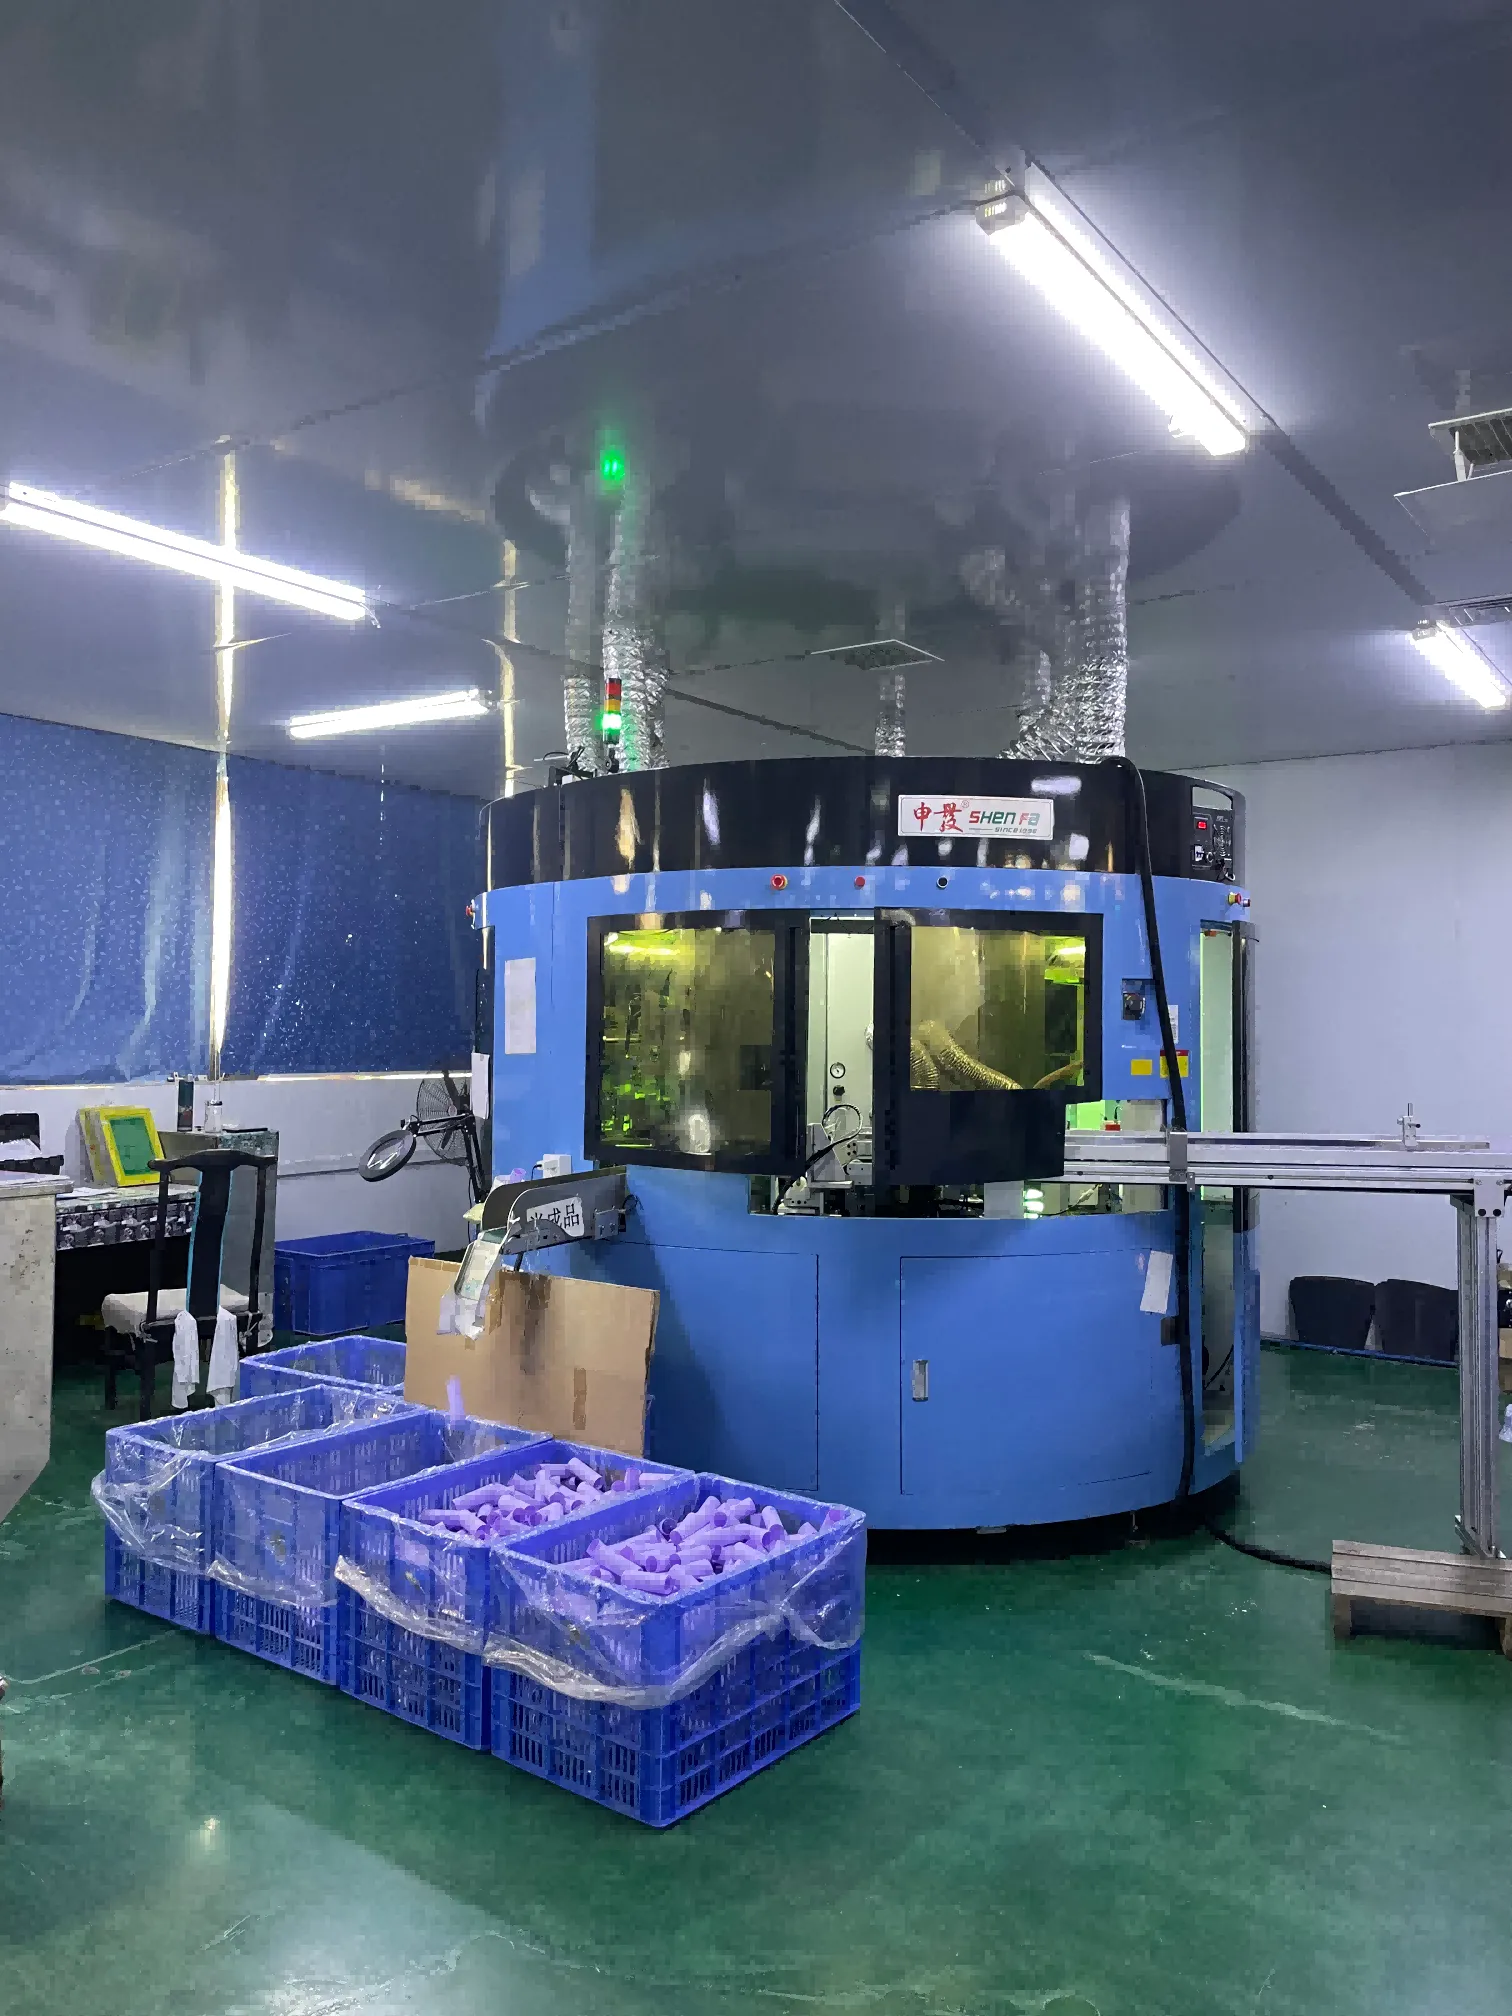
Huomio suurasiakkaille: tulostuksen vakaus ei ole vain
- hankausta kartonki kuljetuksen aikana
- epäjohdonmukaista hyllykuvaa erien välillä
- korkeampia hylkäysprosentteja pakkauksessa
Siksi suurasiakasohjelmat standardoivat usein koristelumenetelmät ensin, ja sitten skaalaavat SKU-määrää.
Mitkä valmistusprosessit ovat käytössä putkien valmistuksessa?
Useita valmistusprosesseja käytetään kosmeettisten putkien valmistukseen, joista jokaisella on omat erityiset etunsa. Joitakin yleisimmistä menetelmistä ovat:
- Ekstruusio: Luo putkikappaleita, joissa on vakaa seinämän paksuuden hallinta.
- Ruiskuvalaminen: Usein käytetty hartioihin, korkkeihin ja erityisiin komponentteihin.
- Puhallusmuovaus: Käytetään tiettyihin onttoihin rakenteisiin suunnittelutarpeiden mukaan.
- Lämpömuovaus: Käytetään erityisissä pakkauksissa ja komponenteissa.
- Pyörömuovaus: Vähemmän yleinen standardi kosmetiikkaputkissa, käytetään suurempiin onttoihin esineisiin.
Jokaisella prosessilla on omat etunsa, jotka vaikuttavat putken suunnitteluun ja toiminnallisuuteen. Näiden prosessien ymmärtäminen auttaa valmistajia valitsemaan parhaan menetelmän heidän erityistarpeisiinsa.
Mitkä ovat viisi muovinkäsittelymenetelmää?
Muovinkäsittely sisältää erilaisia tekniikoita, jotka voivat vaikuttaa lopputuotteen suorituskykyyn ja ominaisuuksiin. Viisi päämenetelmää ovat:
- Ekstruusio
- Ruiskuvalaminen
- Puhallusmuovaus
- Lämpömuovaus
- Pyörömuovaus
Näillä menetelmillä on omat etunsa, jotka vaikuttavat tuotantonopeuteen, suunnittelun monimutkaisuuteen ja materiaalihukkaan. Oikean menetelmän valinta voi merkittävästi vaikuttaa kokonaistuotannon tehokkuuteen ja tuotteen laatuun.
Yleisimmät täyttövirheet ja niiden ehkäisy
Suuret ostajat kysyvät usein “mitä voi mennä vikaan?” Tässä ovat yleisimmät ongelmat ja mitä ne yleensä tarkoittavat:
- Vuoto tiivisteessä → tiivistysalueen kontaminaatio, väärät tiivistysparametrit tai putken materiaali/paksuusvirhe
- Ilmakuplat / tyhjät tilat → viskositeetin epävakaus, suuttimen syöttösyvyyden ongelmat tai täyttönopeus liian suuri
- Epätasainen täyttöpaino → lämpötilan vaihtelu, epävakaa paineensäätö tai kaavan homogeniteettiongelmat
- Putken muodonmuutos → putken jäykkyys liian alhainen, puristuspaine liian korkea tai pakkaustiheys liian aggressiivinen
- Tulostusvirhe täytön jälkeen → suuntauksen säätö heikko tai putken rungon muodonmuutos puristuksen aikana
Jos tilaat putkia asiakkaalle, jolla on suurnopeustäyttö, on järkevää pyytää pieni “koeerä” samalla materiaalilla ja tulostusmenetelmällä ennen koko suurtilauksen tekemistä.
Johtopäätös
Yhteenvetona voidaan todeta, että kosmeettisten putkien täyttöprosessi on monimutkainen mutta kiehtova matka, joka muuttaa irtorasvan valmiiksi tuotteiksi. Jokaisen vaiheen ymmärtäminen auttaa varmistamaan laadun ja tehokkuuden.
Suurivolyymihankinnassa suurin opetus on tämä: täytön onnistuminen riippuu järjestelmä—kaavan käyttäytymisestä, putken rakenteesta, koristelusta ja laadunvalvonnan kurinalaisuudesta. Kun nämä kohdistetaan varhain, tuotannosta tulee vakaata, toistettavaa ja skaalautuvaa.


 Finnish
 English
 French
 Vietnamese
 Spanish
 German (Austria)
 German
 South Azerbaijani
 Japanese
 Italian
 Persian
 Russian