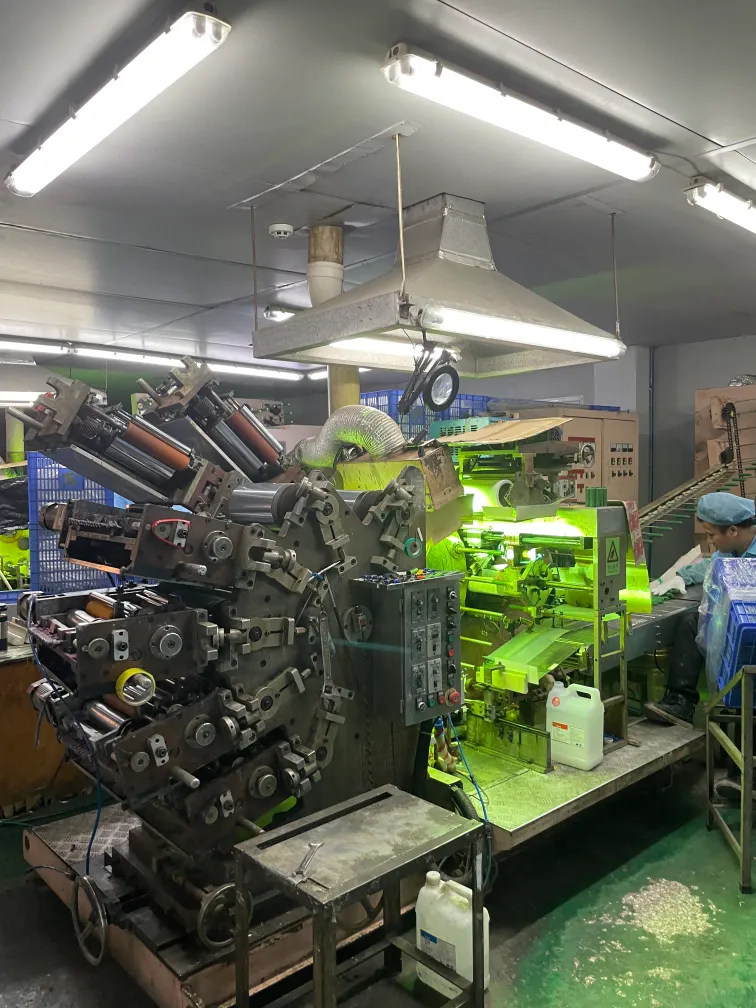
Il processo di riempimento delle tubi cosmetici è più di una semplice routine. È una danza delicata di precisione ed efficienza che garantisce che i tuoi prodotti preferiti arrivino sugli scaffali.
Comprendere il percorso dalla crema sfusa a un tubo finito e sigillato è essenziale per chiunque sia coinvolto nella produzione cosmetica. Il processo di riempimento non riguarda solo versare; si tratta di mantenere l'integrità del prodotto e garantire la qualità.
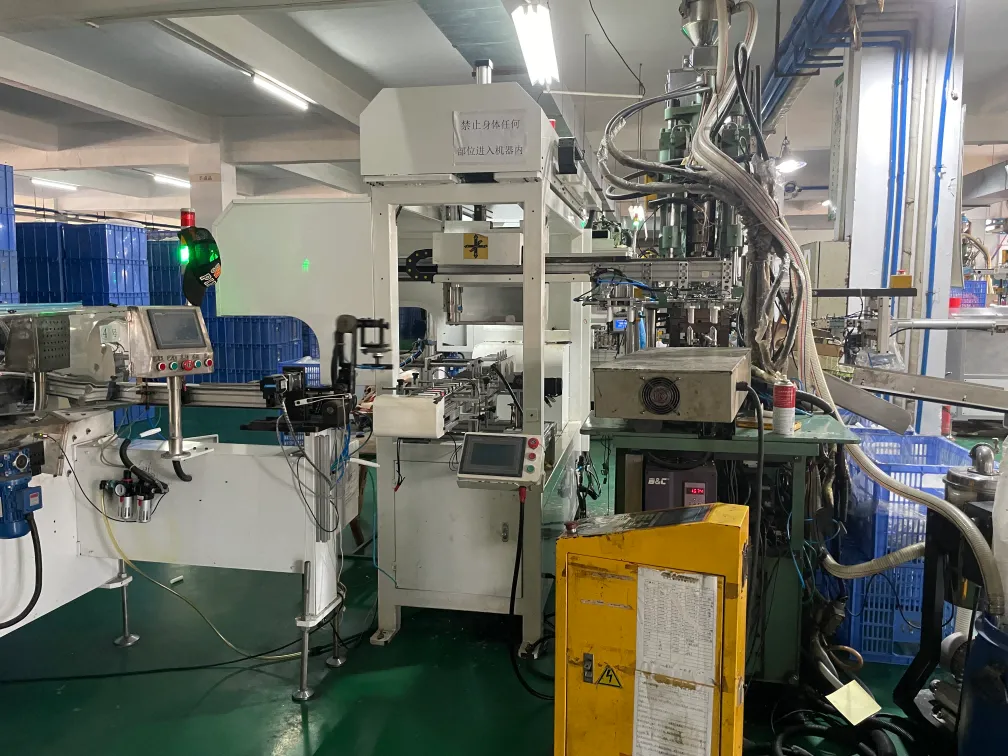
La transizione dalla crema sfusa al confezionamento in tubo è un'operazione critica per i produttori. Richiede una coordinazione impeccabile di vari fattori che, se trascurati, possono portare a inefficienze. Il processo di riempimento è un sistema continuo in cui vengono testate contemporaneamente la stabilità della formula, il design del tubo e la capacità della linea. Una debolezza in un'area può disturbare l'intera operazione.
Nel 2026, molti marchi stanno anche spingendo per tempi di consegna più rapidi, MOQ più piccoli e più SKU (tappi diversi, dimensioni, finiture). Questo rende il riempimento ancora più sensibile a piccole variazioni—specialmente con creme dense, gel, protezioni solari e formule ad alta viscosità. Per ordini all'ingrosso, l'obiettivo reale non è “un tubo che può essere riempito una volta”, ma una struttura di tubo che possa funzionare in modo stabile batch dopo batch sulla linea del cliente.
Qual è il processo della macchina di riempimento dei tubi?
Il primo passo nel processo di riempimento dei tubi consiste nel preparare la crema sfusa. La crema deve soddisfare requisiti specifici di viscosità, temperatura e omogeneità prima di entrare nella macchina di riempimento. Questa preparazione è fondamentale per garantire che il prodotto venga riempito in modo accurato ed efficiente.
La macchina di riempimento quindi aspira la crema nei tubi, sfruttando una combinazione di pressione e velocità per mantenere l'efficienza. Una corretta configurazione della macchina è cruciale, poiché qualsiasi lieve incoerenza nella crema può portare a imprecisioni nel riempimento.
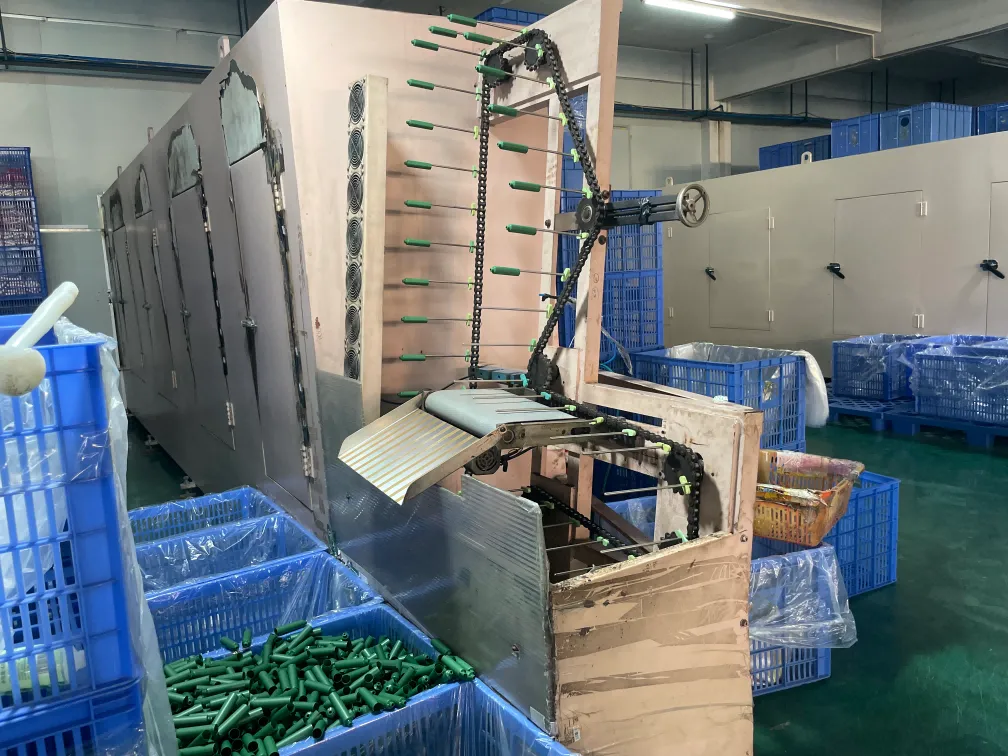
Un flusso di lavoro tipico di una macchina di riempimento dei tubi (a livello generale) è così:
1) Alimentazione e orientamento dei tubi
I tubi vengono caricati e posizionati. L'orientamento è importante per i tubi stampati perché l'allineamento frontale/posteriore influisce sull'aspetto sugli scaffali.
2) Apertura del tubo e gestione dell'aria
Alcune linee utilizzano soffiaggio d'aria o ionizzazione per ridurre la polvere. La pulizia in questa fase influisce direttamente sulla resistenza alla sigillatura.
3) Riempiimento (controllo volumetrico / pistone / servo)
La macchina eroga un volume controllato. Le formule dense richiedono curve di pressione stabili per evitare “stringing” o sacche d'aria.
4) Pulizia del collo / controllo anti-contaminazione
Un passaggio critico che molti acquirenti sottovalutano. Qualsiasi crema residua nell'area di sigillatura aumenta il rischio di perdite.
5) Sigillatura (caldo / ultrasonica) + codifica
La qualità del sigillo dipende dal materiale del tubo, dallo spessore, dai parametri di sigillatura e dalla pulizia.
6) Raffreddamento + ispezione finale
Il raffreddamento garantisce che il sigillo rimanga intatto durante la manipolazione. L'ispezione rileva deformazioni, direzione di stampa errata, sigilli scadenti o perdite.
Una volta riempito, la fase successiva è la sigillatura. Questa azione trasforma il tubo riempito nella sua forma finale, pronta per il mercato. L'integrità del sigillo è influenzata direttamente dalla pulizia del processo di riempimento. Qualsiasi eccesso di crema nell'area di sigillatura può portare a sigilli deboli, che potrebbero causare perdite o perdita di prodotto durante il trasporto.
Il processo di ispezione segue la sigillatura. I tubi riempiti e sigillati devono superare una serie di controlli per garantire che possano resistere alla manipolazione e all'imballaggio successivi. Se i tubi mostrano segni di deformazione o perdita durante questi controlli, rappresentano un rischio di produzione.
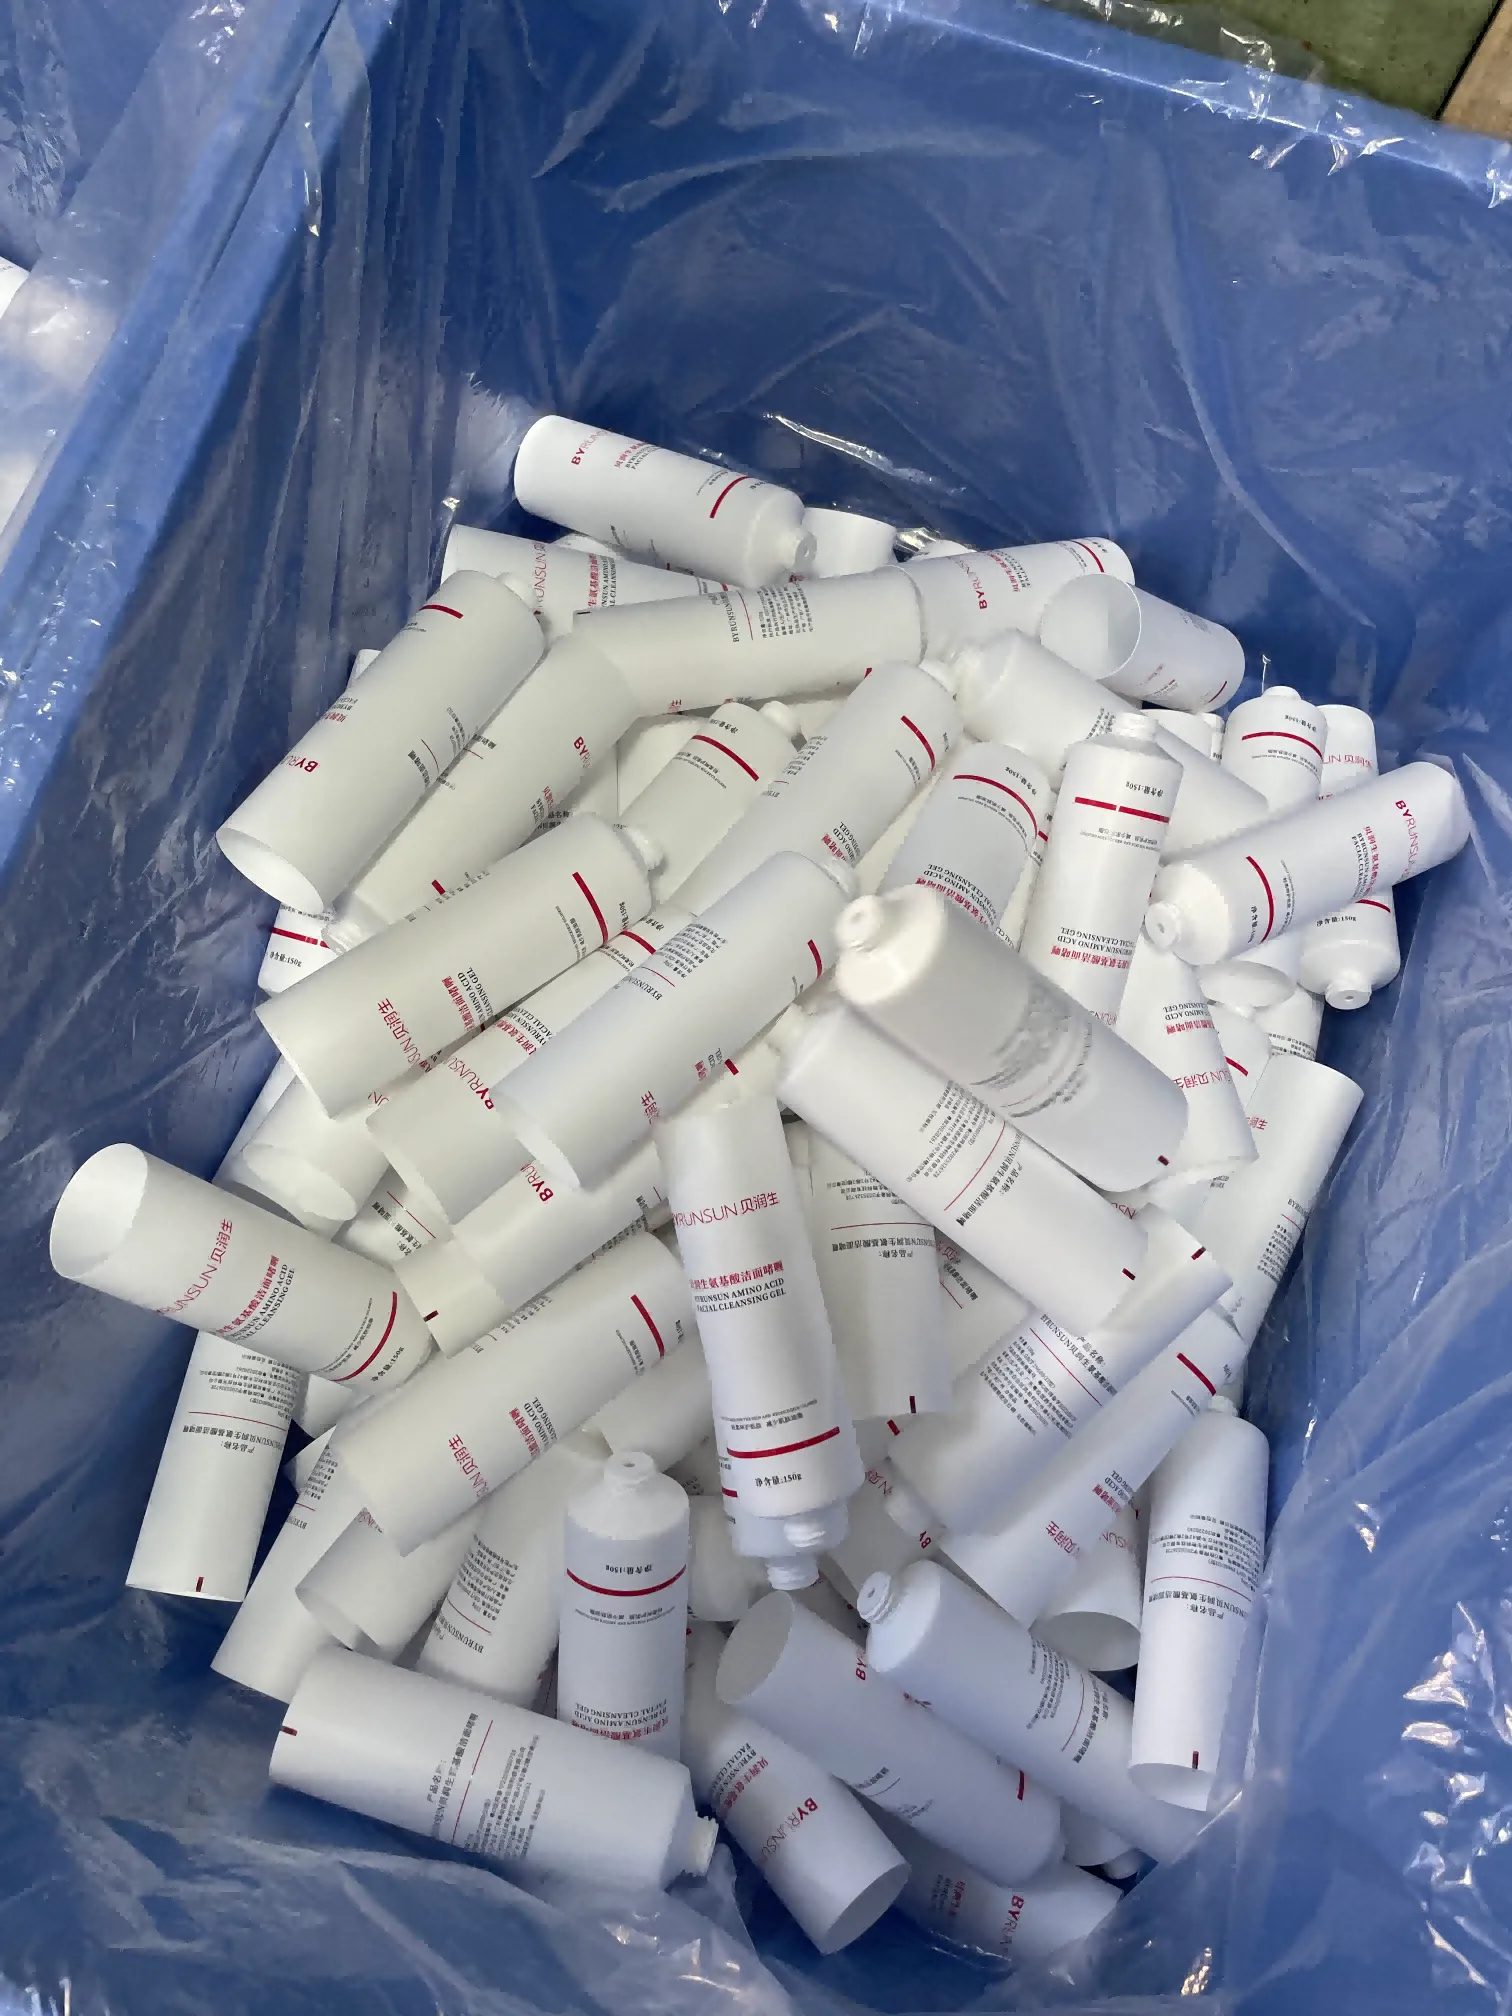
Parametri chiave che determinano se il riempimento è stabile
Per marchi e distributori che acquistano tubi all'ingrosso, questi sono i parametri pratici che influenzano più direttamente la stabilità del riempimento:
- Finestra di viscosità: la precisione del riempimento dipende dal comportamento di flusso della formula (non solo “spesso vs sottile,” ma anche comportamento di taglio).
- Temperatura di riempimento: la temperatura influisce sulla viscosità; uno spostamento di 3–5°C può modificare la precisione del riempimento e creare bolle d'aria.
- Rigidità della parete del tubo: i tubi troppo morbidi possono deformarsi sotto pressione della pinza, causando disallineamenti e problemi di sigillatura.
- Geometria di spalla e collo: influisce sulla profondità di inserimento dell'ugello e sulla performance di pulizia; una geometria scorretta aumenta il rischio di contaminazione.
- Adattamento e coppia del tappo: influisce sulla perdita di liquido dopo il riempimento e durante il trasporto. La coerenza è più importante della “stretta”.”
Per i programmi all'ingrosso, è meglio allineare questi parametri fin dall'inizio con il proprio fornitore. Se si aspetta fino alla produzione di massa per “scoprire” un mismatch, si perde tempo e si spreca materiale.
Come ricaricare un tubetto di crema?
Ricaricare un tubetto di crema a casa può sembrare semplice, ma richiede attenzione. Innanzitutto, assicurarsi che il tubetto originale sia pulito e privo di contaminazioni. Tagliare il tubetto con cura e versare la nuova crema, facendo attenzione a non riempire troppo.
Una volta riempito, puoi sigillare il tubetto pizzicando l'apertura o usando il calore per assicurarti che rimanga chiuso. Questo metodo potrebbe non ottenere lo stesso livello di precisione di un processo di produzione, ma ti permette di riutilizzare e riadattare efficacemente l'imballaggio.
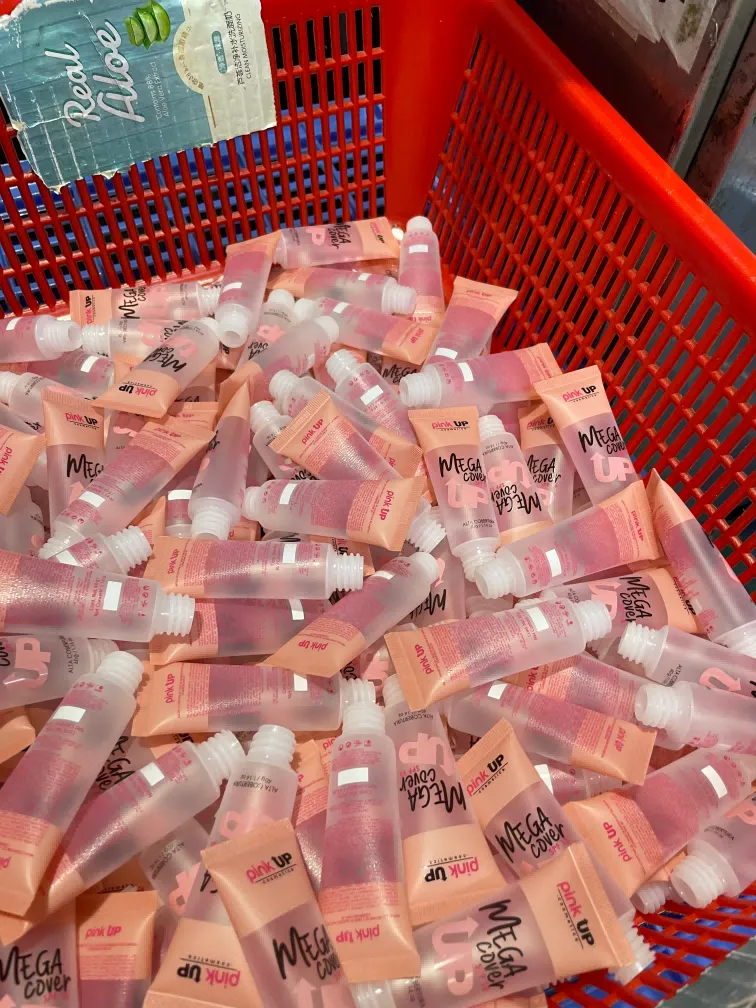
Consigli pratici (per il consumatore) per ridurre il disordine:
- Usa una siringa piccola o un mini imbuto per controllare il flusso.
- Lascia spazio vuoto in modo che il prodotto non spinga verso la zona di sigillatura.
- Pulire bene il bordo interno prima di sigillare—questa è la stessa logica usata nelle fabbriche.
Qual è il processo di riempimento nella produzione?
In produzione, il processo di riempimento è quello più tecnico. La crema in grandi quantità entra nella linea di produzione solo dopo aver soddisfatto tutti i requisiti necessari. Una tale consistenza è fondamentale, poiché anche una piccola variazione di viscosità può compromettere la precisione della macchina di riempimento, rallentare la linea o causare problemi di contaminazione.
Durante il riempimento, la crema interagisce con il corpo del tubetto. I tubetti devono rimanere stabili sotto la pressione del riempimento, consentendo operazioni efficienti a velocità target. Se il materiale del tubetto è troppo morbido, i costi di produzione possono aumentare a causa di velocità più basse o problemi correlati.
Nelle fabbriche reali, il “processo di riempimento” include anche il ciclo di controllo:
- Validazione di avvio: i primi campioni vengono controllati per peso, resistenza della sigillatura, aspetto e adattamento del tappo.
- Controllo qualità in corso: controlli periodici (peso, sigillo, codifica) evitano difetti su larga scala.
- Gestione del cambio: passare da un SKU all'altro (diametro/tappo/stampa diversi) è il momento in cui si verificano molti difetti se le procedure sono deboli.
Se acquisti tubetti per un cliente che si occupa di riempimento interno, chiedi al tuo fornitore di tubetti come supportano prove di riempimento. Un fornitore che può fornire raccomandazioni sulla struttura (rigidità del tubetto, design della spalla, abbinamento del tappo) ridurrà i tuoi costi di “prove ed errori”.”
Quali sono i passaggi del processo di produzione di tubi in plastica?
La produzione di tubi in plastica inizia con la selezione dei materiali giusti. I materiali più comuni includono polietilene e polipropilene, noti per la loro flessibilità e durata. Il processo di produzione comprende diversi passaggi:
- Estrusione del materiale: La plastica grezza viene riscaldata e forzata attraverso uno stampo per creare i corpi dei tubi.
- Raffreddamento: I tubi estrusi vengono raffreddati per mantenere la loro forma.
- Taglio: I tubi vengono tagliati alla lunghezza desiderata.
- Stampa: Il branding e le informazioni sul prodotto vengono stampate sui tubi.
- Controlli di qualità: Infine, i tubi vengono sottoposti a ispezioni per garantire che soddisfino gli standard di qualità.
Questo intero processo richiede un alto livello di precisione per assicurare che i tubi possano resistere efficacemente alla riempitura e alla sigillatura.
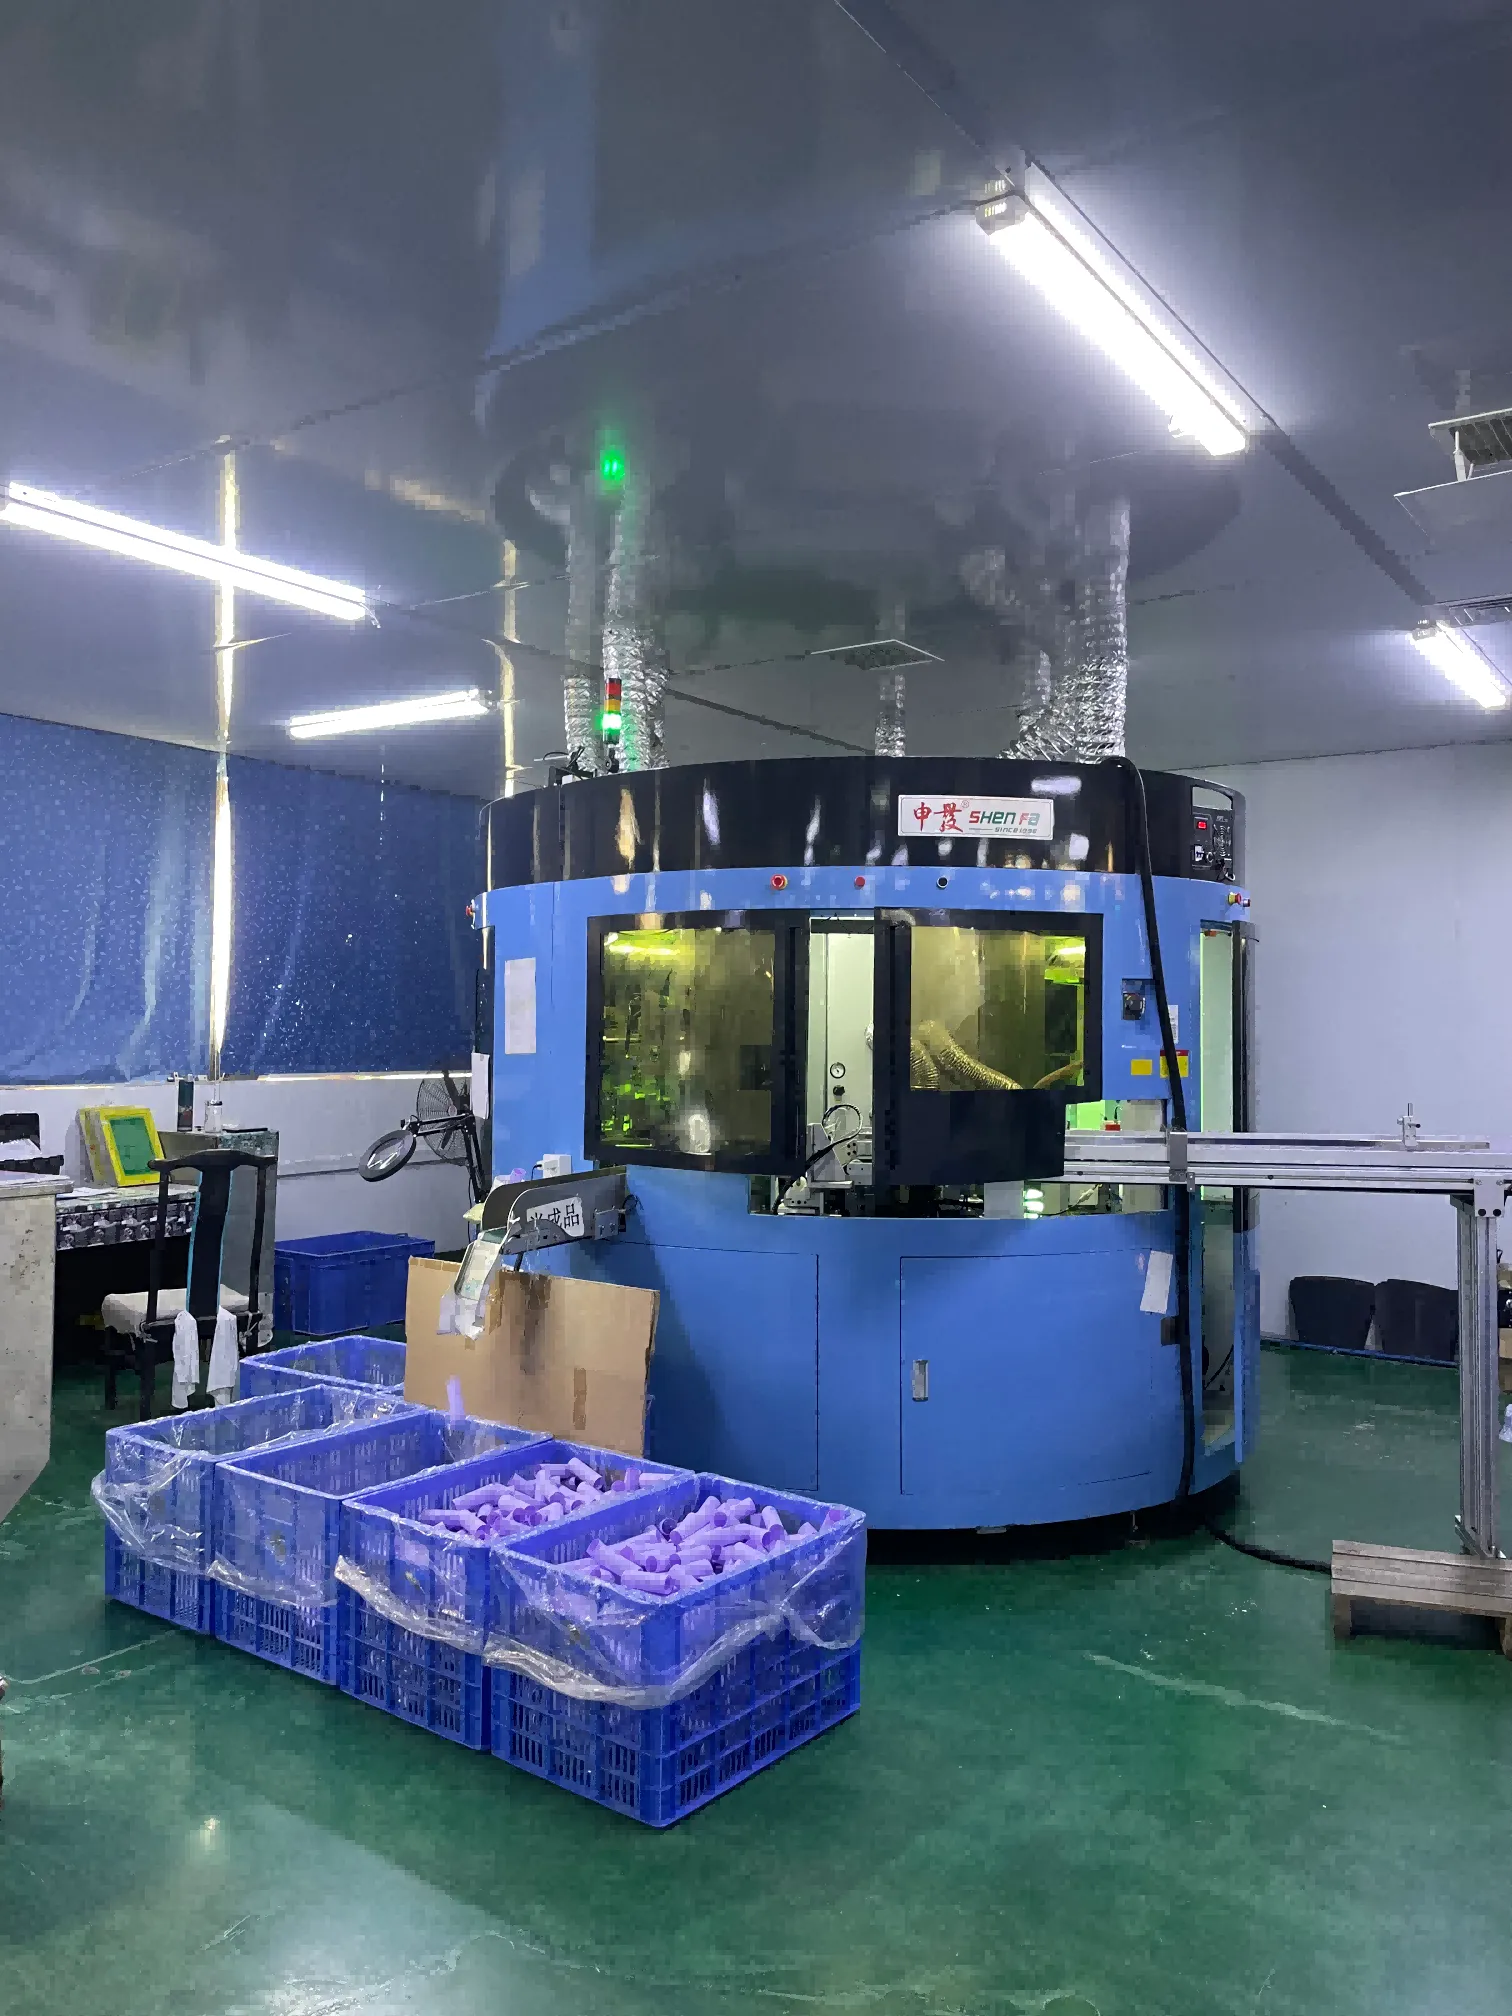
Una nota per gli acquirenti all'ingrosso: la stabilità della stampa non riguarda solo l’aspetto estetico. Un disallineamento o una bassa adesione possono causare:
- sfregamento durante il trasporto in cartone
- aspetto incoerente sugli scaffali tra i lotti
- tassi di rifiuto più elevati durante l'imballaggio
Per questo motivo, i programmi all'ingrosso spesso standardizzano prima i metodi di decorazione, poi aumentano la quantità di SKU.
Quali processi di produzione vengono utilizzati per i tubi?
Diversi processi di produzione vengono utilizzati per creare tubi cosmetici, ognuno offrendo vantaggi specifici. Alcuni dei metodi più comuni includono:
- Estrusione: Crea corpi di tubo con controllo stabile dello spessore delle pareti.
- Stampaggio ad iniezione: Spesso usato per spalle, tappi e componenti speciali.
- Stampaggio a soffio: Utilizzato per alcune strutture cave a seconda delle esigenze di progettazione.
- Thermoforming: Utilizzato in formati di imballaggio e componenti specifici.
- Stampaggio rotazionale: Meno comune per tubi cosmetici standard, utilizzato per oggetti cave più grandi.
Ogni processo ha benefici unici, influenzando il design e la funzionalità del tubo. Comprendere questi processi aiuta i produttori a scegliere il metodo migliore per le loro esigenze specifiche.
Quali sono i cinque metodi di lavorazione della plastica?
La lavorazione della plastica coinvolge varie tecniche che possono influenzare le prestazioni e le caratteristiche del prodotto finale. I cinque metodi principali sono:
- Estrazione
- Stampaggio ad iniezione
- Stampaggio a soffio
- Thermoforming
- Stampaggio rotazionale
Ognuno di questi metodi ha i suoi vantaggi, influenzando fattori come la velocità di produzione, la complessità del design e lo spreco di materiale. Scegliere il metodo giusto può influire significativamente sull'efficienza complessiva della produzione e sulla qualità del prodotto.
Difetti di riempimento comuni e come prevenirli
Gli acquirenti all'ingrosso spesso chiedono “cosa può andare storto?” Ecco i problemi più comuni e cosa di solito indicano:
- Perdita alla guarnizione → contaminazione della zona di sigillatura, parametri di sigillatura errati o incompatibilità tra materiale e spessore del tubo
- Bolle d'aria / vuoti → instabilità di viscosità, problemi di profondità di inserimento dell'ugello o velocità di riempimento troppo alta
- Peso di riempimento incoerente → variazione di temperatura, controllo della pressione instabile o problemi di omogeneità della formula
- Deformazione del tubo → rigidità del tubo troppo bassa, pressione della pinza troppo alta o densità di confezionamento troppo aggressiva
- Disallineamento della stampa dopo il riempimento → controllo dell'orientamento debole, o deformazione del corpo del tubo durante la pinzatura
Se si ordinano tubi per un cliente con riempimento ad alta velocità, è intelligente richiedere un piccolo “lotto di prova” con lo stesso materiale e metodo di stampa prima di impegnarsi con l'ordine completo in grandi quantità.
Conclusione
In sintesi, il processo di riempimento di tubi cosmetici è un viaggio complesso ma affascinante che trasforma la crema in massa in prodotti finiti. Comprendere ogni passaggio aiuta a garantire qualità ed efficienza.
Per l'approvvigionamento in grandi quantità, la cosa più importante è questa: il successo del riempimento dipende dal sistema— comportamento della formula, struttura del tubo, decorazione e disciplina del controllo qualità. Quando questi sono allineati fin dall'inizio, la produzione diventa stabile, ripetibile e scalabile.


 Italian
 English
 French
 Vietnamese
 Spanish
 German (Austria)
 German
 South Azerbaijani
 Japanese
 Persian
 Russian
 Finnish