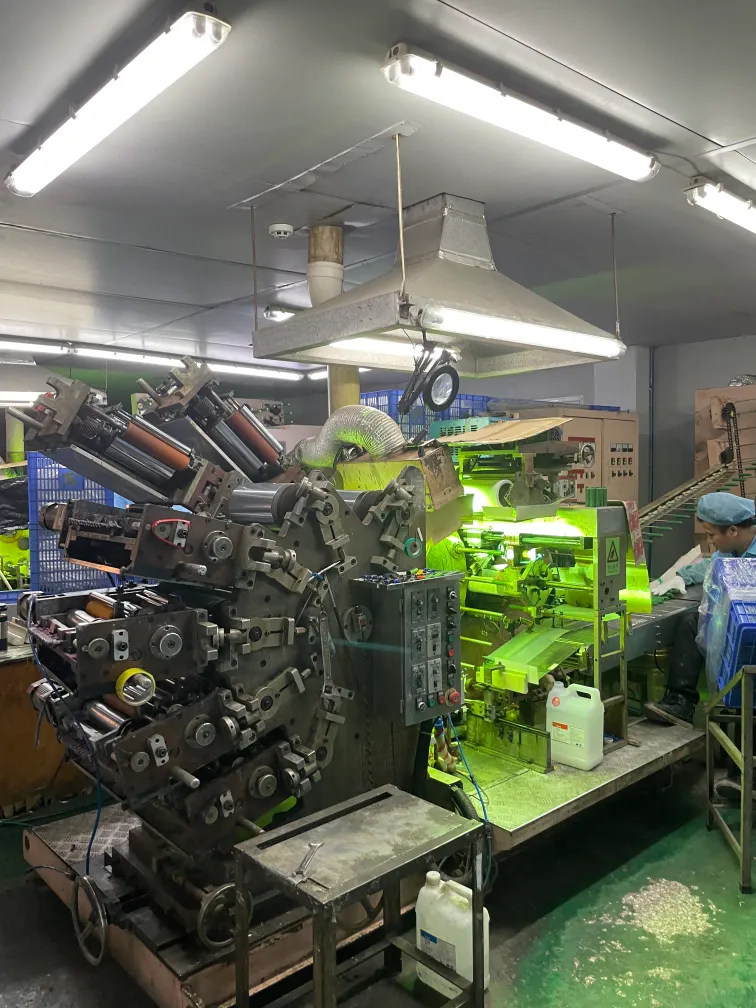
فرآیند پر کردن لوله آرایشی بیش از یک روال ساده است. این یک رقص ظریف از دقت و کارایی است که تضمین میکند محصولات مورد علاقه شما به قفسهها برسند.
درک مسیر از خامه فله تا لوله بستهبندی شده و مهر و موم شده برای هر کسی که در تولید لوازم آرایشی فعالیت میکند ضروری است. فرآیند پر کردن فقط مربوط به ریختن نیست؛ بلکه حفظ یکپارچگی محصول و تضمین کیفیت است.
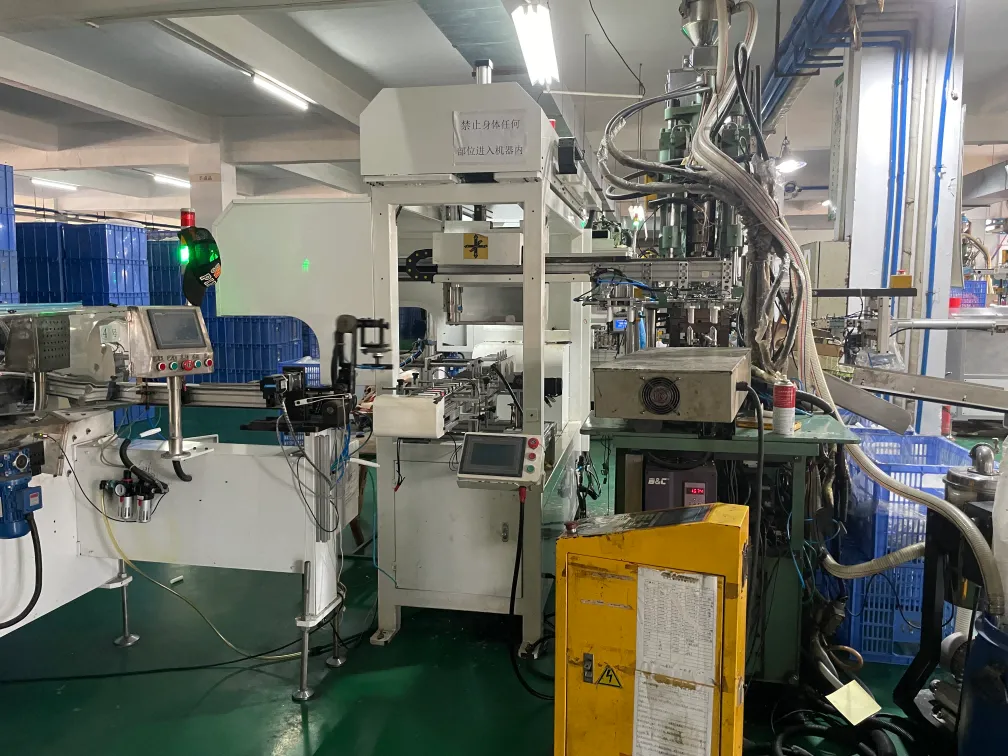
انتقال از خامه فله به بستهبندی لولهای یک عملیات حیاتی برای تولیدکنندگان است. این نیازمند هماهنگی بینقص عوامل مختلف است که در صورت غفلت، میتواند منجر به ناکارآمدی شود. فرآیند پر کردن یک سیستم پیوسته است که در آن ثبات فرمول، طراحی لوله و قابلیت خط آزمایش میشوند همزمان. ضعف در یک حوزه میتواند کل عملیات را مختل کند.
در سال ۲۰۲۶، بسیاری از برندها همچنین زمانهای تحویل سریعتر، حداقل سفارشهای کمتر و تعداد بیشتری از SKUها (درپوشهای مختلف، اندازهها، پایانها) را دنبال میکنند. این موضوع پر کردن را حساستر به تغییرات کوچک میکند—بهویژه با کرمهای غلیظ، ژلها، ضدآفتاب و فرمولهای با ویسکوزیته بالا. برای سفارشهای فله، هدف واقعی نه “یک لوله که فقط یک بار پر شود”، بلکه ساختار لولهای است که بتواند به طور پایدار کار کند در هر دسته روی خط مشتری.
فرآیند ماشین پر کردن لوله چیست؟
گام اول در فرآیند پر کردن لوله، آمادهسازی خامه فله است. خامه باید قبل از وارد شدن به ماشین پر کردن، از نظر ویسکوزیته، دما و یکنواختی مشخصات خاصی را برآورده کند. این آمادهسازی برای اطمینان از پر کردن دقیق و کارآمد محصول حیاتی است.
سپس ماشین پر کردن، خامه را به داخل لولهها میکشد، با استفاده از ترکیبی از فشار و سرعت برای حفظ کارایی. تنظیم صحیح ماشین بسیار مهم است، زیرا هر ناپیوستگی جزئی در خامه میتواند منجر به نادرستی در پر کردن شود.
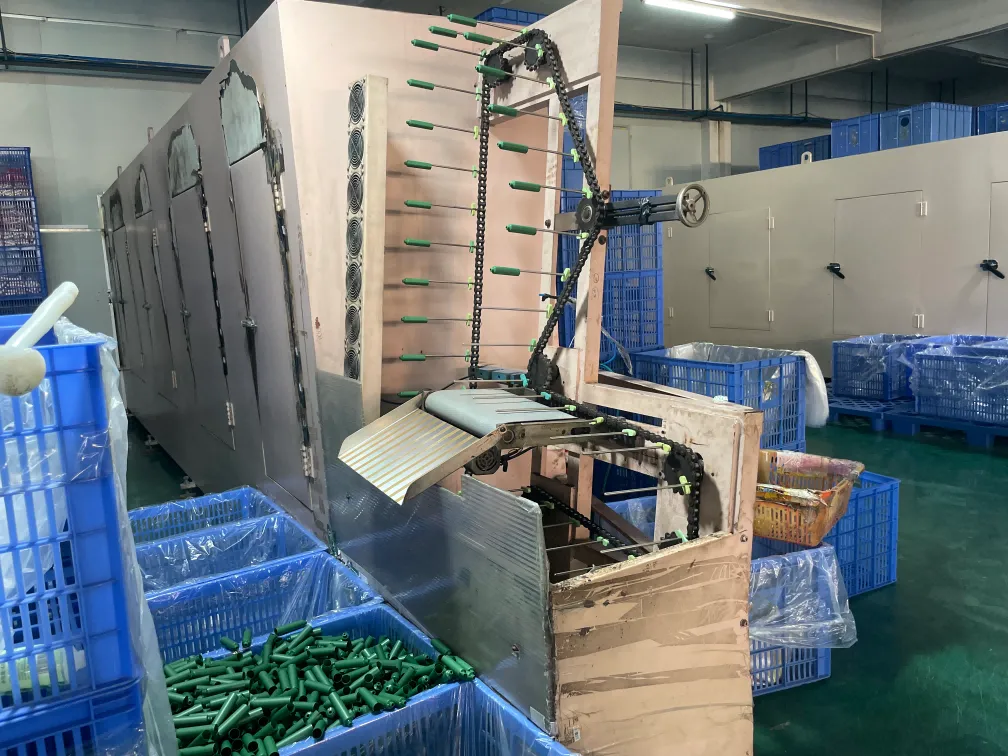
روند کاری معمول ماشین پر کردن لوله (در سطح بالا) به این صورت است:
1) تغذیه و جهتگیری لوله
لولهها بارگذاری و قرار میگیرند. جهتگیری در لولههای چاپ شده اهمیت دارد چون همترازی جلو/عقب بر ظاهر قفسه تأثیر میگذارد.
2) باز کردن لوله و مدیریت هوا
برخی خطوط از باد کردن هوا یا یونیزه کردن برای کاهش گرد و غبار استفاده میکنند. تمیزی در اینجا مستقیماً بر قدرت مهر و موم تأثیر میگذارد.
3) پر کردن (کنترل حجمی / پیستونی / سروو)
ماشین حجم کنترل شدهای را تزریق میکند. فرمولهای غلیظ نیازمند منحنیهای فشار پایدار هستند تا از “رشتهسازی” یا حبابهای هوا جلوگیری شود.
4) تمیزکاری گردن / کنترل ضدآلودگی
یک مرحله حیاتی که بسیاری از خریداران آن را نادیده میگیرند. هر خامهای که در منطقه مهر و موم باقی بماند، خطر نشت را افزایش میدهد.
5) مهر و موم (مهر حرارتی / اولتراسونیک) + کدگذاری
کیفیت دربندی به مواد لوله، ضخامت، پارامترهای درزگیری و تمیزی بستگی دارد.
6) خنکسازی + بازرسی نهایی
خنکسازی تضمین میکند که درز تحت حمل و نقل حفظ شود. بازرسی، تغییر شکل، جهت چاپ نادرست، درزهای ضعیف یا نشت را تشخیص میدهد.
پس از پر کردن، مرحله بعد درزگیری است. این عمل، لوله پر شده را به شکل نهایی و آماده بازار تبدیل میکند. صحت درز به طور مستقیم تحت تأثیر تمیزی فرآیند پر کردن است. هرگونه باقیمانده کرم در ناحیه درز میتواند منجر به درزهای ضعیف شود که ممکن است در حین حملونقل منجر به نشت یا از دست رفتن محصول گردد.
فرآیند بازرسی پس از درزگیری انجام میشود. لولههای پر شده و درز شده باید از چندین مرحله بررسی عبور کنند تا اطمینان حاصل شود که میتوانند در برابر حمل و نقل و بستهبندی مقاومت کنند. اگر در حین این بررسیها نشانههایی از تغییر شکل یا نشت نشان دهند، نشاندهنده ریسک تولید هستند.
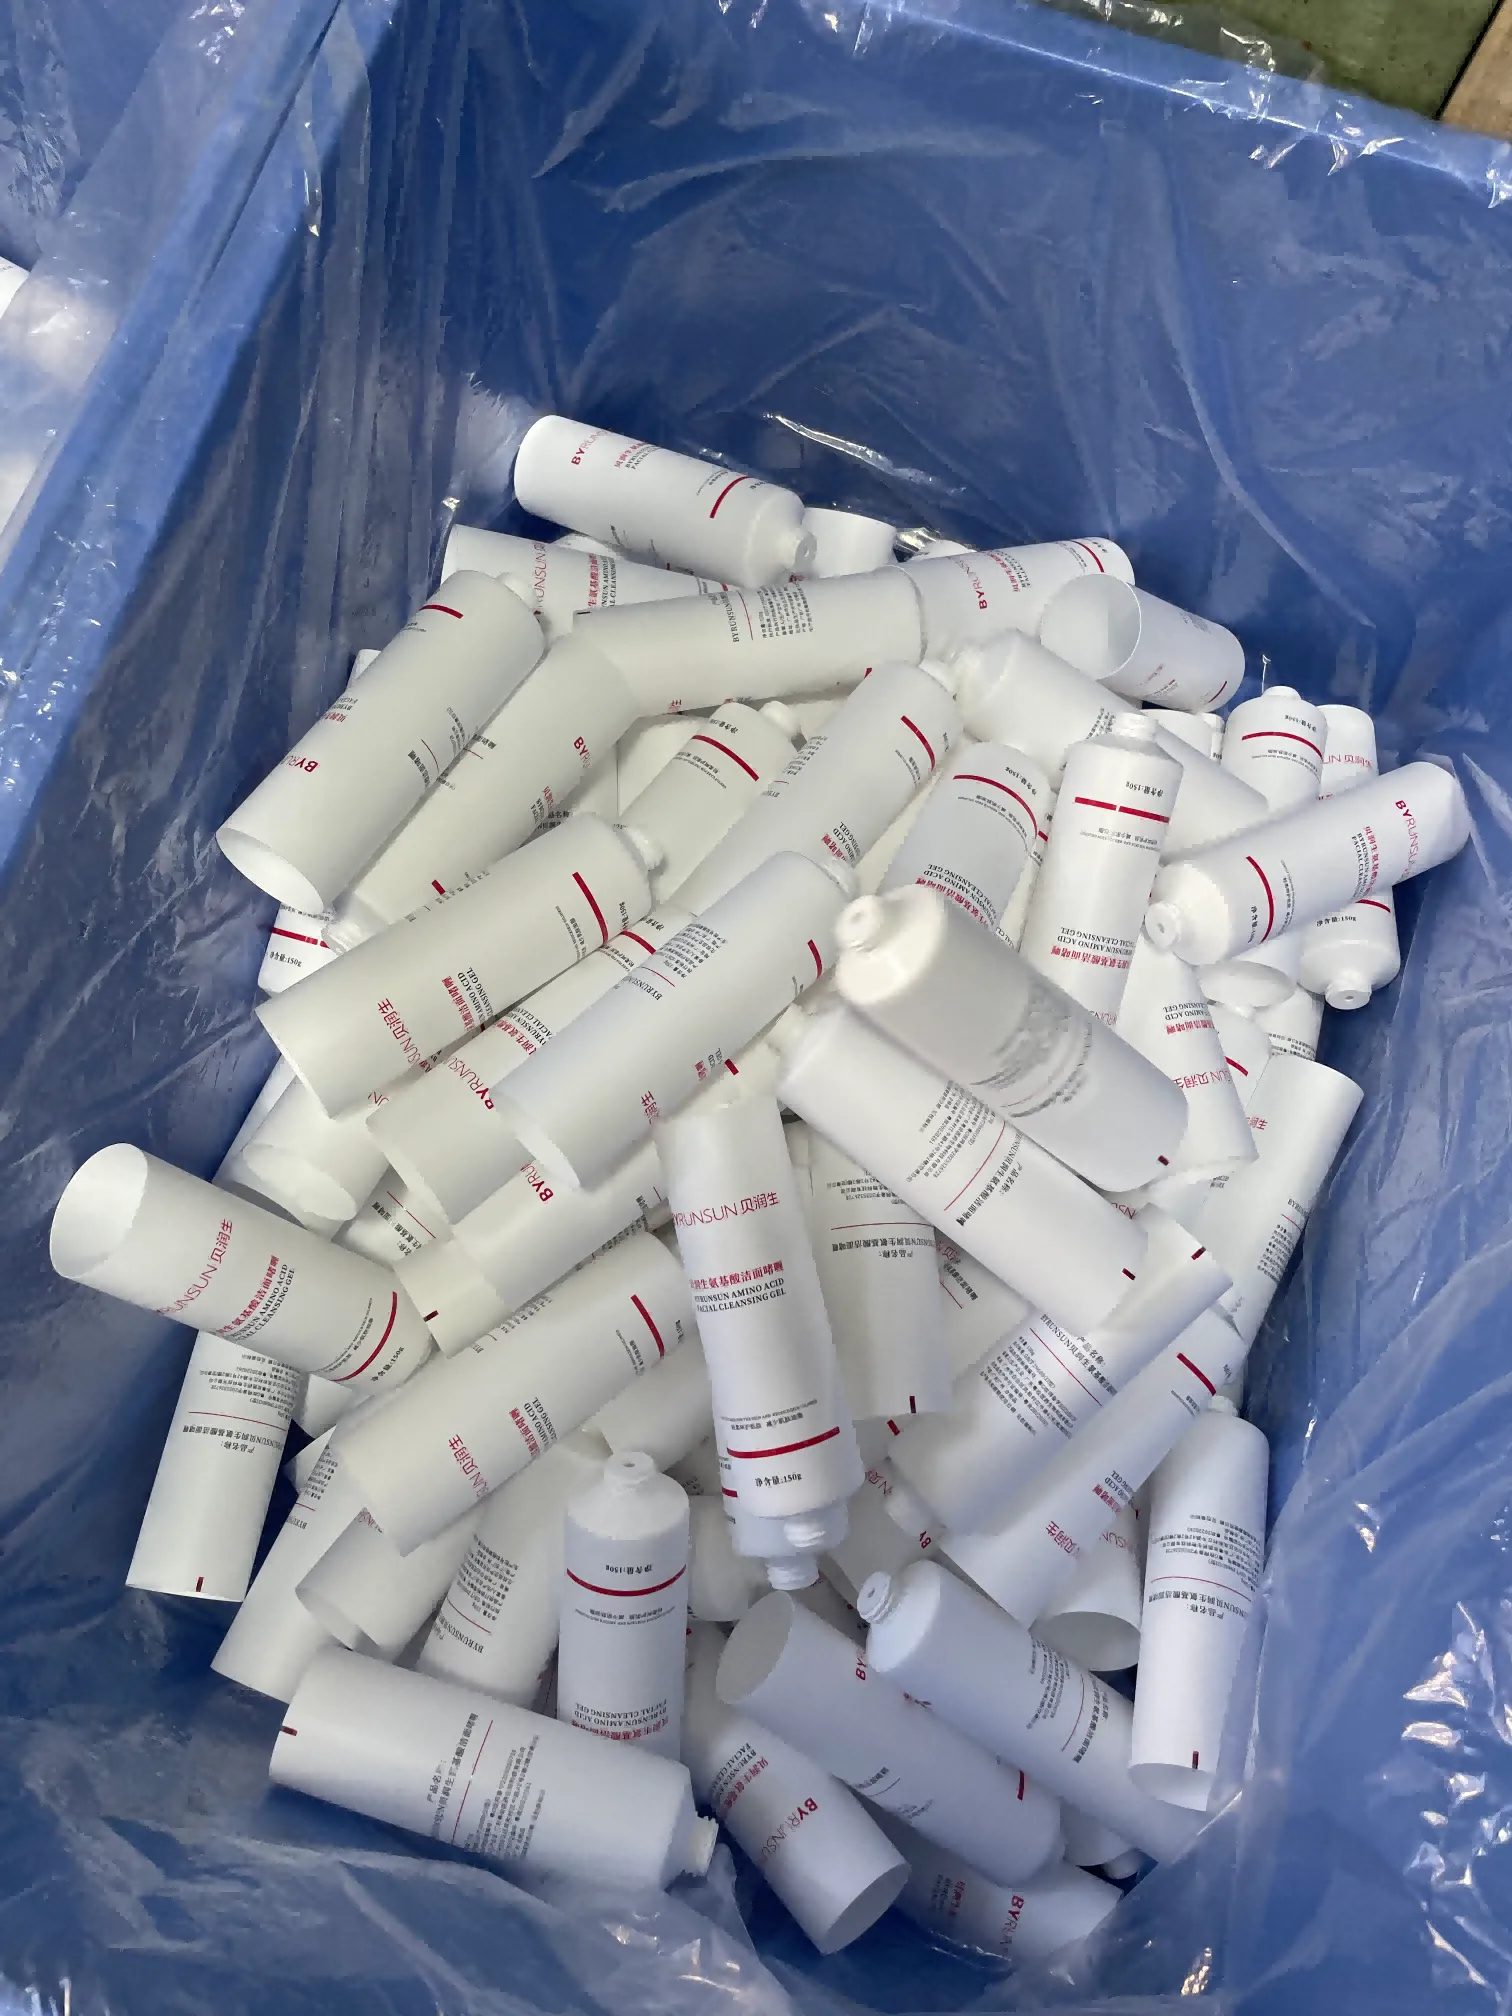
پارامترهای کلیدی که تعیین میکنند پر کردن پایدار است
برای برندها و توزیعکنندگان که لولهها را به صورت عمده خریداری میکنند، این پارامترهای عملیاتی هستند که بیشترین تأثیر را بر پایداری پر کردن دارند:
- دامنه ویسکوزیته: دقت پر کردن به رفتار جریان فرمولاسیون بستگی دارد (نه تنها “غلیظ در مقابل رقیق”، بلکه رفتار برشی-کاهشدهنده).
- دمای پر کردن: دما بر ویسکوزیته تأثیر میگذارد؛ تغییر ۳–۵°C میتواند دقت پر کردن را تغییر دهد و حبابهای هوا ایجاد کند.
- سختی دیواره لوله: لولههایی که خیلی نرم هستند ممکن است تحت فشار گیره تغییر شکل دهند، که باعث ناهماهنگی و مشکلات درزگیری میشود.
- شکلگیری شانه و گردن: عمق وارد کردن نازل و عملکرد پاکسازی را تحت تأثیر قرار میدهد؛ شکلگیری نامناسب خطر آلودگی را افزایش میدهد.
- فیت و گشتاور درب: نشت پس از پر کردن و در حین حملونقل را تحت تأثیر قرار میدهد. ثبات اهمیت بیشتری نسبت به “سفتی” دارد.”
برای برنامههای عمده، بهتر است این پارامترها را در ابتدای کار با تأمینکننده خود هماهنگ کنید. اگر تا زمان تولید انبوه منتظر بمانید و “نقص” را کشف کنید، زمان و مواد را هدر میدهید.
چگونه یک لوله کرم را مجدد پر کنید؟
پر کردن یک لوله کرم در خانه ممکن است ساده به نظر برسد، اما نیاز به دقت دارد. ابتدا، اطمینان حاصل کنید که لوله اصلی تمیز و عاری از آلودگی است. لوله را با دقت برش دهید و کرم جدید را داخل آن بریزید، مطمئن شوید که بیش از حد پر نشود.
پس از پر کردن، میتوانید لوله را با فشار دادن دهانه یا استفاده از حرارت برای اطمینان از بسته بودن آن مهر و موم کنید. این روش ممکن است دقت همانند فرآیند تولید نداشته باشد، اما به شما اجازه میدهد بستهبندی را مجدداً استفاده و بازسازی کنید.
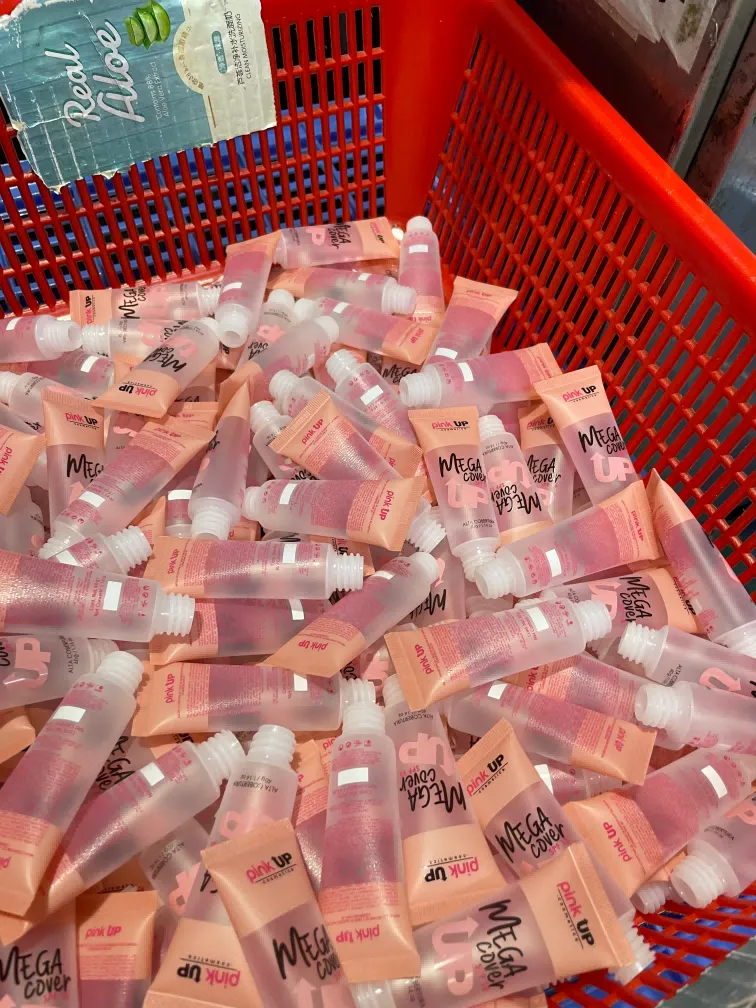
نکات عملی (برای مصرفکننده) برای کاهش آشفتگی:
- از سرنگ کوچک یا قیف کوچک برای کنترل جریان استفاده کنید.
- فضای سر را باقی بگذارید تا محصول به منطقه مهر و موم فشار نیاورد.
- قبل از مهر و موم، لبه داخلی را تمیز کنید — این همان منطقی است که در کارخانهها استفاده میشود.
فرآیند پر کردن در تولید چیست؟
در تولید، فرآیند پر کردن جایی است که مسائل فنی وارد میشود. کرم عمده تنها پس از برآورده کردن تمام نیازهای لازم وارد خط تولید میشود. چنین یکنواختیای حیاتی است، زیرا هر تغییر کوچک در ویسکوزیته میتواند دقت دستگاه پر کردن را مختل کند، سرعت خط را کاهش دهد یا منجر به مشکلات آلودگی شود.
در حین پر کردن، کرم با بدنه لوله تعامل دارد. لولهها باید در برابر فشار پر کردن پایدار بمانند و در عین حال اجازه دهند عملیات کارآمد در سرعتهای هدف انجام شود. اگر ماده لوله خیلی نرم باشد، هزینههای تولید ممکن است به دلیل کاهش سرعت یا مسائل مرتبط افزایش یابد.
در کارخانههای واقعی، “فرآیند پر کردن” همچنین شامل حلقه کنترل اطراف آن است:
- اعتبارسنجی راهاندازی: نمونههای اولیه برای وزن، قدرت مهر و موم، ظاهر و تناسب درپوش بررسی میشوند.
- کنترل کیفیت در حین فرآیند: بررسیهای دورهای (وزن، مهر و موم، کدگذاری) از بروز عیوب بزرگ جلوگیری میکند.
- مدیریت تغییرات: جابجایی از یک SKU به دیگری (قطر/درپوش/چاپ متفاوت) جایی است که بسیاری از عیوب رخ میدهد اگر روشها ضعیف باشند.
اگر شما لولههایی برای مشتری که در داخل شرکت پر میکند تهیه میکنید، از تامینکننده لولههای خود بپرسید که چگونه از آزمایشهای پر کردن. پشتیبانی میکنند. تامینکنندهای که بتواند پیشنهادات ساختاری (سختی لوله، طراحی شانه، تطابق درپوش) ارائه دهد، هزینههای “آزمایش و خطا” شما را کاهش میدهد.”
مراحل فرآیند ساخت لولههای پلاستیکی چیست؟
تولید لولههای پلاستیکی با انتخاب مواد مناسب آغاز میشود. مواد رایج شامل پلیاتیلن و پلیپروپیلن است که به خاطر انعطافپذیری و دوامشان شناخته شدهاند. فرآیند تولید شامل چندین مرحله است:
- اکسروژن مواد: پلاستیک خام گرم شده و از طریق قالبی فشرده میشود تا بدنه لولهها ساخته شود.
- خنکسازی: لولههای اکسترود شده خنک میشوند تا شکل خود را حفظ کنند.
- برش: لولهها به طول مورد نظر برش داده میشوند.
- چاپ: برندینگ و اطلاعات محصول روی لولهها چاپ میشود.
- بررسی کیفیت: در نهایت، لولهها تحت بازرسی قرار میگیرند تا اطمینان حاصل شود که استانداردهای کیفیت را برآورده میکنند.
تمام این فرآیند نیازمند دقت بالا است تا اطمینان حاصل شود که لولهها میتوانند به طور مؤثر در پر کردن و دربندی مقاومت کنند.
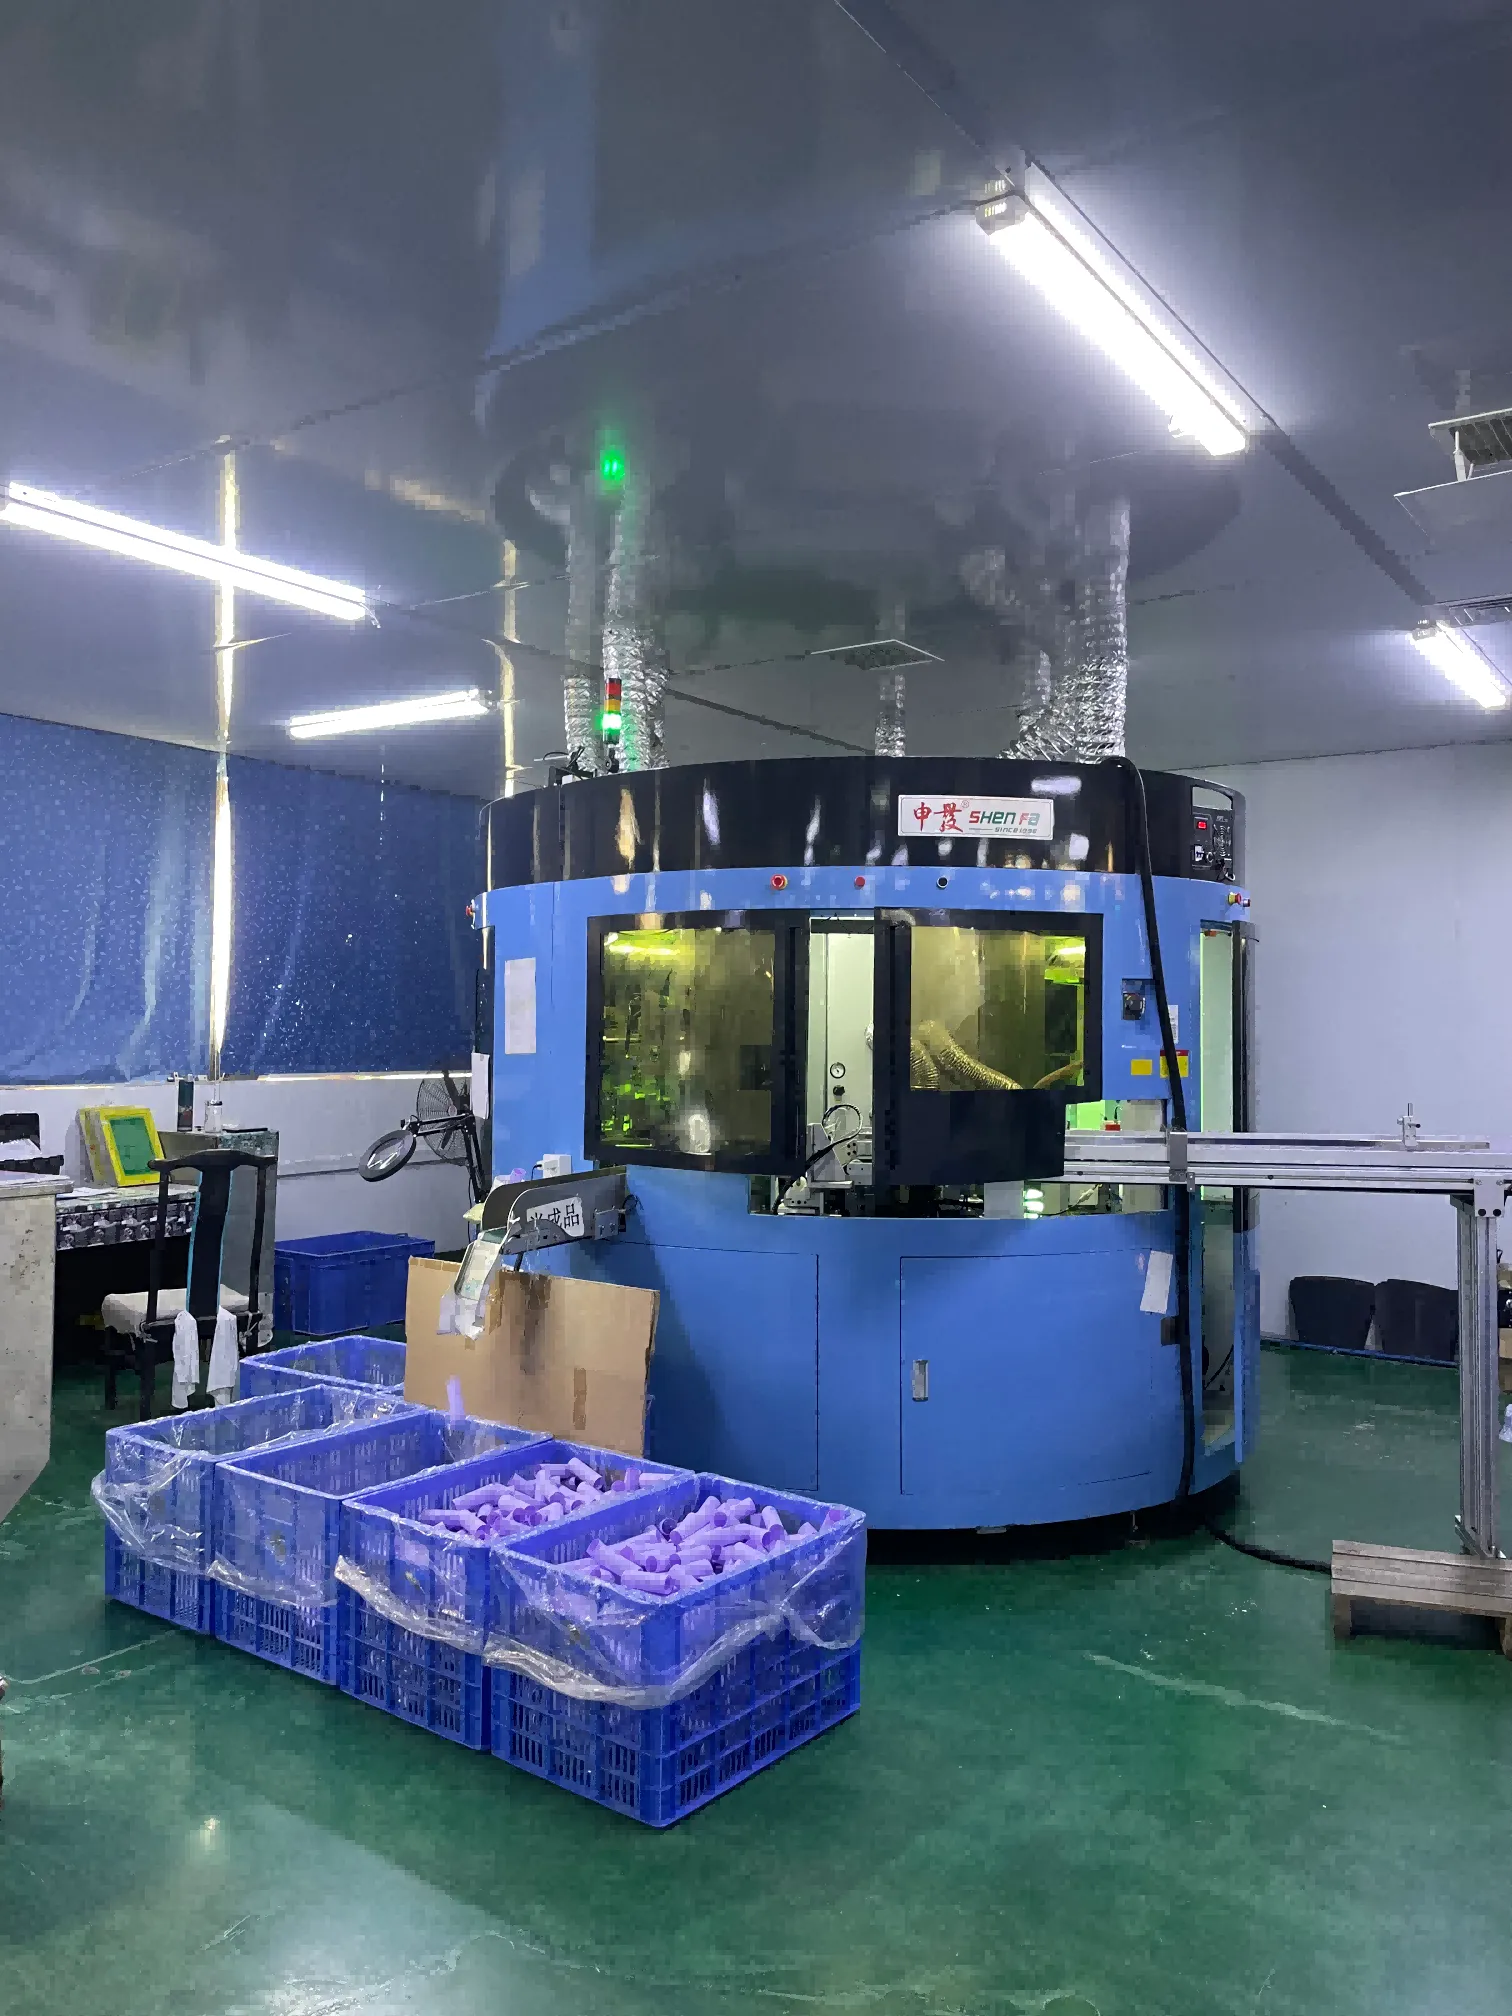
تذکر برای خریداران عمده: ثبات چاپ فقط مربوط به “ظاهر خوب” نیست. عدم همراستایی یا چسبندگی پایین میتواند باعث:
- سایش در حین حمل کارتن
- ظاهر نامنظم قفسه بین دستهها
- نرخ رد شدن بالاتر در حین بستهبندی
به همین دلیل برنامههای عمدهفروشی اغلب ابتدا روشهای تزئین را استاندارد میکنند، سپس تعداد SKU را افزایش میدهند.
کدام فرآیندهای تولید برای لولهها استفاده میشود؟
چندین فرآیند تولید برای ساخت لولههای آرایشی استفاده میشود که هر کدام مزایای خاص خود را دارند. برخی از رایجترین روشها عبارتند از:
- اکسترودینگ: ایجاد بدنههای لوله با کنترل ثبات ضخامت دیواره.
- قالبگیری تزریقی: اغلب برای شانهها، درپوشها و قطعات خاص استفاده میشود.
- قالبگیری با دمیدن: برای ساختارهای توخالی خاص بسته به نیازهای طراحی استفاده میشود.
- گرمایش و شکلدهی: در قالبهای بستهبندی خاص و قطعات مورد استفاده قرار میگیرد.
- قالبگیری چرخشی: برای لولههای آرایشی استاندارد کمتر رایج است، برای اشیاء توخالی بزرگتر استفاده میشود.
هر فرآیند مزایای منحصر به فرد خود را دارد که بر طراحی و عملکرد لوله تأثیر میگذارد. درک این فرآیندها به تولیدکنندگان کمک میکند تا بهترین روش را برای نیازهای خاص خود انتخاب کنند.
پنج روش فرآوری پلاستیک چیست؟
فرآوری پلاستیک شامل تکنیکهای مختلفی است که میتواند بر عملکرد و ویژگیهای محصول نهایی تأثیر بگذارد. پنج روش اصلی عبارتند از:
- اکسترود
- قالبگیری تزریقی
- قالبگیری با دمیدن
- گرمایش و شکلدهی
- قالبگیری چرخشی
هر یک از این روشها مزایای خاص خود را دارند و بر عواملی مانند سرعت تولید، پیچیدگی طراحی و ضایعات مواد تأثیر میگذارند. انتخاب روش مناسب میتواند به طور قابل توجهی بر کارایی کلی تولید و کیفیت محصول تأثیر بگذارد.
عیوب رایج در پر کردن و راهکارهای جلوگیری از آنها
خریداران عمده اغلب میپرسند “چه چیزی ممکن است اشتباه پیش برود؟” در اینجا رایجترین مشکلات و نشانههای آنها آورده شده است:
- نشت در درز → آلودگی منطقه مهر و موم، پارامترهای نادرست مهر و موم، یا ناسازگاری مواد/ضخامت لوله
- حبابهای هوا / حفرهها → ناپایداری ویسکوزیته، مشکلات عمق وارد کردن نازل، یا سرعت پر کردن بسیار بالا
- وزن پر کردن ناسازگار → تغییر دما، کنترل فشار ناپایدار، یا مشکلات همگنی فرمول
- تغییر شکل لوله → سفتی لوله خیلی کم است، فشار گیره خیلی بالا است، یا چگالی بستهبندی خیلی تهاجمی است
- عدم تراز بودن چاپ پس از پر کردن → کنترل جهتگیری ضعیف است، یا تغییر شکل بدنه لوله در حین گیرهگیری
اگر در حال سفارش لولهها برای مشتری با پر کردن با سرعت بالا هستید، هوشمندانه است که قبل از تعهد به سفارش عمده کامل، یک “تست کوچک” با همان مواد و روش چاپ درخواست کنید.
نتیجهگیری
در خلاصه، فرآیند پر کردن لولههای آرایشی یک سفر پیچیده اما جذاب است که کرم عمده را به محصولات نهایی تبدیل میکند. درک هر مرحله کمک میکند تا کیفیت و کارایی تضمین شود.
برای تامین عمده، بزرگترین نکته این است: موفقیت در پر کردن بستگی دارد به سیستم— رفتار فرمول، ساختار لوله، تزئینات، و انضباط کنترل کیفیت. زمانی که این موارد زودتر همسو شوند، تولید پایدار، تکرارپذیر و مقیاسپذیر میشود.


 Persian
 English
 French
 Vietnamese
 Spanish
 German (Austria)
 German
 South Azerbaijani
 Japanese
 Italian
 Russian
 Finnish