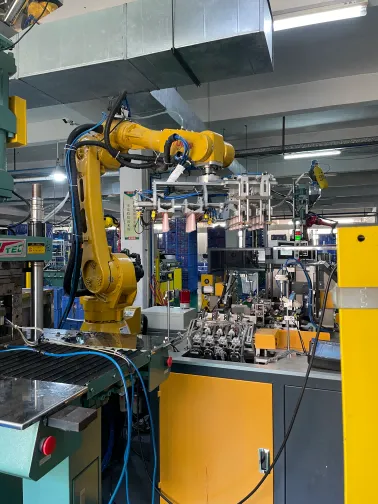
Zavodda kosmetik boruların doldurulması sadə deyil. Keyfiyyət və səmərəliliyi təmin etmək üçün diqqətli koordinasiya tələb edir.
Proses boru formalaşdırma, çap və baş montajı ilə başlayır və sonra doldurma həyata keçirilir. İstifadə olunan doldurma metodu məhsulun viskozluğu, dəqiqliyi və istehsal həcmi əsasında seçilir.
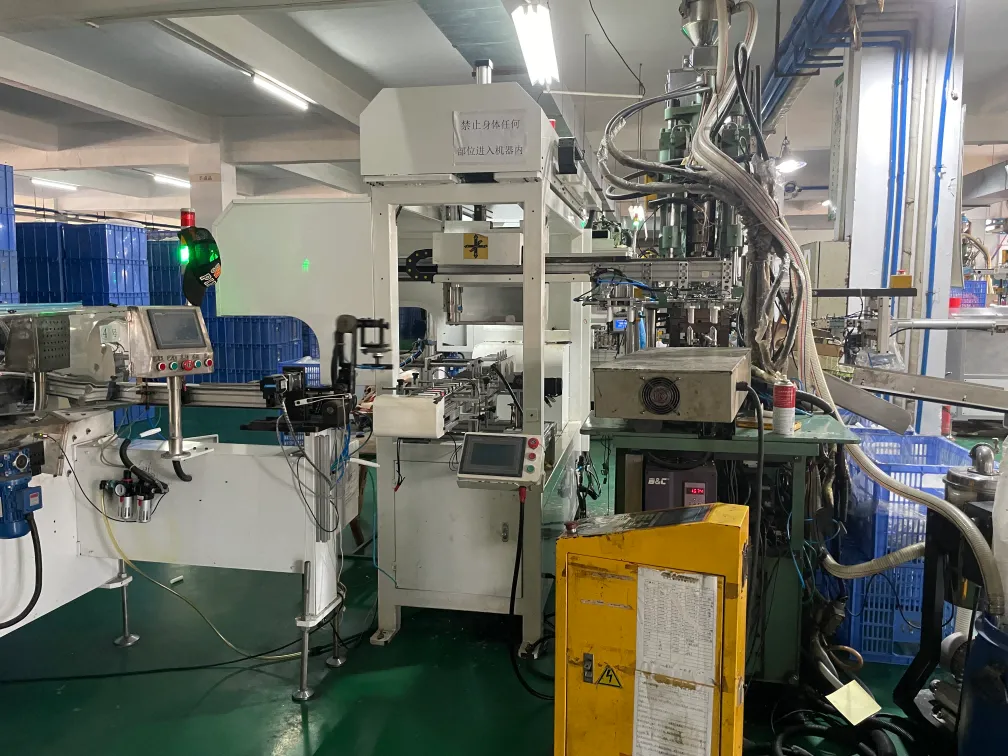
Kosmetik boruların doldurulması yalnız məhsulu içərisinə qoymaq deyil. Bu, ümumi istehsal prosesinə təsir edən vacib bir addımdır. Boru strukturu, material və formul xüsusiyyətləri doldurma başlamazdan əvvəl nəzərə alınmalıdır. Borular doldurulduqda, məhsul üçün lazım olan tutarlılığı saxlamaq vacibdir. Krem kimi yüksək viskozlu məhsullar üçün xüsusi doldurma sistemləri tələb olunur. Əgər boru gövdəsi kifayət qədər möhkəm deyilsə, bu, doldurma sürətinin aşağı düşməsinə və xərclərin artmasına səbəb ola bilər.
2026-cı ildə, brendlər daha çox SKU, daha qısa çatdırılma müddətləri və daha çox davamlılıq tələbləri (PCR / bio-əsaslı) ilə üzləşirlər. Bu, dəyişiklikləri artırır və doldurma stabilliyini daha da vacib edir. “Yaxşı nümunə” kifayət deyil—alıcılar aşağıdakı məqsədlərə yönəlməlidir: təkrarlanan sifariş stabilliyi və xəttdə işləmə stabilliyi.
Doldurmağdan əvvəl nə baş verir (əksər alıcıların nəzərdən qaçırdığı hissə)?
Hər hansı bir formul boruya toxunmadan əvvəl, bir neçə yuxarı mərhələ var ki, bunlar birbaşa doldurmanın düzgün işləməsinə təsir edir:
- Boru qidalanması və istiqamətləndirmə: çap olunmuş boruların ön/arka üzləri marka təqdimatına uyğun olmalıdır.
- Boru sərtliyi yoxlaması: çox yumşaq borular sıxma zamanı deformasiya edir; çox sərt borular çatla bilər və ya möhür stressi yarada bilər.
- Boyun/çiyin tolerans yoxlaması: nozulun daxil olma dərinliyi və silmə performansı davamlı geometriyadan asılıdır.
- Qapaq uyğunluğu / tork yoxlaması: qapaq uyğunsuzluğu tez-tez daşınma və ya saxlama zamanı ortaya çıxır, doldurma zamanı deyil.
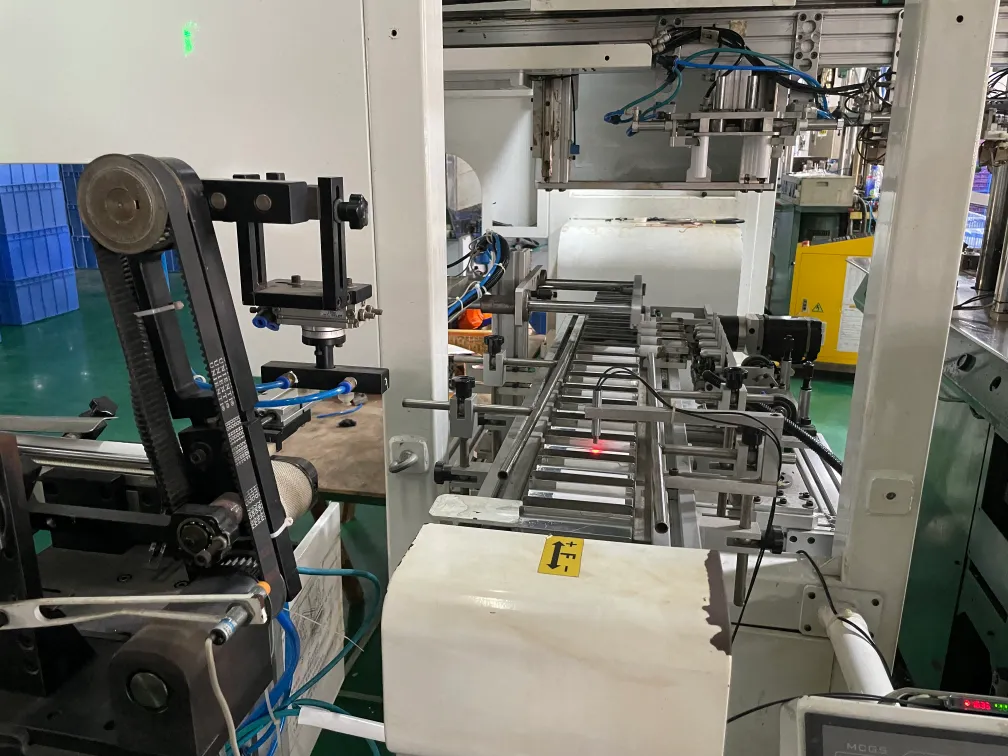
Əgər bu əsaslar stabillik göstərməzsə, doldurma xətti yavaşlayaraq kompensasiya edir—bu səbəbdən çoxsaylı “ucuz boru proqramları” istehsal zamanı baha başa gəlir.
Plastik boru istehsal prosesi nədir?
Plastik boruların istehsal prosesi bir neçə vacib mərhələdən ibarətdir.
Əsasən material seçimi ilə başlayır, burada istehsalçılar məhsula uyğun düzgün plastik növünü seçirlər. Növbəti mərhələ ekstruziyadır, burada plastik əridilir və borular şəklində formalaşdırılır. Bu, çap ilə davam edir, burada dizaynlar və brendlər boru səthinə əlavə olunur. Nəhayət, borular yığılır, bu da baş və doldurma üçün hazırlıq mərhələsini əhatə edir.
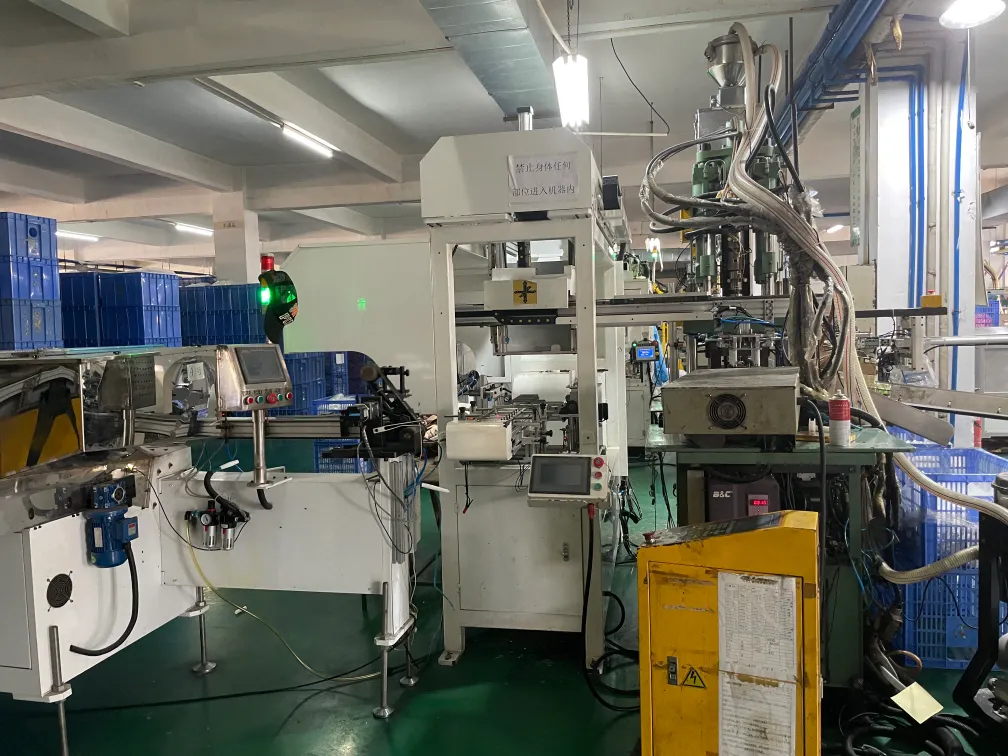
Hər bir bu mərhələlər yüksək keyfiyyətli boruların istehsalı üçün çox vacibdir. Materialın keyfiyyəti borunun performansına təsir göstərəcək. Ekstruziyadan sonra, çap brendin identifikasiyasını əlavə edir, istehlakçının məhsulu tanımasını təmin edir. Bu mərhələ də çox vacibdir, çünki yaxşı çap olunmuş boru məhsulun vizual cəlbediciliyini artırır.
Boru istehsalını “doldurmağa hazır” etmək üçün fabriklər adətən nəzarət edir:
- divar qalınlığının davamlılığı (sıkışdırma və möhürləmə təsir edir)
- kəsim uzunluğu dəqiqliyi (doldurma həcmi və görünüşə təsir edir)
- səth müalicəsi və mürekkəb yapışması ( çapın davamlılığına təsir edir)
- baş/çiyin yığılması sabitliyi (nozulun uyğunluğu və təmiz möhürləmə təsir edir)
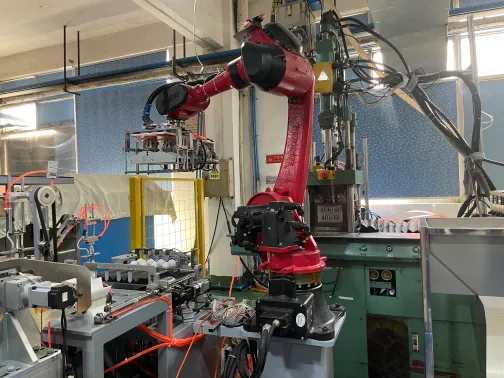
Lotion borularını necə doldurmaq olar?
Lotion borularını doldurmaq bir neçə sadə addımla həyata keçirilə bilər.
Əvvəlcə borunu tamamilə təmizləyin ki, hər hansı məhsul qalıqları qalmayacaq. Sonra, dəqiqlik üçün funnel istifadə edərək yeni losyonla doldurun. Çox doldurmamağa diqqət edin, çünki bu sızmaya səbəb ola bilər. Nəhayət, borunu düzgün şəkildə möhürləyin ki, məhsul qaçmasın.
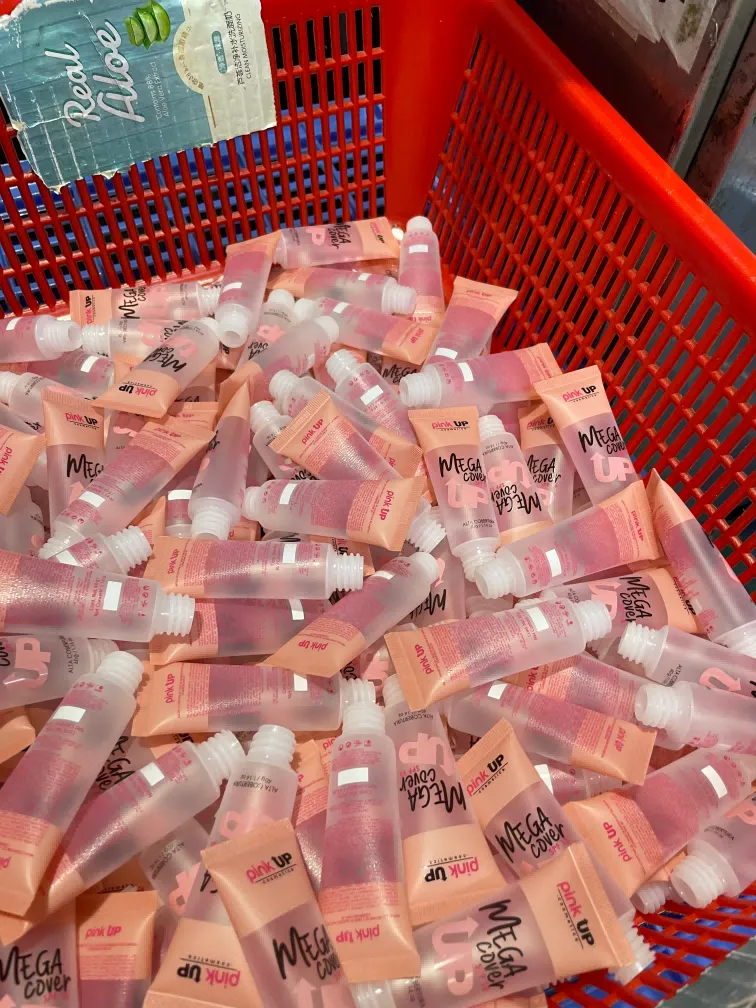
Doldurma zamanı detallara diqqət yetirmək lazımdır. Hər hansı qalıq qalıqları çirklənməyə səbəb ola bilər. Hava keçirməyən möhür məhsulun bütövlüyünü qorumaq üçün vacibdir. Əsas odur ki, təmizliyə və düzgün texnikalara riayət edilsin.
Əlavə praktik məsləhətlər:
- Kiçik baş boşluğu buraxın (ən üstdən doldurmayın).
- Qapamağı əvvəlcə daxili dodağı təmizləyin—bu, istehsal xətlərində istifadə olunan eynidir.
- Ev şəraitində qapamağı həyata keçirirsinizsə, borunu yandırmamaq üçün aşağı istilik və qısa təmas müddətindən istifadə edin.
Boru doldurma maşını necə işləyir?
Boru doldurma maşınları istehsal prosesində mühüm rol oynayır.
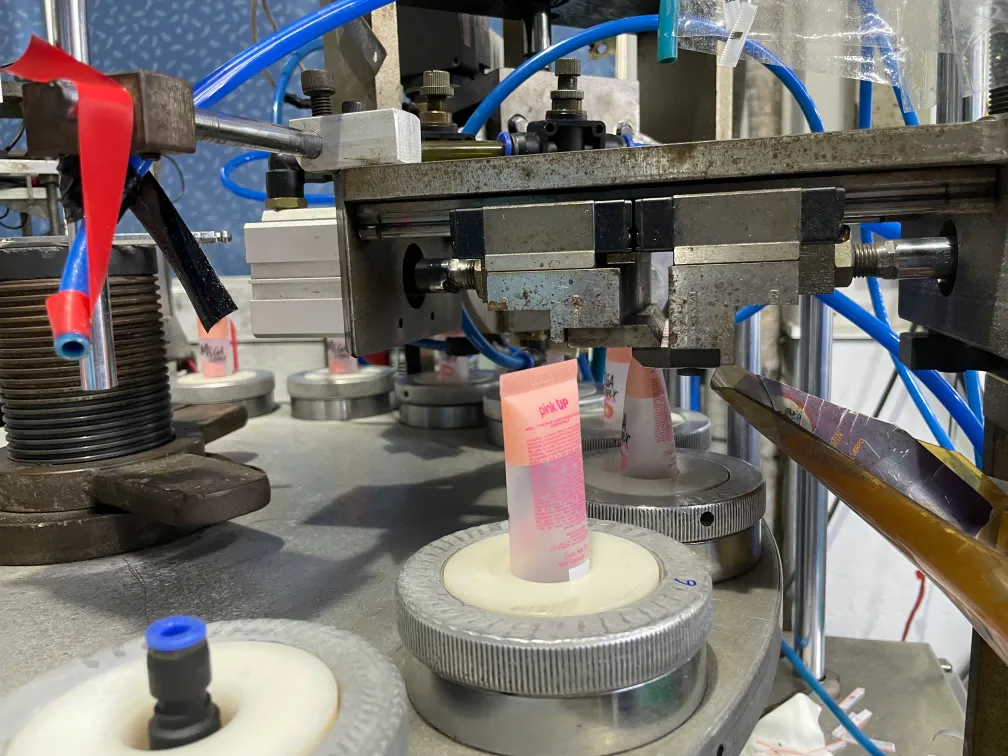
Onlar borunu mövqeyə gətirməklə işləyir, burada doldurma nozzli məhsulu boruya verir. Maşın müxtəlif məhsul viskozitələrini idarə etmək üçün nəzərdə tutulub və həcm dəqiqliyi ilə tənzimlənə bilər. Doldurulduqdan sonra, maşın avtomatik olaraq borunu möhürləyir.
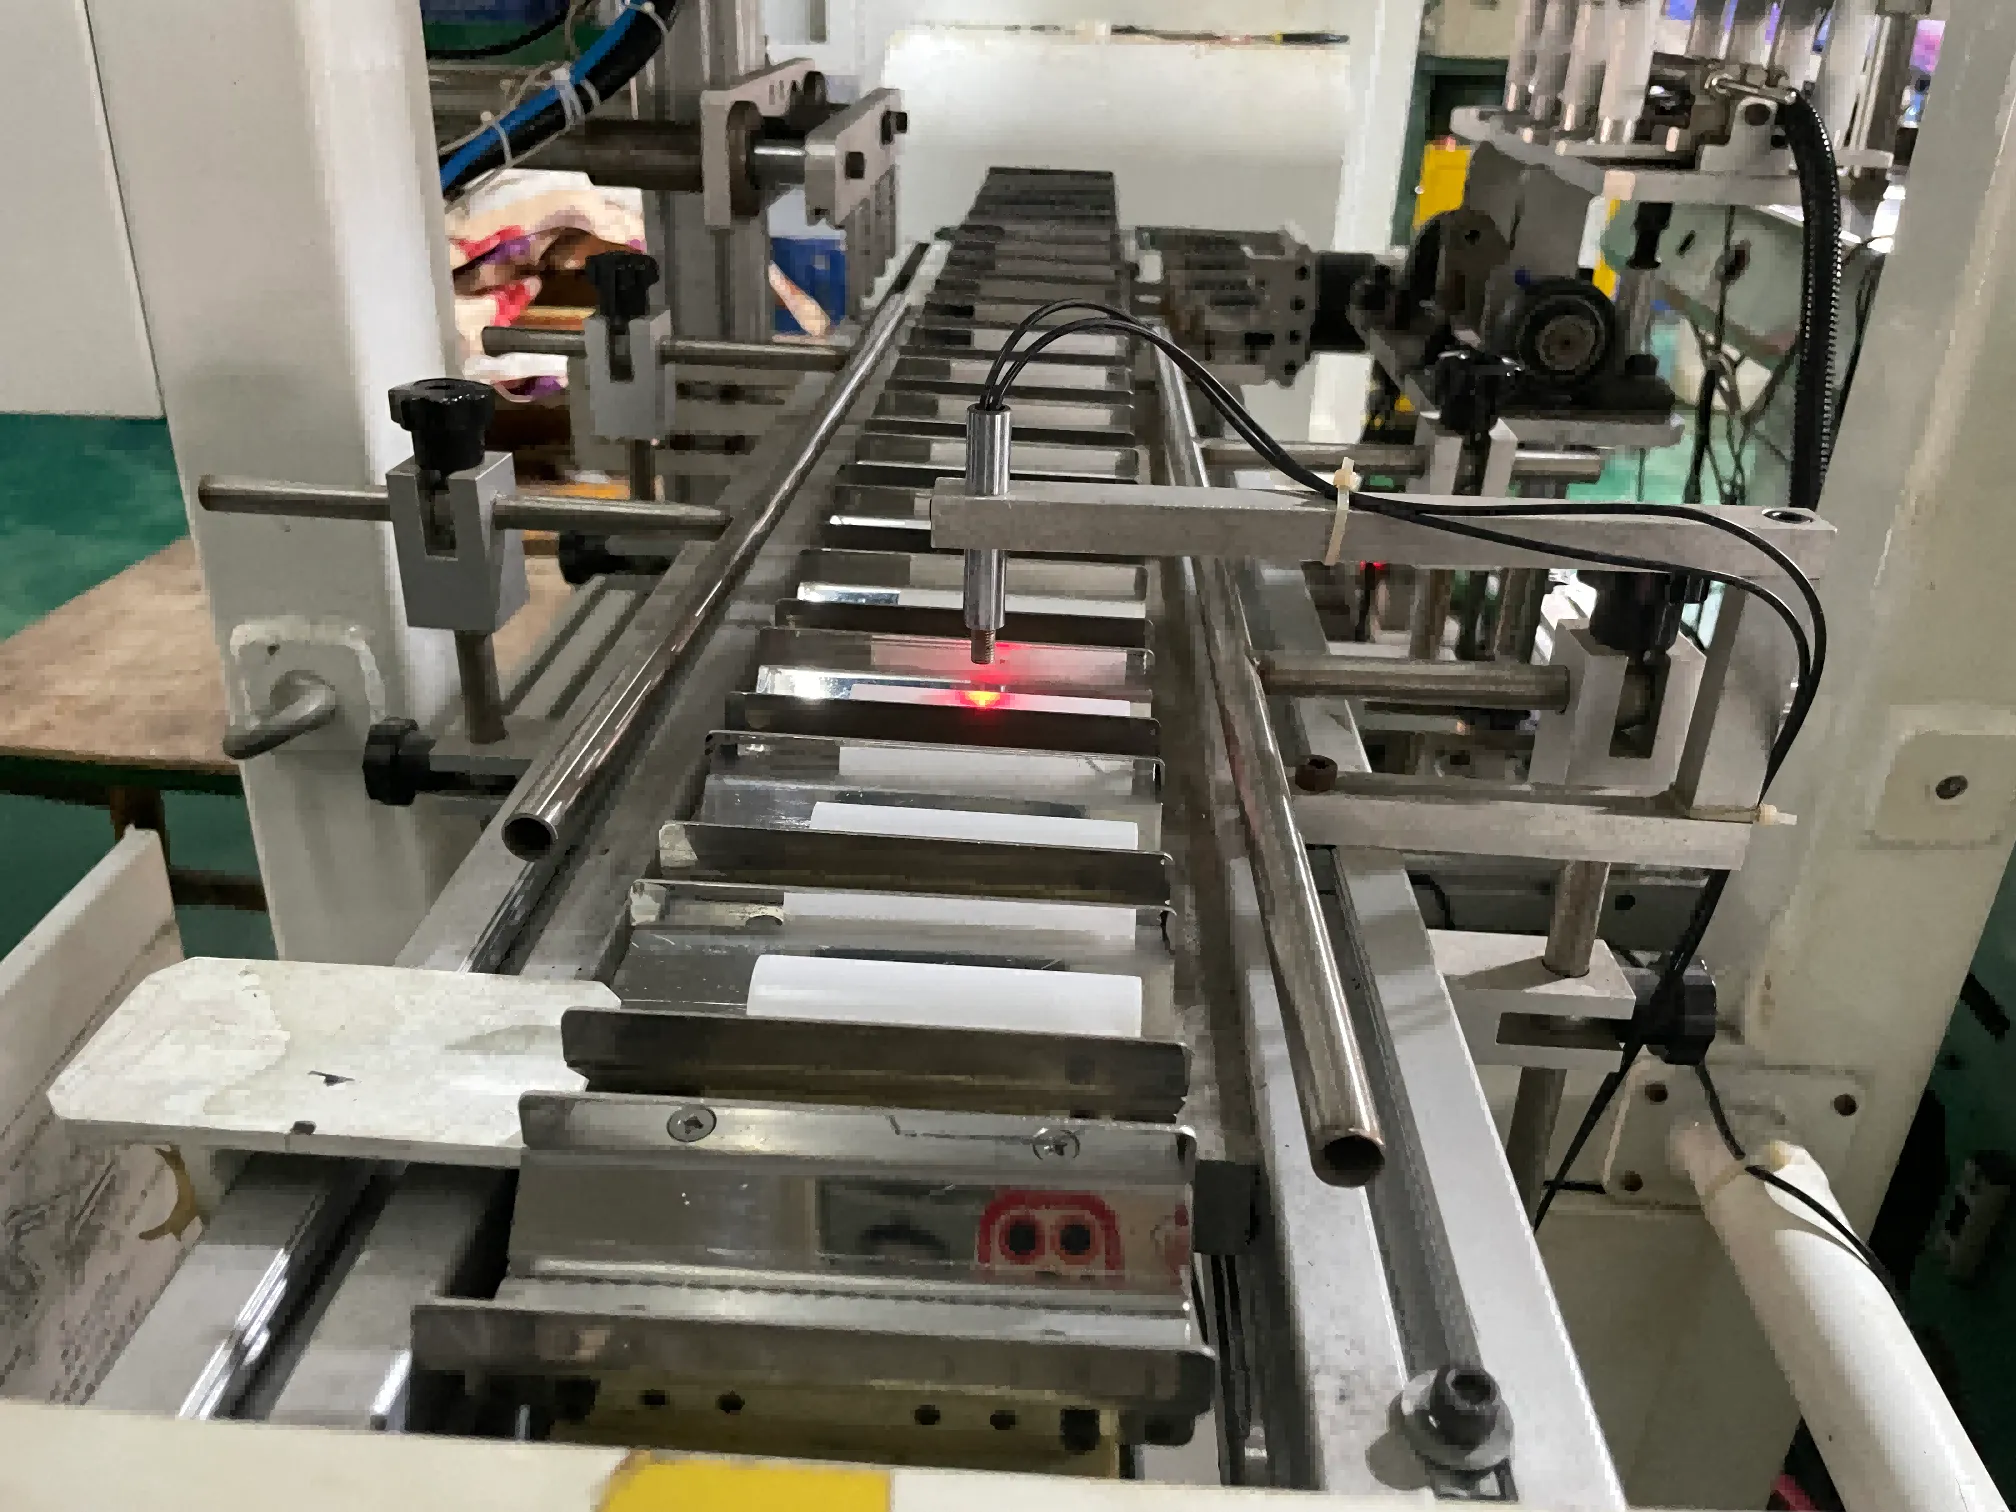
Bu maşınlar daha böyük istehsal həcmləri üçün vacibdir. Vaxtı qənaət edir və insan səhvlərinin qarşısını alır. Bu maşınların səmərəliliyi ümumi istehsal sürətinə və xərclərə böyük təsir göstərir.
Zavodlar doldurma metodunu necə seçir (viskozitə və dəqiqlik əsasında)
Fərqli məhsullar fərqli doldurma sistemlərini üstün tutur:
- Aşağı viskozitə (serumlar / incə gellər)
Əksər hallarda həcm sistemləri ilə stabildir; risk nöqtələri sıçrama və hava kabarcıqlarıdır. - Orta viskozitə (losyonlar / təmizləyicilər)
Piston/servo dozaj ilə stabildir; köpük qarşısını alma və sabit temperatur üzərində fokuslanır. - Yüksək viskozitə (krem / günəş kremi / məlhəmlər)
Əksər hallarda daha güclü dozaj nəzarəti, stabilləşmiş nozul dizaynı və yavaş idarə olunan sürət tələb edir ki, “ip” və hava tıxaclarının qarşısını alsın.
Viskozite yüksək və boru yumşaq olduqda, istehsal daha yavaş sürət tələb edə bilər—bu, kütləvi proqramlarda ümumi gizli xərclərdən biridir.
Boru necə çap olunur?
Borlara çap etmək üçün qabaqcıl texnikalardan istifadə olunur.
Ən çox istifadə olunan metod ekran çapıdır, burada mürekkəb şəbəkə vasitəsilə boru səthinə itələnir. Bu metod yüksək keyfiyyətli dizaynlar və davamlı rənglər təmin edir. Digər metodlar arasında rəqəmsal çap var, bu da mürəkkəb dizaynlar üçün imkan yaradır, lakin fərqli davamlılığa malik ola bilər.
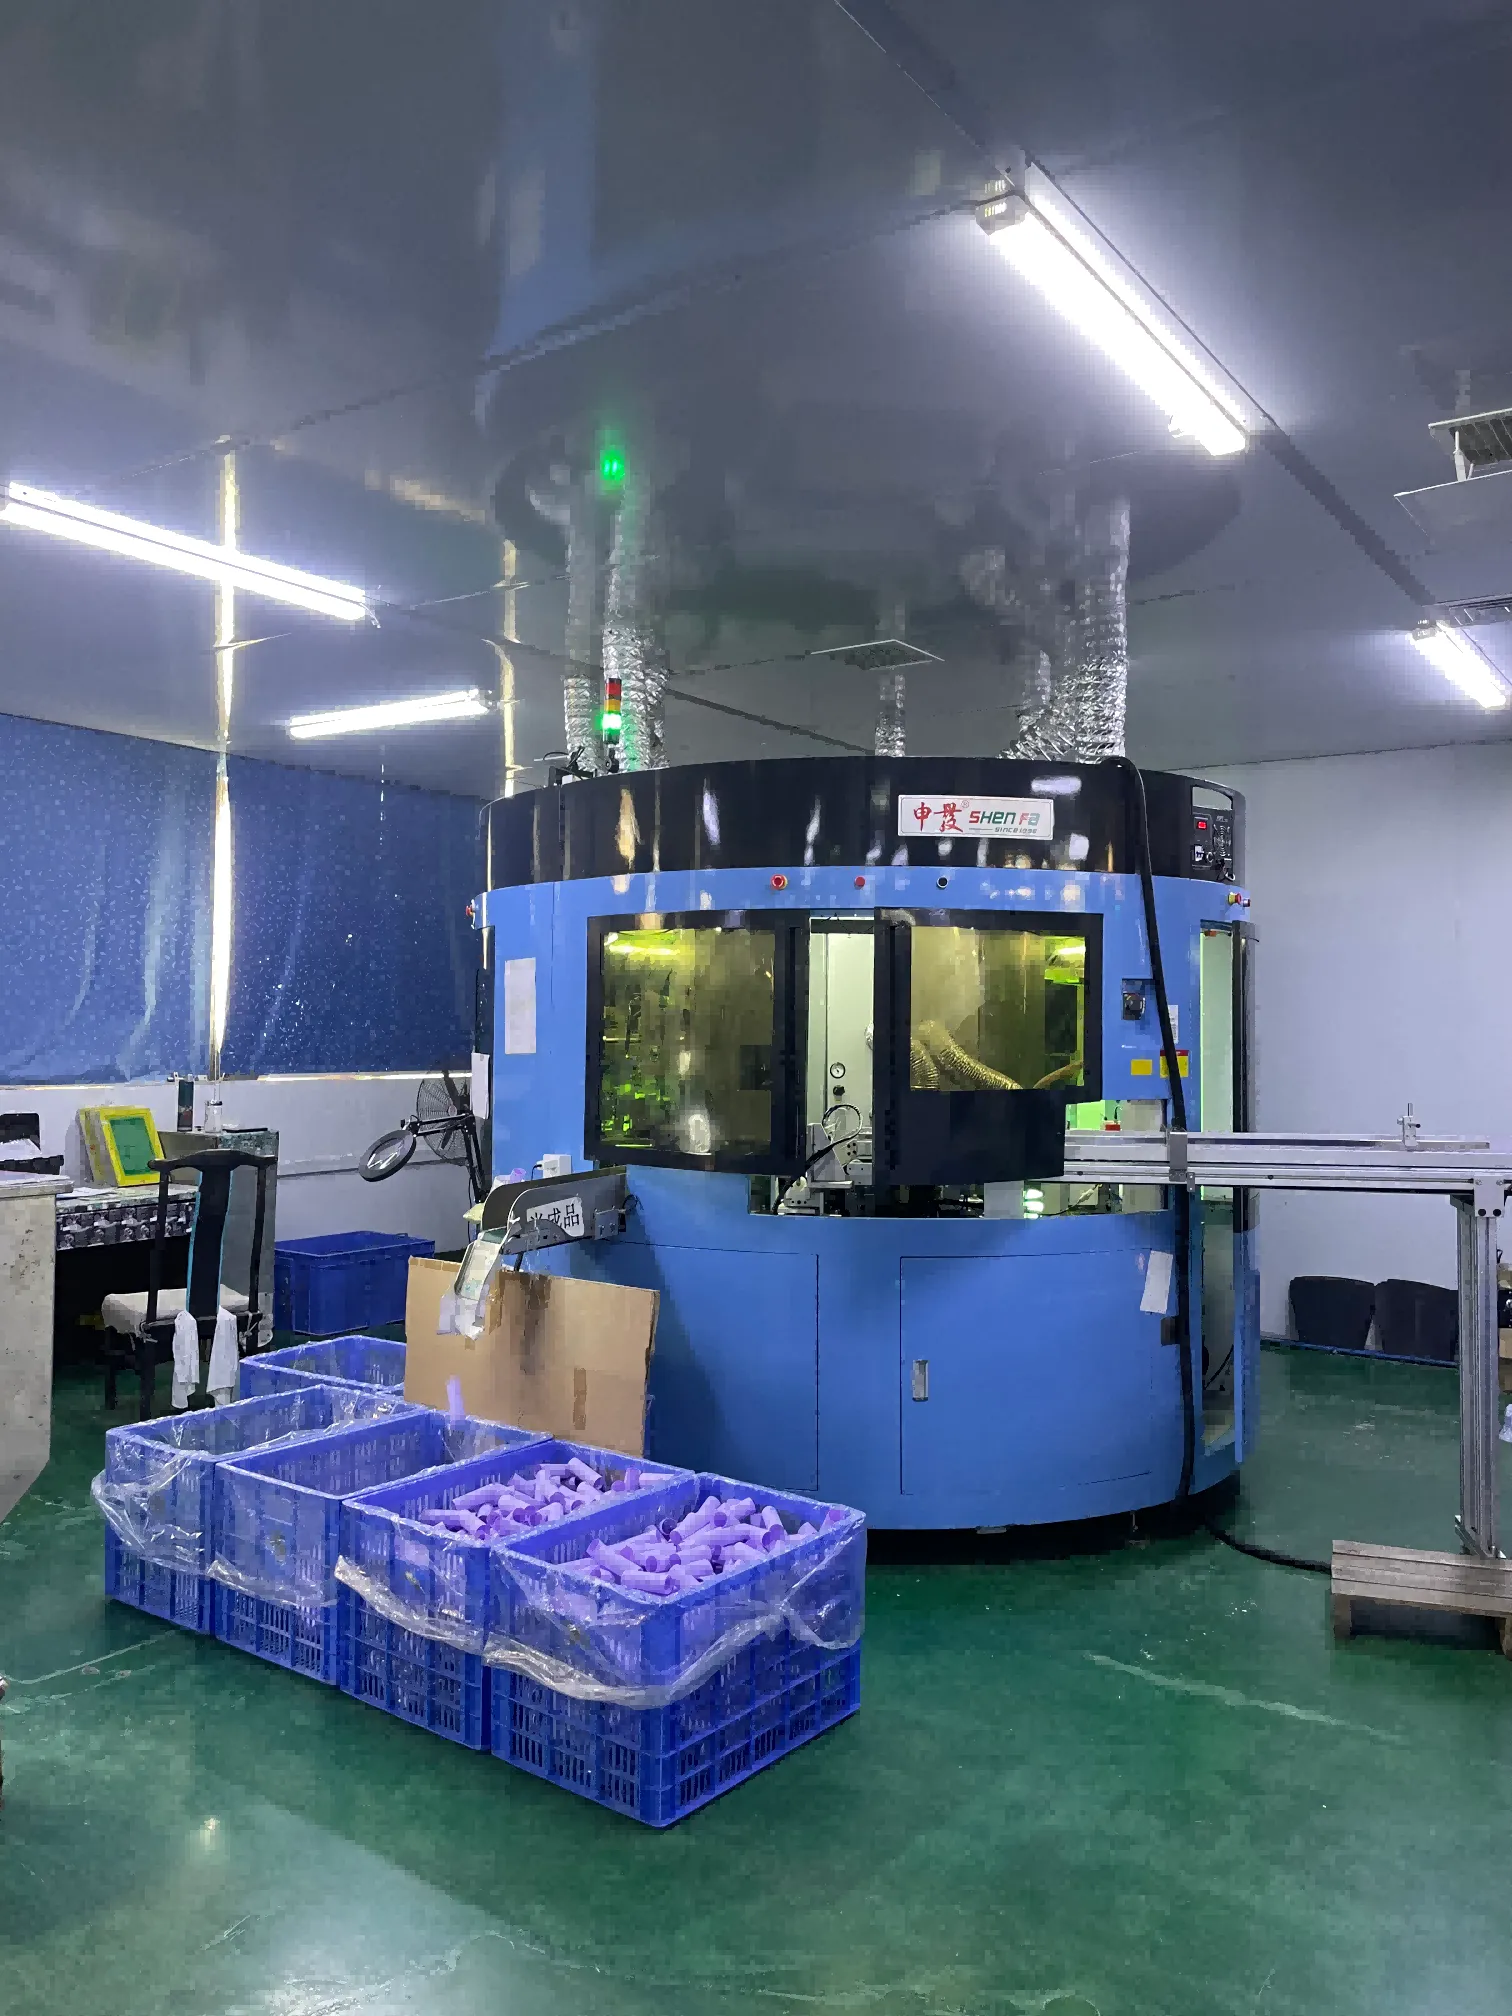
Çap metodunun seçimi yalnız görünüşə deyil, həm də çapın ömrünə təsir edir. Keyfiyyətli çap, brendin məhsulun bütün ömrü boyunca qorunmasını təmin edir.
Çap stabilliyini qiymətləndirmək üçün müştəri yönümlü yanaşma:
- Qeydiyyat ardıcıllığı (ön/arxa hizalanma)
- tərpənməyə qarşı müqavimət (karton daşınması + idarəetmə)
- rəng təkrarlanması (xüsusən təkrarlanan sifarişlərdə)
- bitirmə ilə uyğunluq (matte örtük, yumşaq toxunuş, isti möhürləmə)
Tublar necə istehsal olunur?
Tuba istehsalı ətraflı bir prosesdir.
Əsasən düzgün materialların seçilməsi ilə başlayır, sonra isə tuba formasını almaq üçün ekstrüziya edilir. Formalaşdıqdan sonra, tublar soyudulur və istənilən uzunluğa kəsilir. Növbəti mərhələlər çap, başların əlavə olunması və keyfiyyət yoxlamalarını əhatə edir, sonra isə doldurma üçün hazır olurlar.
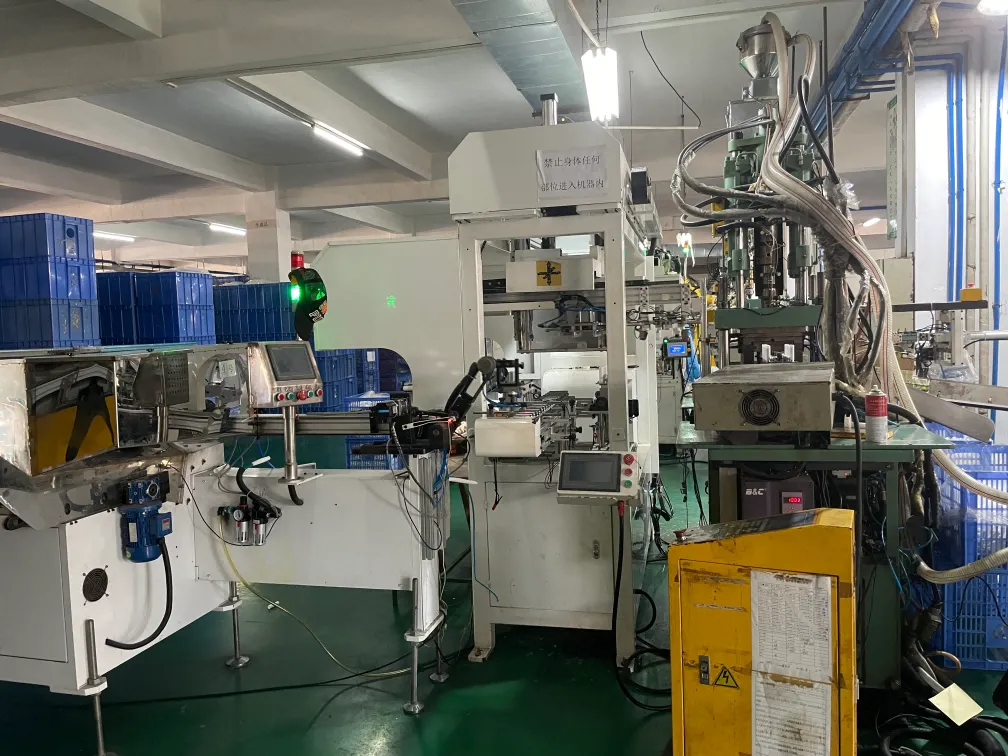
Hər mərhələ, son məhsulun keyfiyyət standartlarına cavab verməsini təmin etmək üçün vacibdir. Sərt keyfiyyət nəzarəti, yalnız ən yüksək keyfiyyətli tubların doldurma mərhələsinə keçməsini təmin edir.
Tipik “kütləvi proqramlar üçün fabrik hazır” axını:
1) Formalaşma (ekstrüziya)
2) Kəsim və ölçü
3) Üzeyiş emalı (əgər ehtiyac varsa)
4) Çap və quruma
5) Baş/çiyin montajı
6) Xətt içi yoxlama
7) Paket hazırlığı
8) Doldurma sahəsinə göndərmə / və ya daxili doldurma
Səkkiz mərhələ nədir ekran çapında işləmə prosesində?
Ekran çapı yeddi əsas mərhələdən ibarətdir.
- Tərtib Hazırlığı: Çap olunacaq dizaynın yaradılması.
- Ekran Yaradılması: Dizayn ilə ekranın hazırlanması.
- Mürekkəb Hazırlığı: Məhsul üçün düzgün mürekkəbin seçilməsi.
- Çap Qurulması: Boru ilə ekranın hizalanması.
- Çap Prosesi: Mürekkəbi ekran vasitəsilə boruya itələmək.
- Quruma: Mürekkəbi düzgün yapışması üçün qurulması.
- Keyfiyyət Yoxlaması: Çapın mükəmməl olmasını təmin etmək.
Bu mərhələlərə riayət etmək çap olunmuş boruların standartlara cavab verməsini təmin edir. Hər mərhələdə keyfiyyət yoxlamaları səhvləri erkən aşkar etməyə kömək edir, vaxt və resurslardan qənaət edir.
Doldurma (qapama + yoxlama) sonrası nə baş verir?
Doldurma anı ən çox maliyyətli uğursuzluqların ortaya çıxdığı zamandır: zəif möhürlər, möhür zonasındakı çirklənmə, deformasiya və ya işləmə zamanı sızma.
Doldurma sonrası əsas tədbirlər:
- möhür (isti / ultrasonik)
- soyunma vaxtı nəzarəti
- sızma yoxlaması / sıxışdırma yoxlaması
- görünüş müayinəsi (möhür xətti, çap istiqaməti, kodlaşdırma)
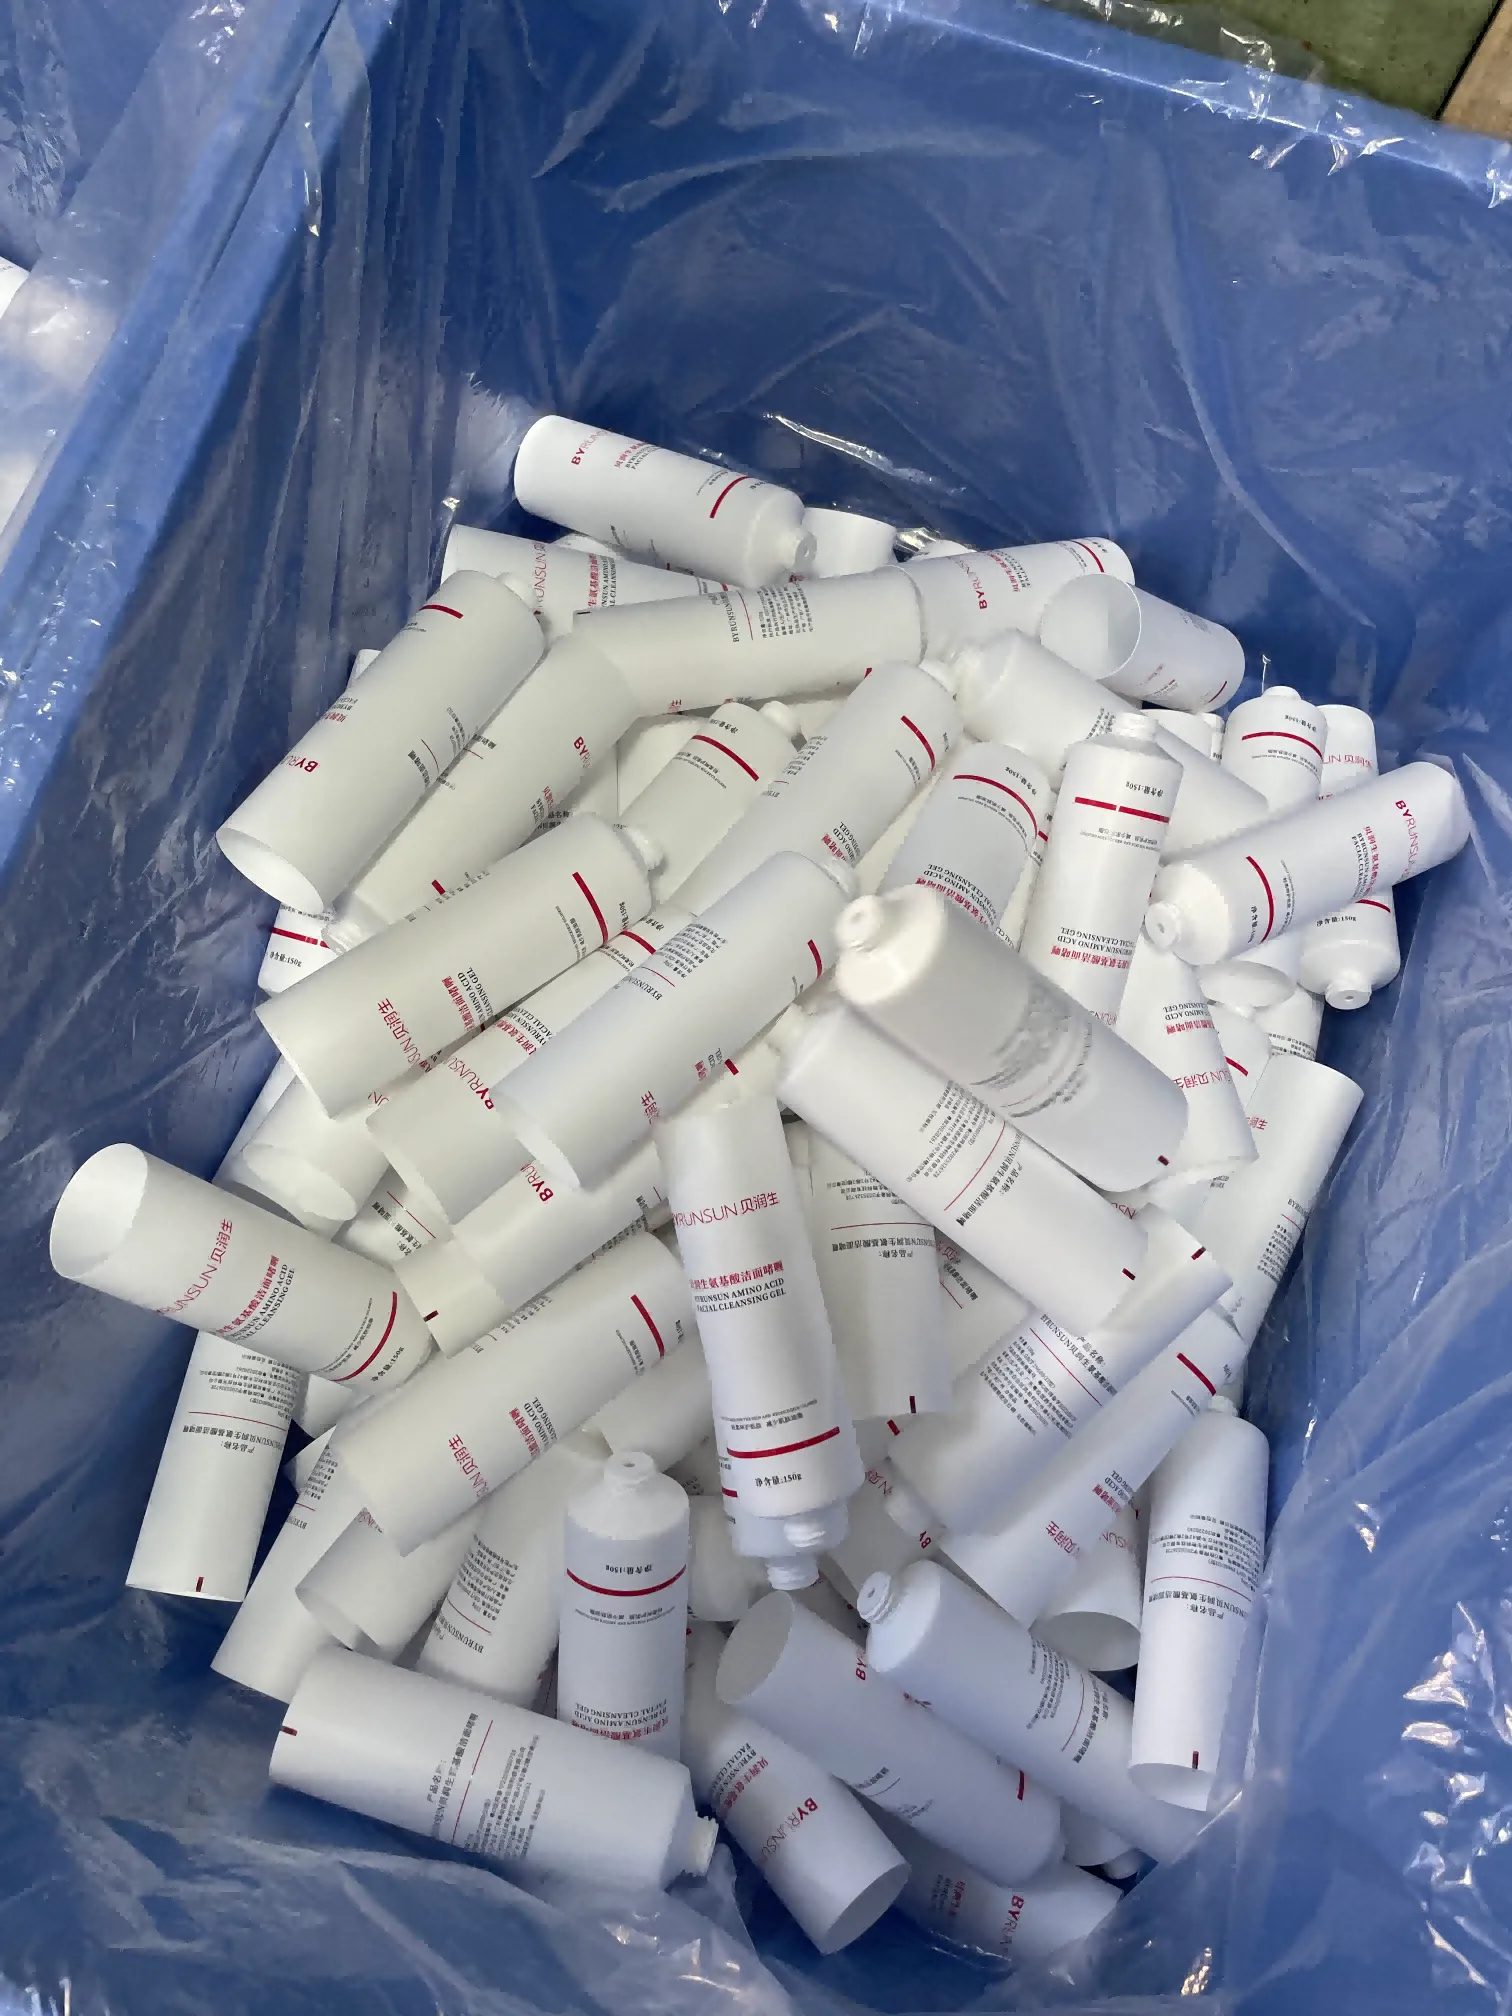
Ümumi doldurma qüsurları (və onların adətən nəyi ifadə etdiyini)
- Möhürdə sızma → möhürləmə zonasının çirklənməsi / yanlış möhürləmə parametrləri / qalınlıq uyğunsuzluğu
- Hava köpükləri / boşluqlar → viskozite sabitliyi / nozul dərinliyi səhvi / doldurma sürəti çox yüksək
- Uyğunsuz doldurma çəkisi → temperatur dəyişməsi / dozaj sabitliyi / zəif qarışdırma
- Kanal deformasiyası → kanal çox yumşaq / sıxma təzyiqi çox yüksək / qablaşdırma sıxlığı çox yüksək
- Çapın düzgün yerləşməməsi → istiqamət sistemi zəif / sıxma zamanı boru gövdəsinin deformasiya olması
Toplu alıcılar üçün ən təhlükəsiz yanaşma sınaq işi: boru + qapaq + formulu real doldurma xəttində sınaqdan keçirin, sonra kütləvi istehsaldan əvvəl spesifikasiyanı bağlayın.
Nəticə
Xülasə olaraq, kosmetik boru doldurma prosesi mürəkkəb bir prosesdir və diqqətli mühəndislik və detallara diqqət tələb edir.
Ən vacib nəticə budur: boru doldurma uğuru aşağıdakılara bağlıdır: sistem—boru materialı və strukturu, çap keyfiyyəti, baş/boğaz geometrisi, viskozitəyə uyğun doldurma metodu, möhürləmə disiplini və yoxlama standartları. Bunlar erkən uyğunlaşdırıldıqda, istehsal daha sürətli olur, qüsurlar azalır və təkrarlanan sifarişlər stabildir.


 South Azerbaijani
 English
 French
 Vietnamese
 Spanish
 German (Austria)
 German
 Japanese
 Italian
 Persian
 Russian
 Finnish