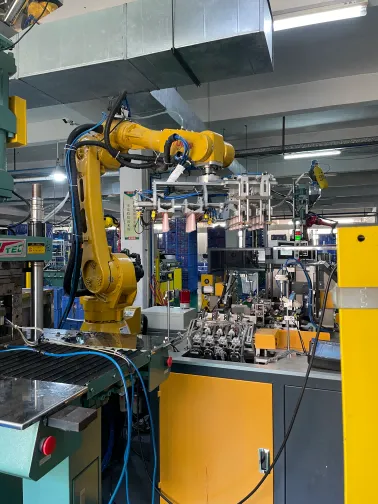
Remplir des tubes cosmétiques en usine n'est pas aussi simple qu'il y paraît. Cela nécessite une coordination minutieuse pour assurer la qualité et l'efficacité.
Le processus commence par la formation du tube, l'impression et l'assemblage de la tête avant le remplissage. La méthode de remplissage utilisée dépend de la viscosité du produit, de la précision requise et du volume de production.
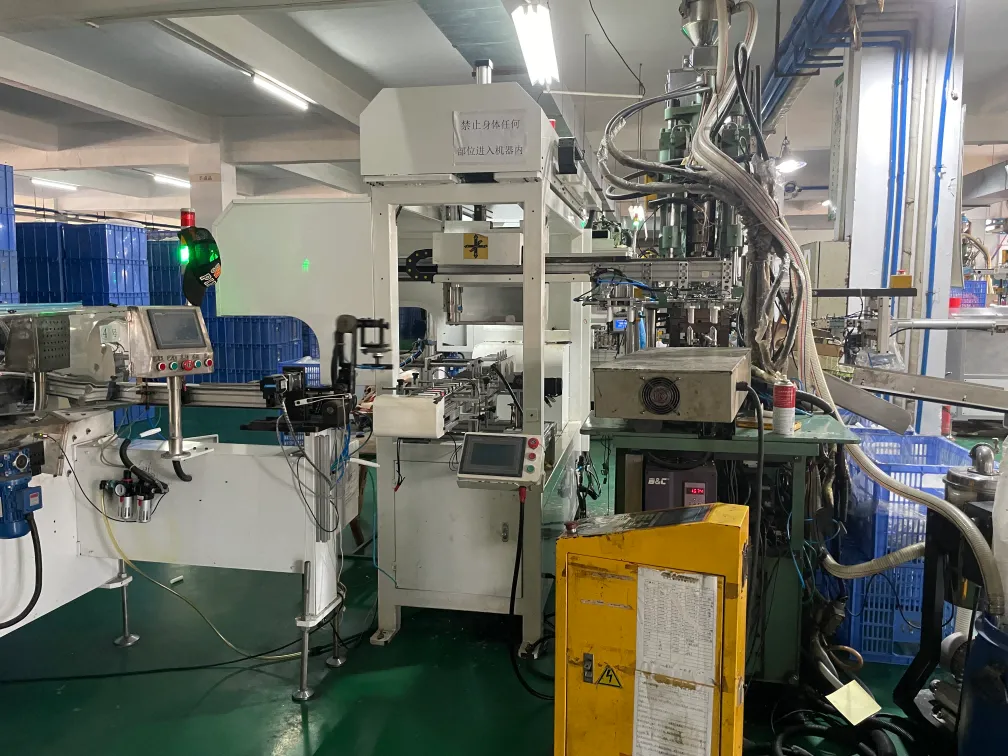
Le remplissage des tubes cosmétiques ne consiste pas simplement à mettre le produit à l'intérieur. C'est une étape critique qui influence l'ensemble du processus de production. La structure du tube, le matériau et les caractéristiques de la formule doivent être pris en compte avant même que le remplissage ne commence. Lors du remplissage, il est important de garder à l'esprit la consistance nécessaire pour le produit. Les produits à haute viscosité comme les crèmes nécessitent des systèmes de remplissage spéciaux. Si le corps du tube n'est pas suffisamment solide, cela peut entraîner des vitesses de remplissage plus lentes et des coûts accrus.
En 2026, les marques font face à davantage de références (SKUs), à des délais plus courts et à des exigences accrues en matière de durabilité (PCR / biosourcé). Cela augmente les changements de configuration et rend la stabilité du remplissage encore plus importante. Un “ bon échantillon ” ne suffit pas—les acheteurs doivent viser une stabilité de commande répétée et une stabilité de la ligne de production.
Que se passe-t-il avant le remplissage (la partie que la plupart des acheteurs négligent) ?
Avant que toute formule ne touche le tube, plusieurs étapes en amont déterminent directement si le remplissage se déroulera sans problème :
- Alimentation et orientation des tubes: les tubes imprimés doivent être alignés pour que les faces avant/arrière correspondent à la présentation de la marque.
- Vérification de la rigidité du tube: les tubes trop souples se déforment sous la pression de serrage ; les tubes trop rigides peuvent craquer ou créer des contraintes lors de l'étanchéité.
- Vérification de la tolérance du col/épaule: la profondeur d'insertion de l'embout et la performance de nettoyage dépendent d'une géométrie cohérente.
- Vérification de l'ajustement du bouchon / couple de serrage: un mauvais ajustement du bouchon apparaît souvent après le transport ou le stockage, et non immédiatement après le remplissage.
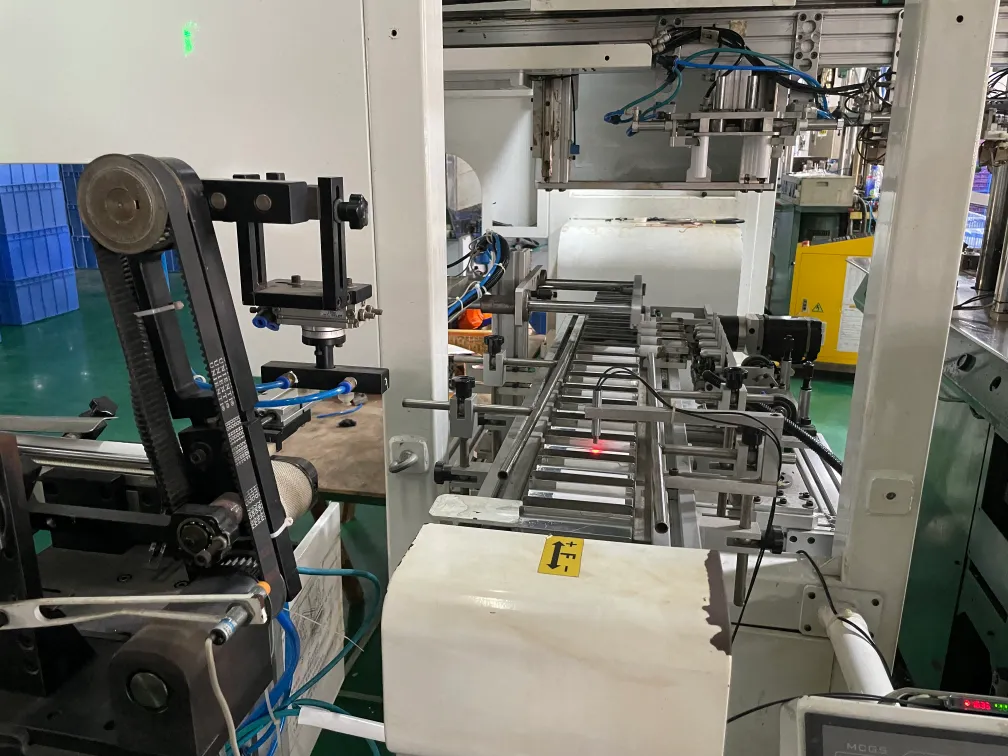
Si ces bases sont instables, la ligne de remplissage compense en ralentissant—c'est pourquoi de nombreux “ programmes de tubes bon marché ” deviennent coûteux en production.
Quel est le processus de fabrication des tubes en plastique ?
Le processus de fabrication des tubes en plastique implique plusieurs étapes importantes.
Il commence généralement par la sélection du matériau, où les fabricants choisissent le type de plastique adapté au produit. La étape suivante est l'extrusion, où le plastique est fondu et façonné en tubes. Cela est suivi par l'impression, où des motifs et des marques sont ajoutés à la surface du tube. Enfin, les tubes sont assemblés, ce qui inclut l'ajout de la tête et la préparation pour le remplissage.
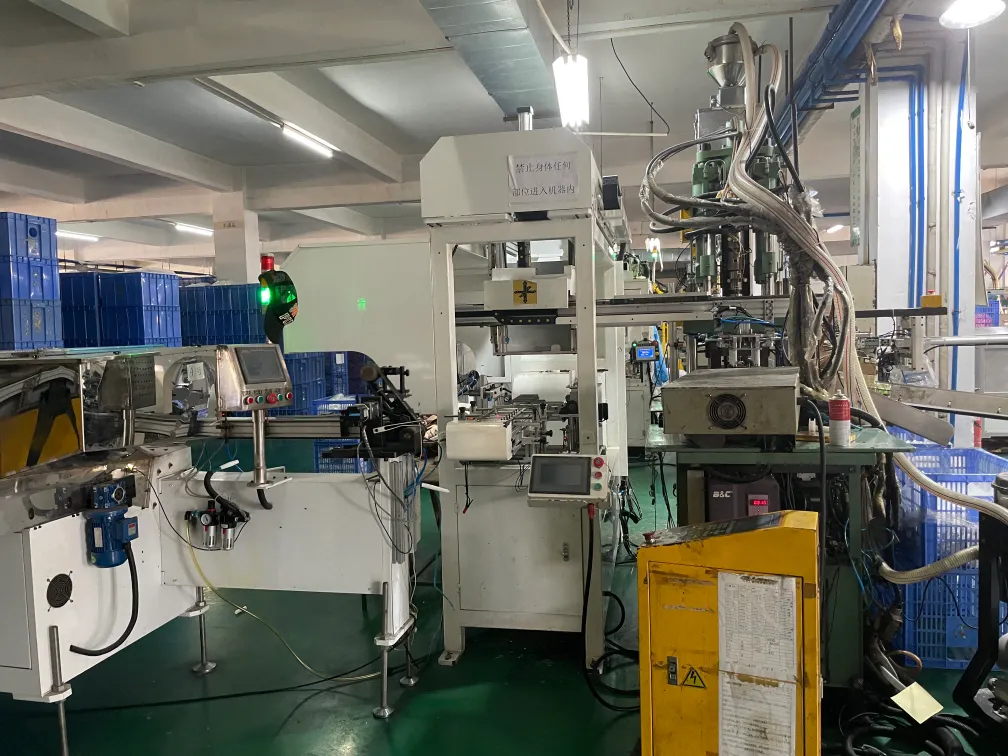
Chacune de ces étapes est cruciale pour produire des tubes de haute qualité. La qualité du matériau influencera la performance du tube. Après l'extrusion, l'impression ajoute l'identité de la marque, garantissant que le consommateur reconnaît le produit. Cette étape est également essentielle, car un tube bien imprimé améliore l'attrait visuel du produit.
Pour rendre la production de tubes “ prête à être remplie ”, les usines contrôlent généralement :
- la cohérence de l'épaisseur des parois (affecte la fixation et l'étanchéité)
- la précision de la longueur de coupe (affecte la gamme de volume de remplissage et l'apparence)
- le traitement de surface et l'adhérence de l'encre (affecte la durabilité de l'impression)
- la stabilité de l'assemblage de la tête/épaule (affecte la compatibilité du bec et la propreté de l'étanchéité)
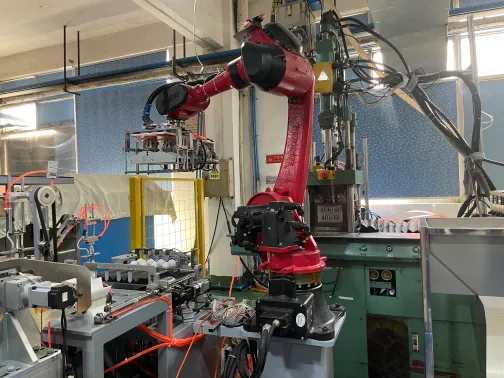
Comment recharger des tubes de lotion ?
Le rechargement des tubes de lotion peut être effectué en quelques étapes simples.
Commencez par nettoyer soigneusement le tube pour éliminer tout résidu de produit. Ensuite, remplissez le tube avec la nouvelle lotion en utilisant un entonnoir pour plus de précision. Assurez-vous de ne pas trop remplir, car cela pourrait provoquer des fuites. Enfin, scellez correctement le tube pour garantir qu'aucun produit ne s'échappe.
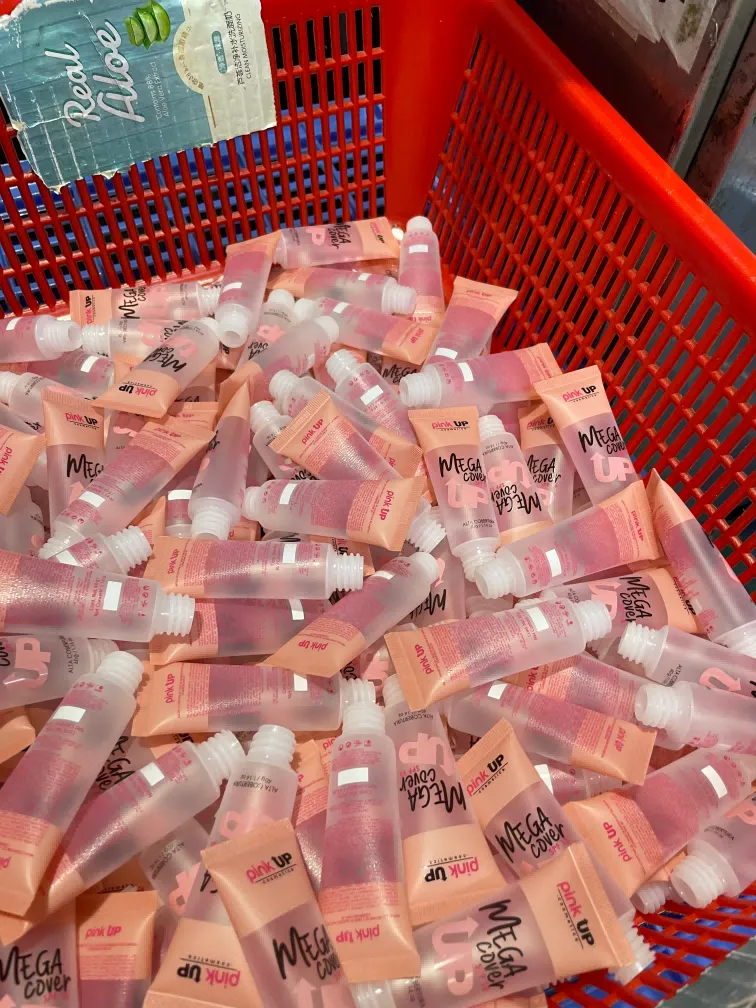
Lors du rechargement, une attention particulière aux détails est nécessaire. Tout résidu restant peut entraîner une contamination. Un sceau hermétique est essentiel pour maintenir l'intégrité du produit. L'essentiel est d'assurer la propreté et l'utilisation de techniques appropriées lors du processus de rechargement.
Conseils pratiques supplémentaires :
- Laissez un petit espace en tête (ne remplissez pas jusqu'au tout sommet).
- Essuyez la lèvre intérieure avant de sceller — c'est la même logique que celle utilisée sur les lignes de production.
- Si vous scellez à chaud à la maison, utilisez une faible température et un contact court pour éviter de brûler le tube.
Comment fonctionne une machine de remplissage de tubes ?
Les machines de remplissage de tubes jouent un rôle crucial dans le processus de fabrication.
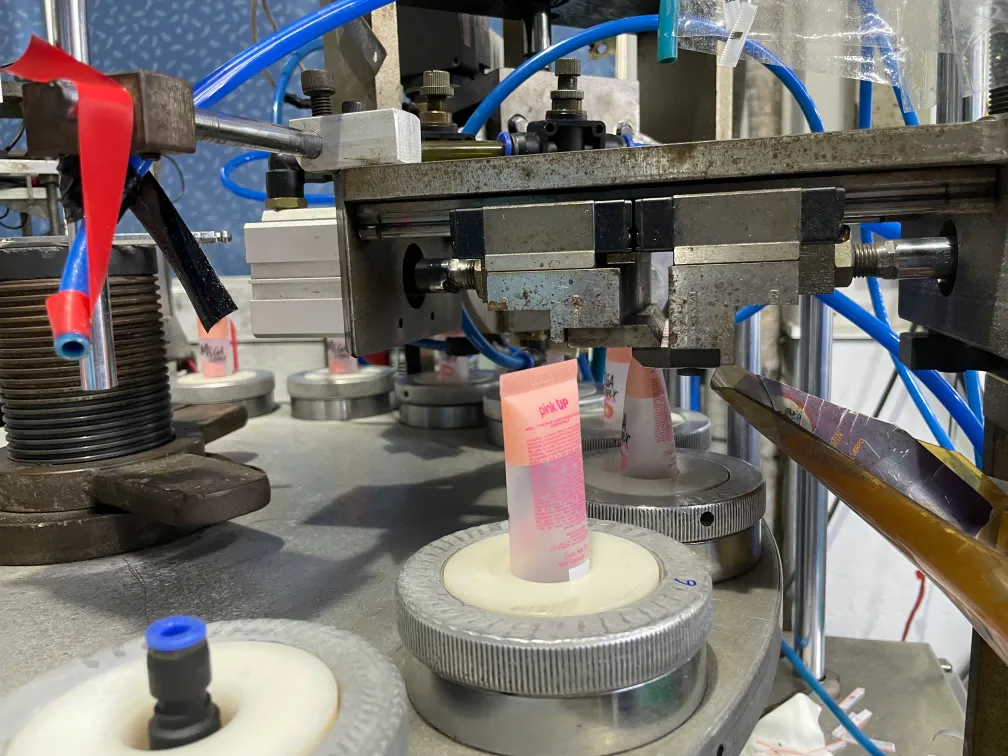
Elles fonctionnent en déplaçant le tube en position, où une buse de remplissage dispense le produit dans le tube. La machine est conçue pour gérer différentes viscosités de produits et peut ajuster le volume avec précision. Après le remplissage, la machine scelle automatiquement le tube.
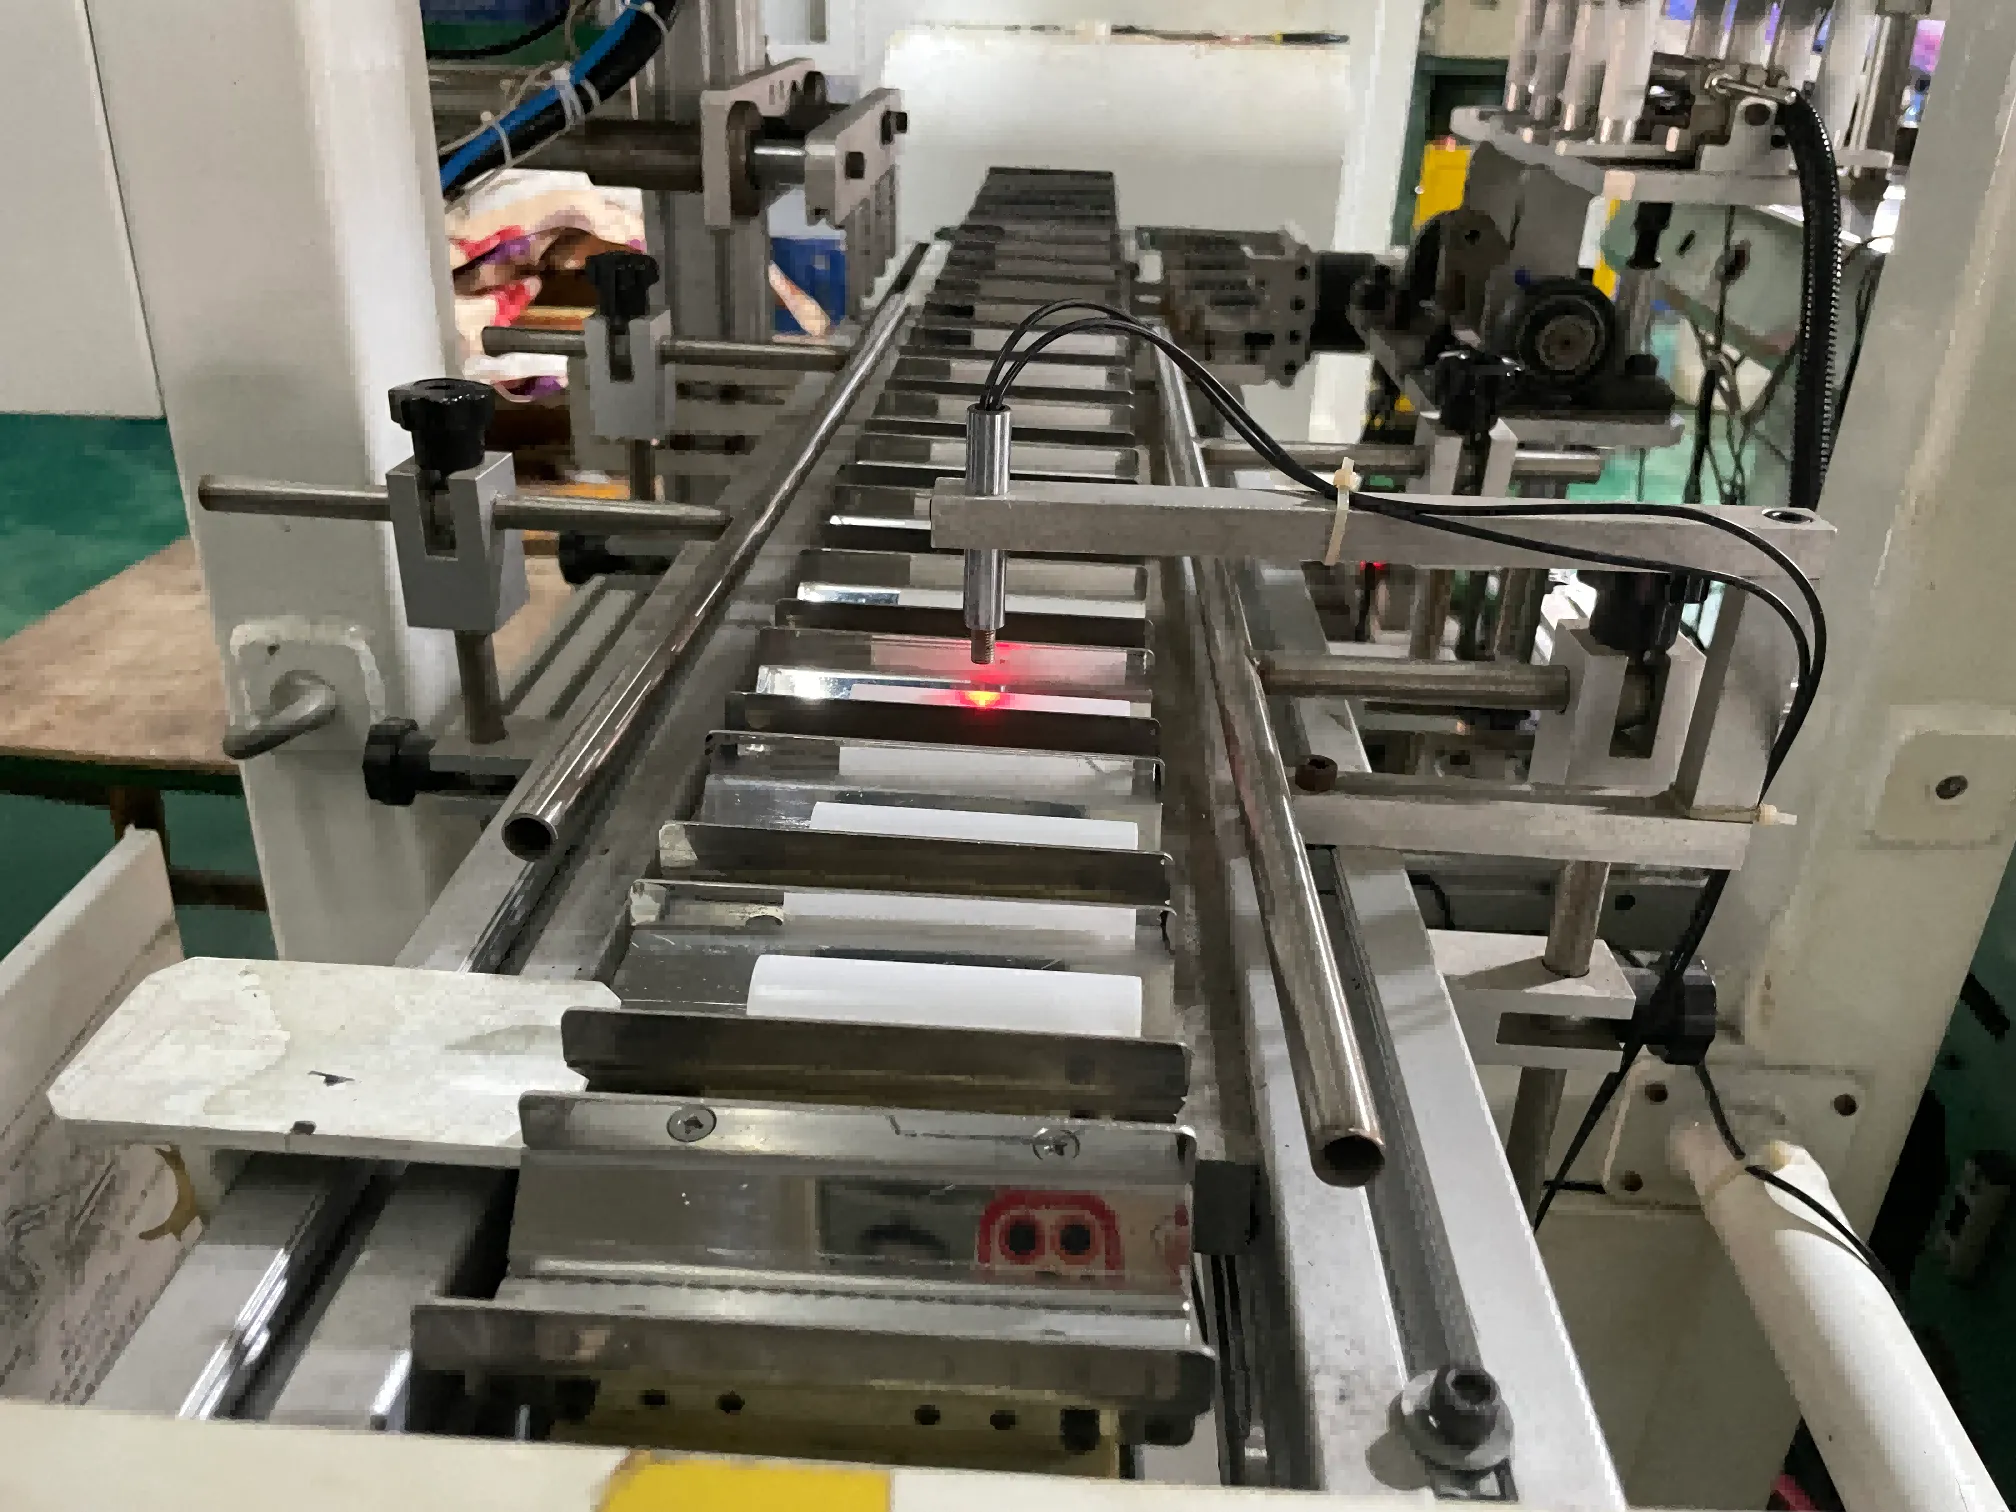
Ces machines sont essentielles pour des volumes de production plus importants. Elles gagnent du temps et réduisent le risque d'erreur humaine. L'efficacité de ces machines influence grandement la vitesse et le coût global de la production.
Comment les usines choisissent la méthode de remplissage (en fonction de la viscosité et de la précision)
Différents produits privilégient différents systèmes de remplissage :
- Faible viscosité (sérums / gels fins)
Souvent stable avec des systèmes volumétriques ; les points à risque sont les éclaboussures et les bulles d'air. - Viscosité moyenne (lotion / nettoyants)
Stable avec une doseuse à piston/servo ; se concentrer sur la gestion anti-moussage et la température constante. - Haute viscosité (crèmes / écran solaire / pommades)
Nécessite généralement un contrôle de dosage plus puissant, une conception de buse stable et une vitesse contrôlée plus lente pour éviter le “ stringing ” et l'air emprisonné.
Lorsque la viscosité est élevée et que le tube est souple, la production peut nécessiter une vitesse plus lente — c'est un coût caché courant dans les programmes en gros.
Comment les tubes sont-ils imprimés ?
L'impression sur tubes est réalisée à l'aide de techniques avancées.
Le plus couramment, l'impression sérigraphique est utilisée, où l'encre est poussée à travers un maillage sur la surface du tube. Cette méthode garantit des designs et des couleurs de haute qualité, durables. D'autres méthodes incluent l'impression numérique, qui permet des designs complexes mais peut avoir une durabilité différente.
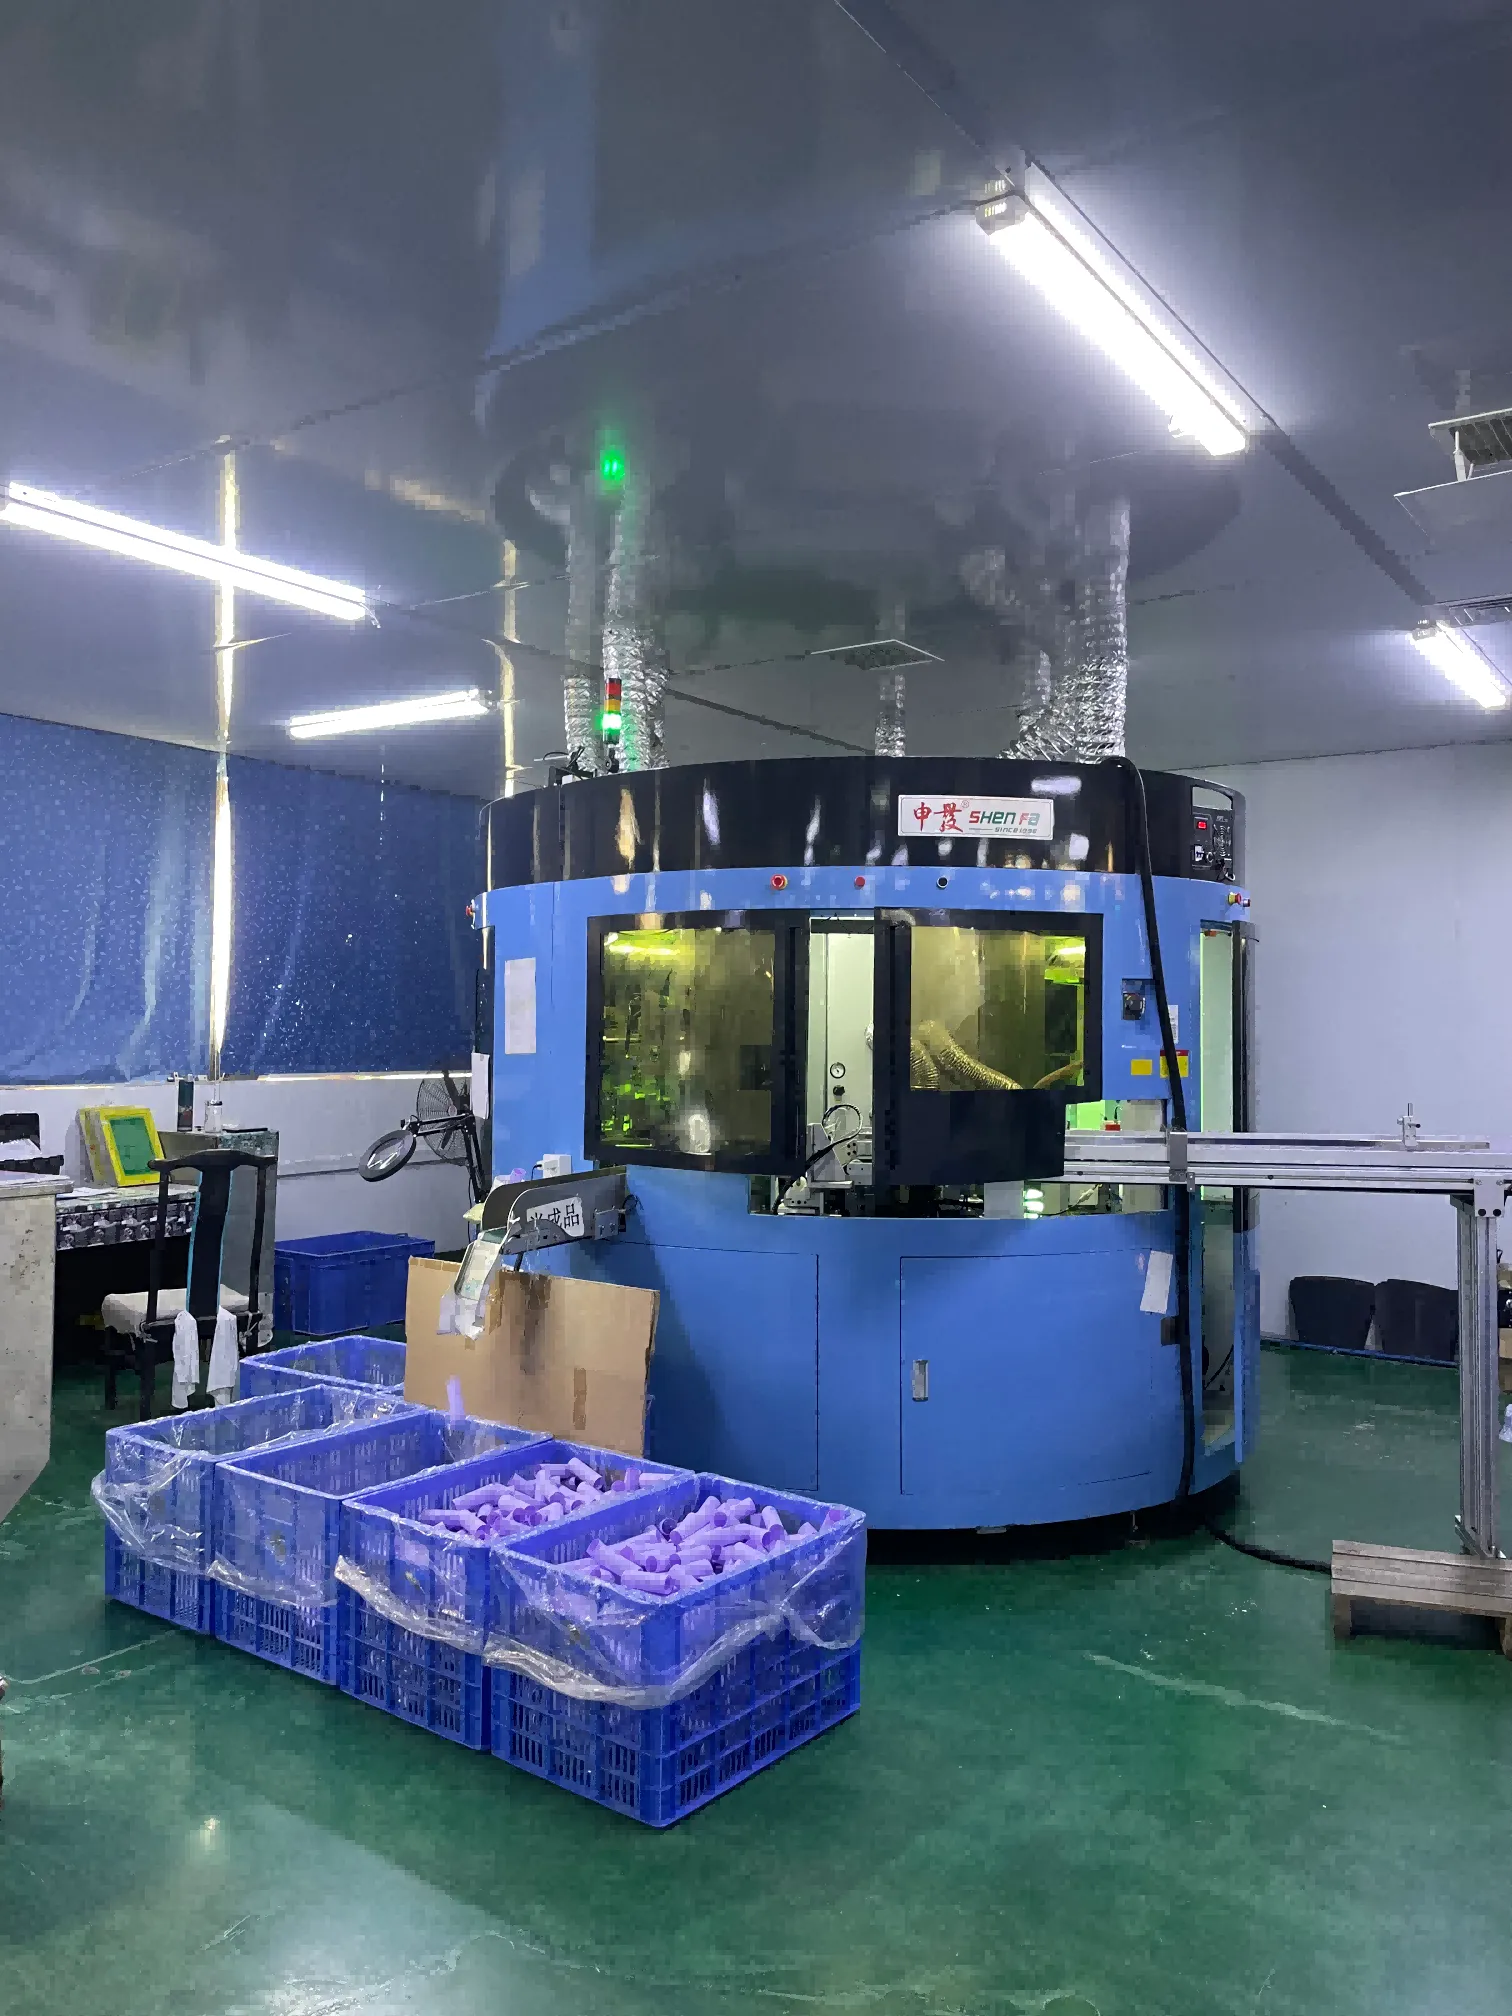
Le choix de la méthode d'impression influence non seulement l'apparence mais aussi la longévité de l'impression. Une impression de qualité assure que l'image de marque reste intacte tout au long du cycle de vie du produit.
Une méthode axée sur l'acheteur pour évaluer la stabilité de l'impression :
- cohérence de l'enregistrement (alignement avant/arrière)
- résistance à l'abrasion (transport + manutention des cartons)
- reproductibilité des couleurs (notamment pour les commandes répétées)
- compatibilité avec les finitions (revêtement mat, toucher doux, tampographie à chaud)
Comment sont fabriqués les tubes ?
La fabrication des tubes est un processus détaillé.
Elle commence par la sélection des matériaux appropriés, suivie par l'extrusion pour former la forme du tube. Une fois formés, les tubes sont refroidis et coupés à la longueur souhaitée. Les étapes suivantes incluent l'impression, l'ajout des têtes, et les contrôles qualité avant qu'ils ne soient prêts à être remplis.
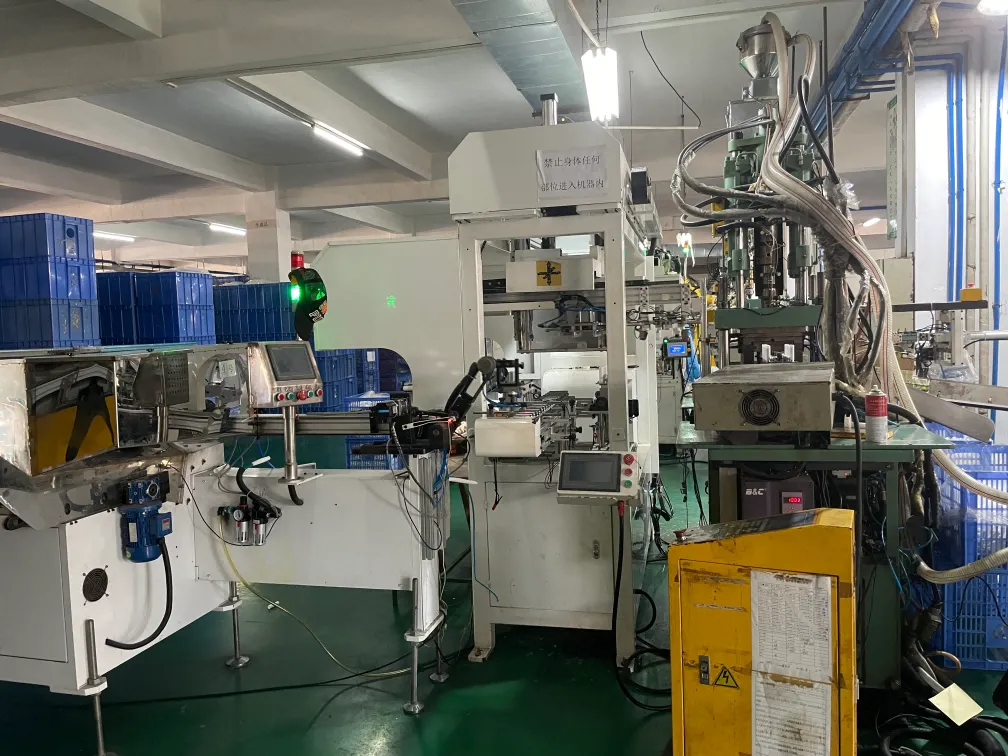
Chaque étape est essentielle pour garantir que le produit final respecte les normes de qualité. Un contrôle qualité strict assure que seuls des tubes de premier ordre passent à l'étape de remplissage.
Un flux typique “ prêt pour la production en masse ” en usine :
1) Formage (extrusion)
2) Coupe & dimensionnement
3) Traitement de surface (si nécessaire)
4) Impression & durcissement
5) Assemblage de la tête/de l'épaule
6) Inspection en ligne
7) Préparation de l'emballage
8) Expédition vers le site de remplissage / ou remplissage en interne
Quelles sont les 7 étapes du processus de sérigraphie ?
La sérigraphie implique sept étapes clés.
- Préparation de la conception: Création du design à imprimer.
- Création de l'écran: Réalisation de l'écran avec le design.
- Préparation de l'encre: Choix de l'encre adaptée au produit.
- Configuration de l'impression: Alignement du tube avec l'écran.
- Processus d'impression: Pousser l'encre à travers l'écran sur le tube.
- Curation: Fixer l'encre pour qu'elle adhère correctement.
- Contrôle qualité: Assurer que l'impression est impeccable.
Suivre ces étapes garantit que les tubes imprimés sont conformes. Les contrôles qualité à chaque étape permettent de détecter les erreurs rapidement, économisant du temps et des ressources.
Que se passe-t-il juste après le remplissage (scellage + inspection) ?
Le moment après le remplissage est celui où apparaissent la plupart des défaillances coûteuses : scellés faibles, contamination dans la zone de scellement, déformation ou fuite lors de la manipulation.
Actions clés après le remplissage :
- scellé (chaleur / ultrason)
- Contrôle du temps de refroidissement
- Vérification de fuite / vérification de compression
- Inspection de l'apparence (ligne d'étanchéité, direction de l'impression, codage)
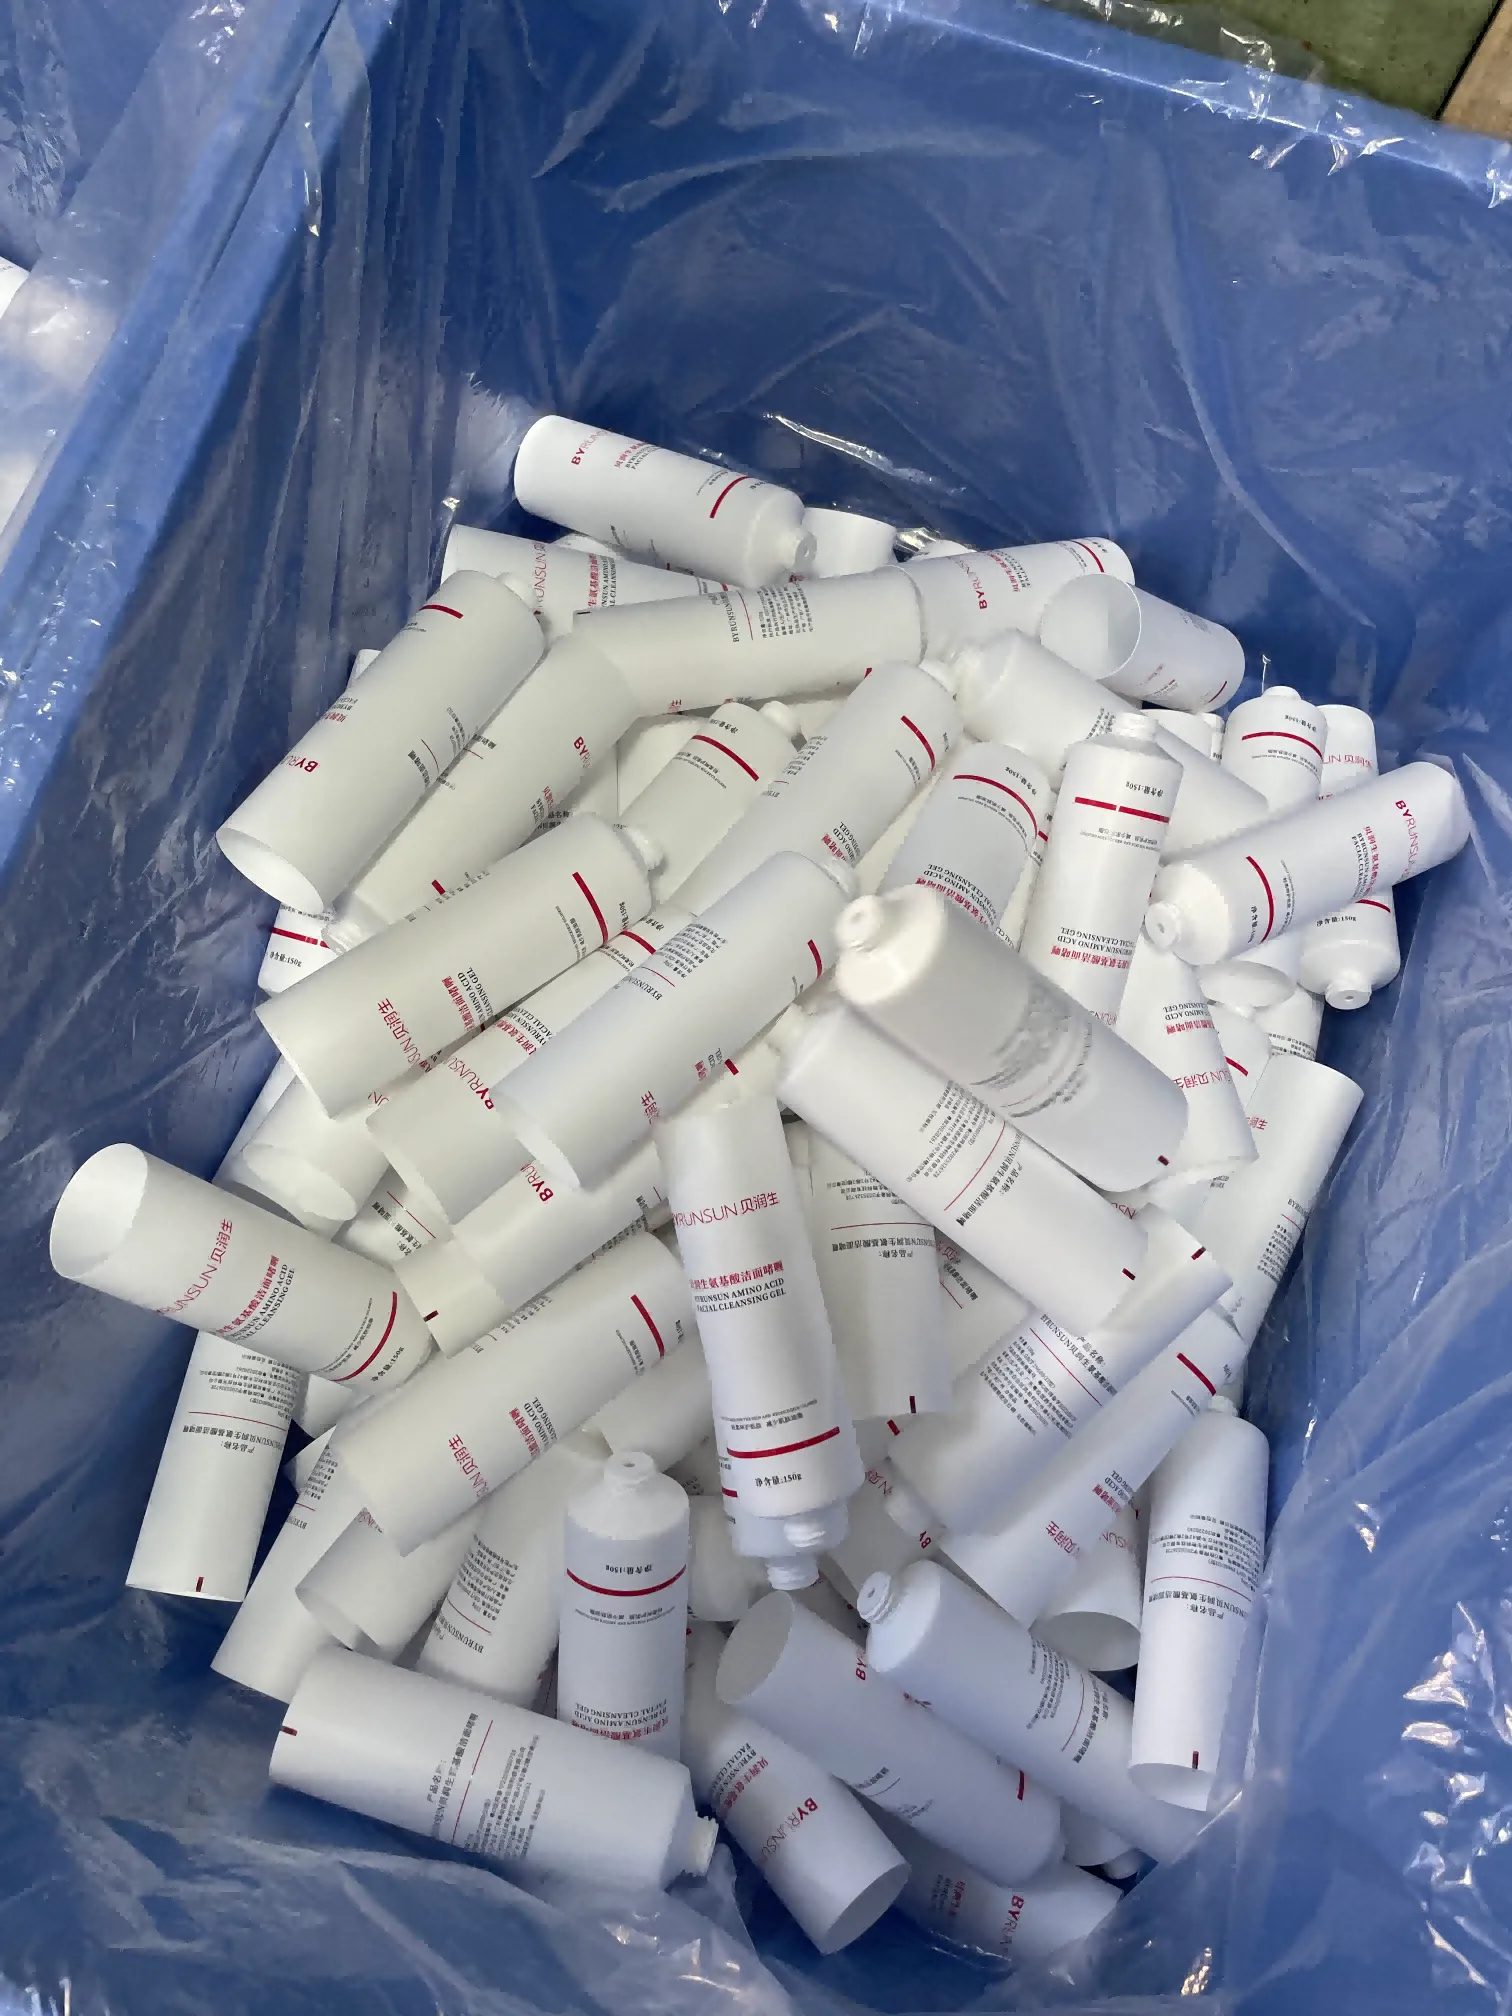
Défauts de remplissage courants (et ce qu'ils signifient généralement)
- Fuite au niveau du joint → Contamination de la zone de scellement / paramètres de scellement incorrects / décalage d'épaisseur
- Bulles d'air / vides → Instabilité de la viscosité / profondeur de l'embout mal réglée / vitesse de remplissage trop élevée
- Poids de remplissage incohérent → Déplacement de température / instabilité de la dose / mauvais mélange
- Déformation du tube → Tube trop mou / pression de serrage trop élevée / densité d'emballage trop importante
- Désalignement de l'impression → Système d'orientation faible / déformation du corps du tube lors du serrage
Pour les acheteurs en gros, l'approche la plus sûre est un essai: tester le tube + bouchon + formule sur la ligne de remplissage réelle, puis verrouiller la spécification avant la production en série.
Conclusion
En résumé, le remplissage de tubes cosmétiques est un processus complexe qui nécessite une ingénierie soignée et une attention aux détails.
La conclusion la plus importante est la suivante : la réussite du remplissage des tubes dépend de système—matériau et structure du tube, qualité d'impression, géométrie de la tête/du col, méthode de remplissage adaptée à la viscosité, discipline de scellement et normes d'inspection. Lorsqu'ils sont alignés dès le départ, la production devient plus rapide, les défauts diminuent et les commandes répétées restent stables.


 French
 English
 Vietnamese
 Spanish
 German (Austria)
 German
 South Azerbaijani
 Japanese
 Italian
 Persian
 Russian
 Finnish