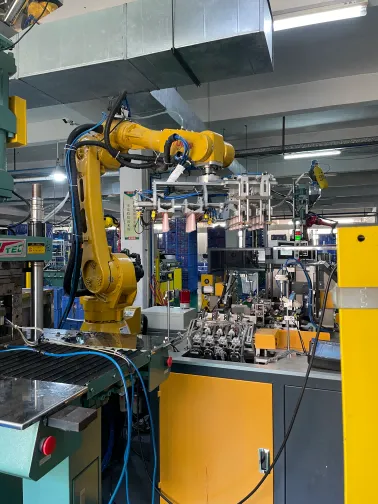
Заполнение косметических тюбиков на фабрике не так просто, как кажется. Требуется тщательная координация для обеспечения качества и эффективности.
Процесс начинается с формовки тюбиков, печати и сборки головки перед заполнением. Метод заполнения зависит от вязкости продукта, необходимой точности и объема производства.
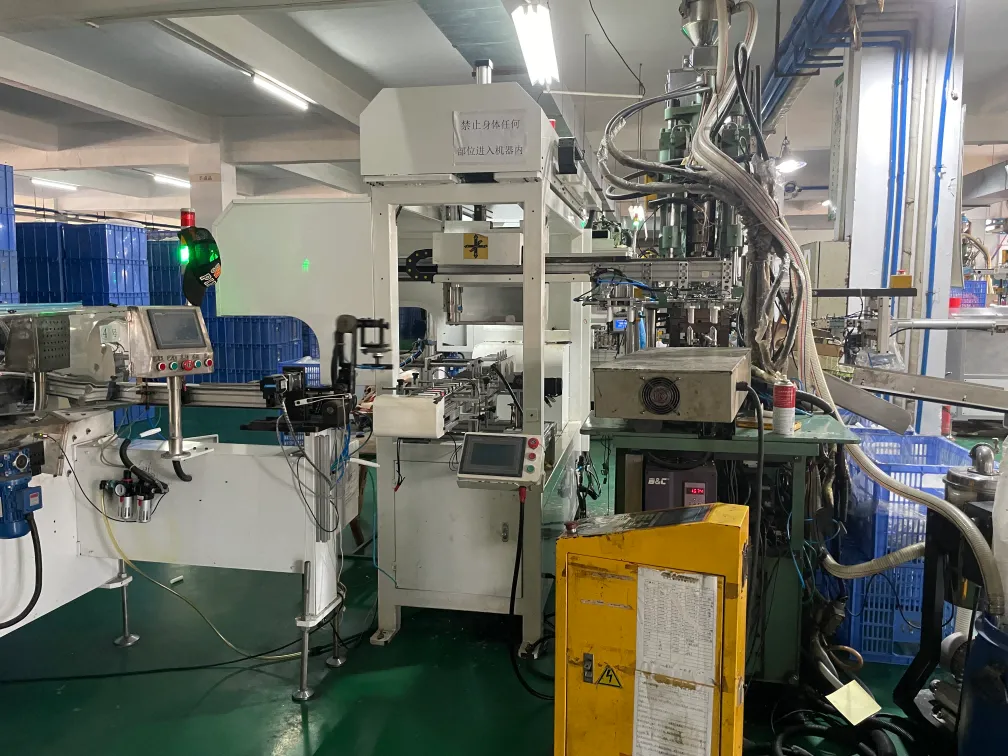
Заполнение косметических тюбиков — это больше, чем просто помещение продукта внутрь. Это важный этап, который влияет на весь производственный процесс. Структура тюбика, материал и характеристики формулы должны учитываться еще до начала заполнения. Когда тюбики заполняются, важно помнить о необходимой консистенции продукта. Продукты с высокой вязкостью, такие как кремы, требуют специальных систем заполнения. Если корпус тюбика недостаточно прочен, это может привести к более медленной скорости заполнения и увеличению затрат.
В 2026 году бренды столкнутся с большим количеством артикулов, сокращением сроков выполнения заказов и повышенными требованиями к устойчивости (PCR / биооснованные материалы). Это увеличивает время переключения и делает стабильность заполнения еще более важной. “Хороший образец” недостаточен — покупатели должны стремиться к стабильности повторных заказов и стабильности производственной линии.
Что происходит перед заполнением (часть, которую большинство покупателей игнорируют)?
Перед тем, как формула попадет в тюбик, есть несколько этапов, которые напрямую определяют, будет ли процесс заполнения проходить гладко:
- Подача и ориентация тюбиков: печатные тюбики должны быть выровнены так, чтобы передние/задние стороны совпадали с презентацией бренда.
- Проверка жесткости тюбика: слишком мягкие тюбики деформируются при зажиме; слишком жесткие тюбики могут треснуть или создать напряжение при герметизации.
- Проверка допусков шейки/плеча: глубина вставки насадки и эффективность протирания зависят от постоянной геометрии.
- Проверка посадки крышки / крутящего момента: несоответствие крышки часто проявляется после транспортировки или хранения, а не сразу после заполнения.
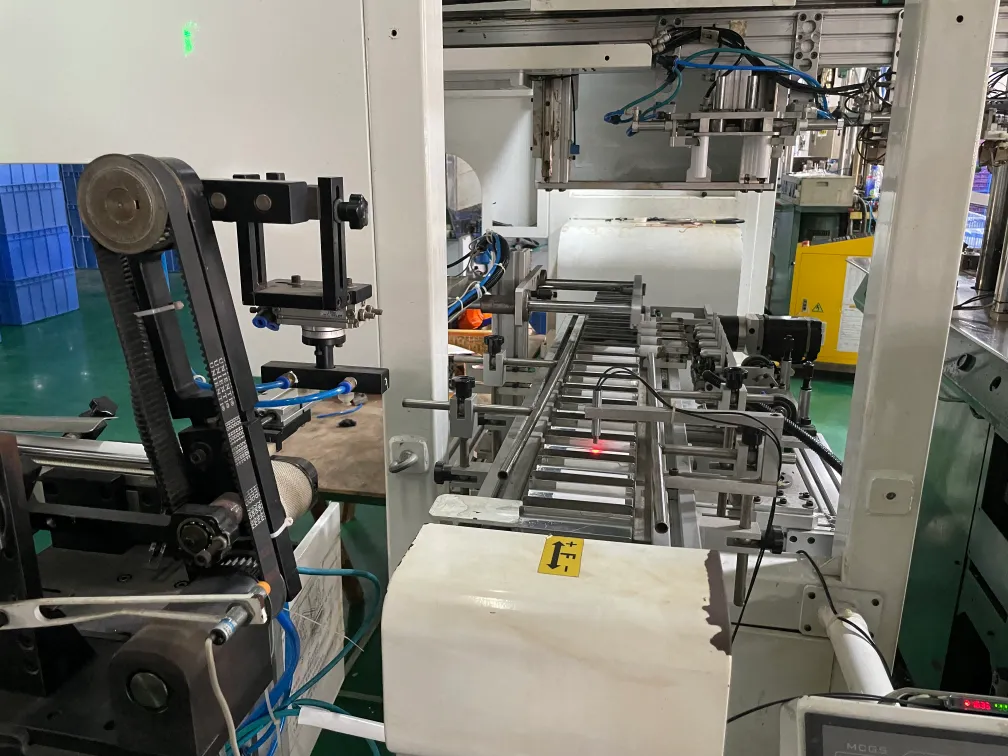
Если эти основы нестабильны, линия заполнения компенсирует это замедлением — поэтому многие “дешевые программы по тюбикам” становятся дорогими во время производства.
Как происходит производство пластиковых тюбиков?
Процесс производства пластиковых тюбиков включает несколько важных этапов.
Обычно процесс начинается с выбора материала, когда производители выбирают подходящий тип пластика, соответствующий продукту. Следующий шаг — экструзия, при которой пластик плавится и формируется в трубки. За этим следует печать, на которой наносятся дизайны и брендинг на поверхность трубки. В конце трубки собираются, что включает добавление головки и подготовку к наполнению.
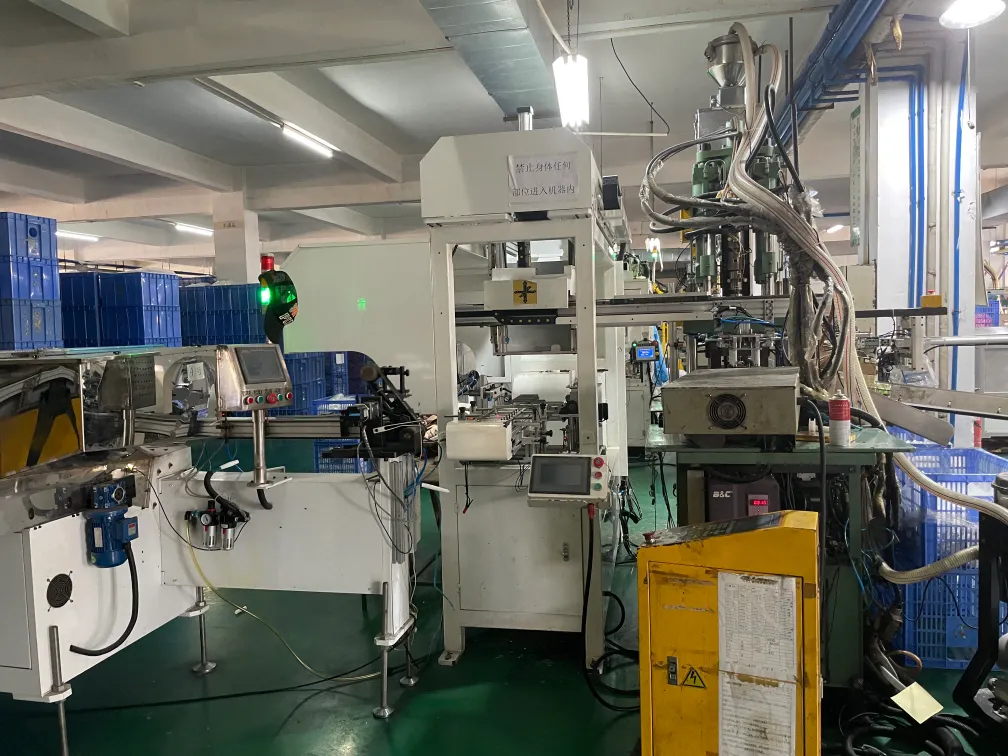
Каждый из этих этапов имеет решающее значение для производства высококачественных трубок. Качество материала влияет на работу трубки. После экструзии печать добавляет идентичность бренда, обеспечивая узнаваемость продукта потребителем. Этот этап также важен, так как хорошо напечатанная трубка повышает визуальную привлекательность продукта.
Чтобы сделать производство трубок “готовыми к наполнению”, фабрики обычно контролируют:
- однородность толщины стенки (влияет на зажим и герметизацию)
- точность длины реза (влияет на объем заполнения и внешний вид)
- обработку поверхности и сцепление с краской (влияет на долговечность печати)
- стабильность сборки головки/плеча (влияет на посадку сопла и чистоту герметизации)
Как заправлять тюбики с лосьоном?
Заправка тюбиков с лосьоном может быть выполнена за несколько простых шагов.
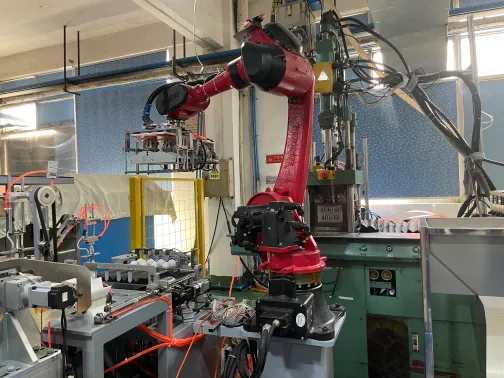
Начните с тщательной очистки трубки, чтобы удалить остатки продукта. Затем заполните трубку новым лосьоном, используя воронку для точности. Не переполняйте, так как это может привести к протечкам. В конце правильно запечатайте трубку, чтобы избежать утечки продукта.
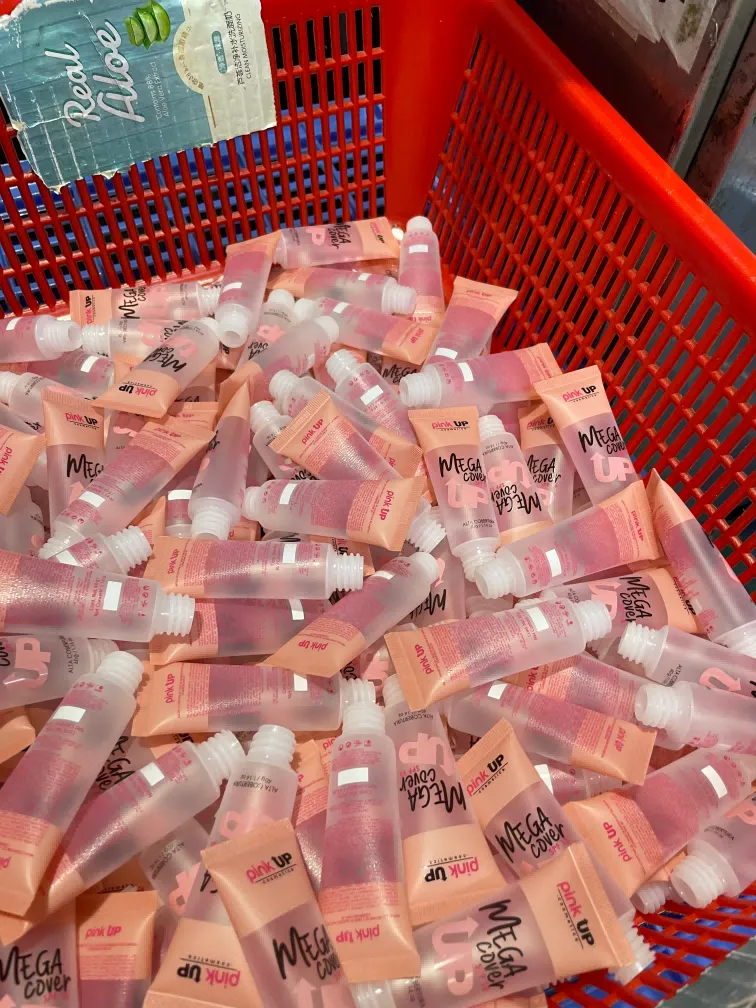
При заправке необходимо уделять внимание деталям. Любой остаточный мусор может привести к загрязнению. Герметичная запайка важна для сохранения целостности продукта. Главное — обеспечить чистоту и правильные техники при процессе заправки.
Дополнительные практические советы:
- Оставляйте небольшой зазор (не заполняйте до самого верха).
- Протрите внутреннюю кромку перед запечатыванием — это тот же принцип, что и на производственных линиях.
- Если вы запаиваете при помощи тепла дома, используйте низкую температуру и короткое время контакта, чтобы избежать обжига трубки.
Как работает машина для наполнения тюбиков?
Машины для наполнения тюбиков играют важную роль в производственном процессе.
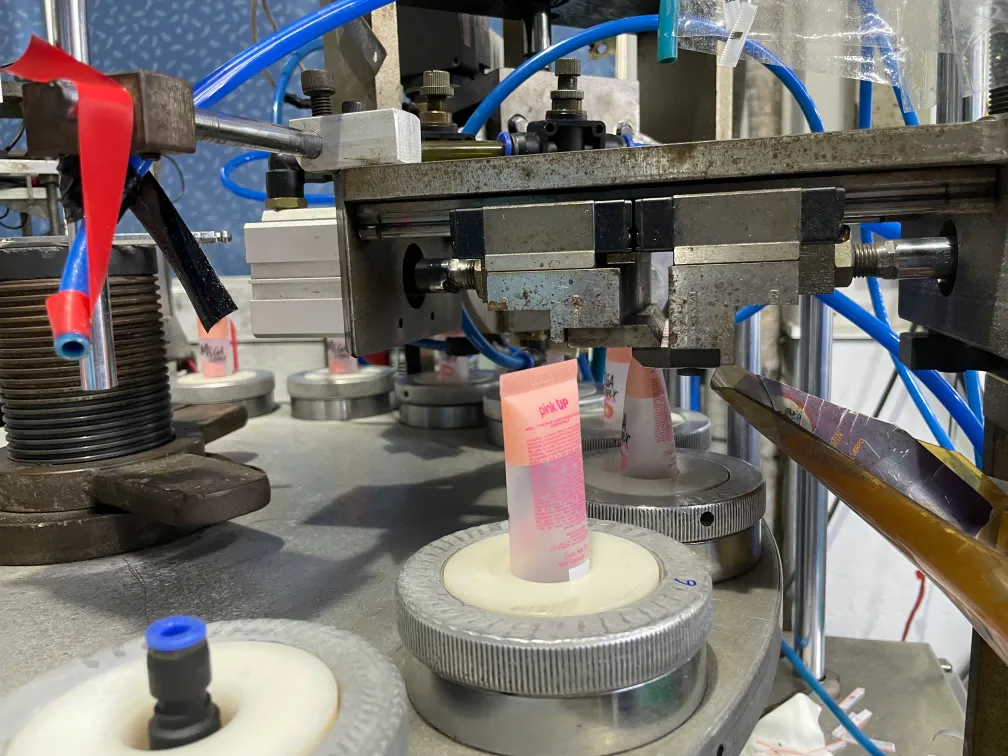
Они работают, перемещая тюбик в позицию, где распыляется продукт через наполнительную насадку в тюбик. Машина предназначена для обработки различных вязкостей продуктов и может точно регулировать объем. После наполнения машина автоматически запечатывает тюбик.
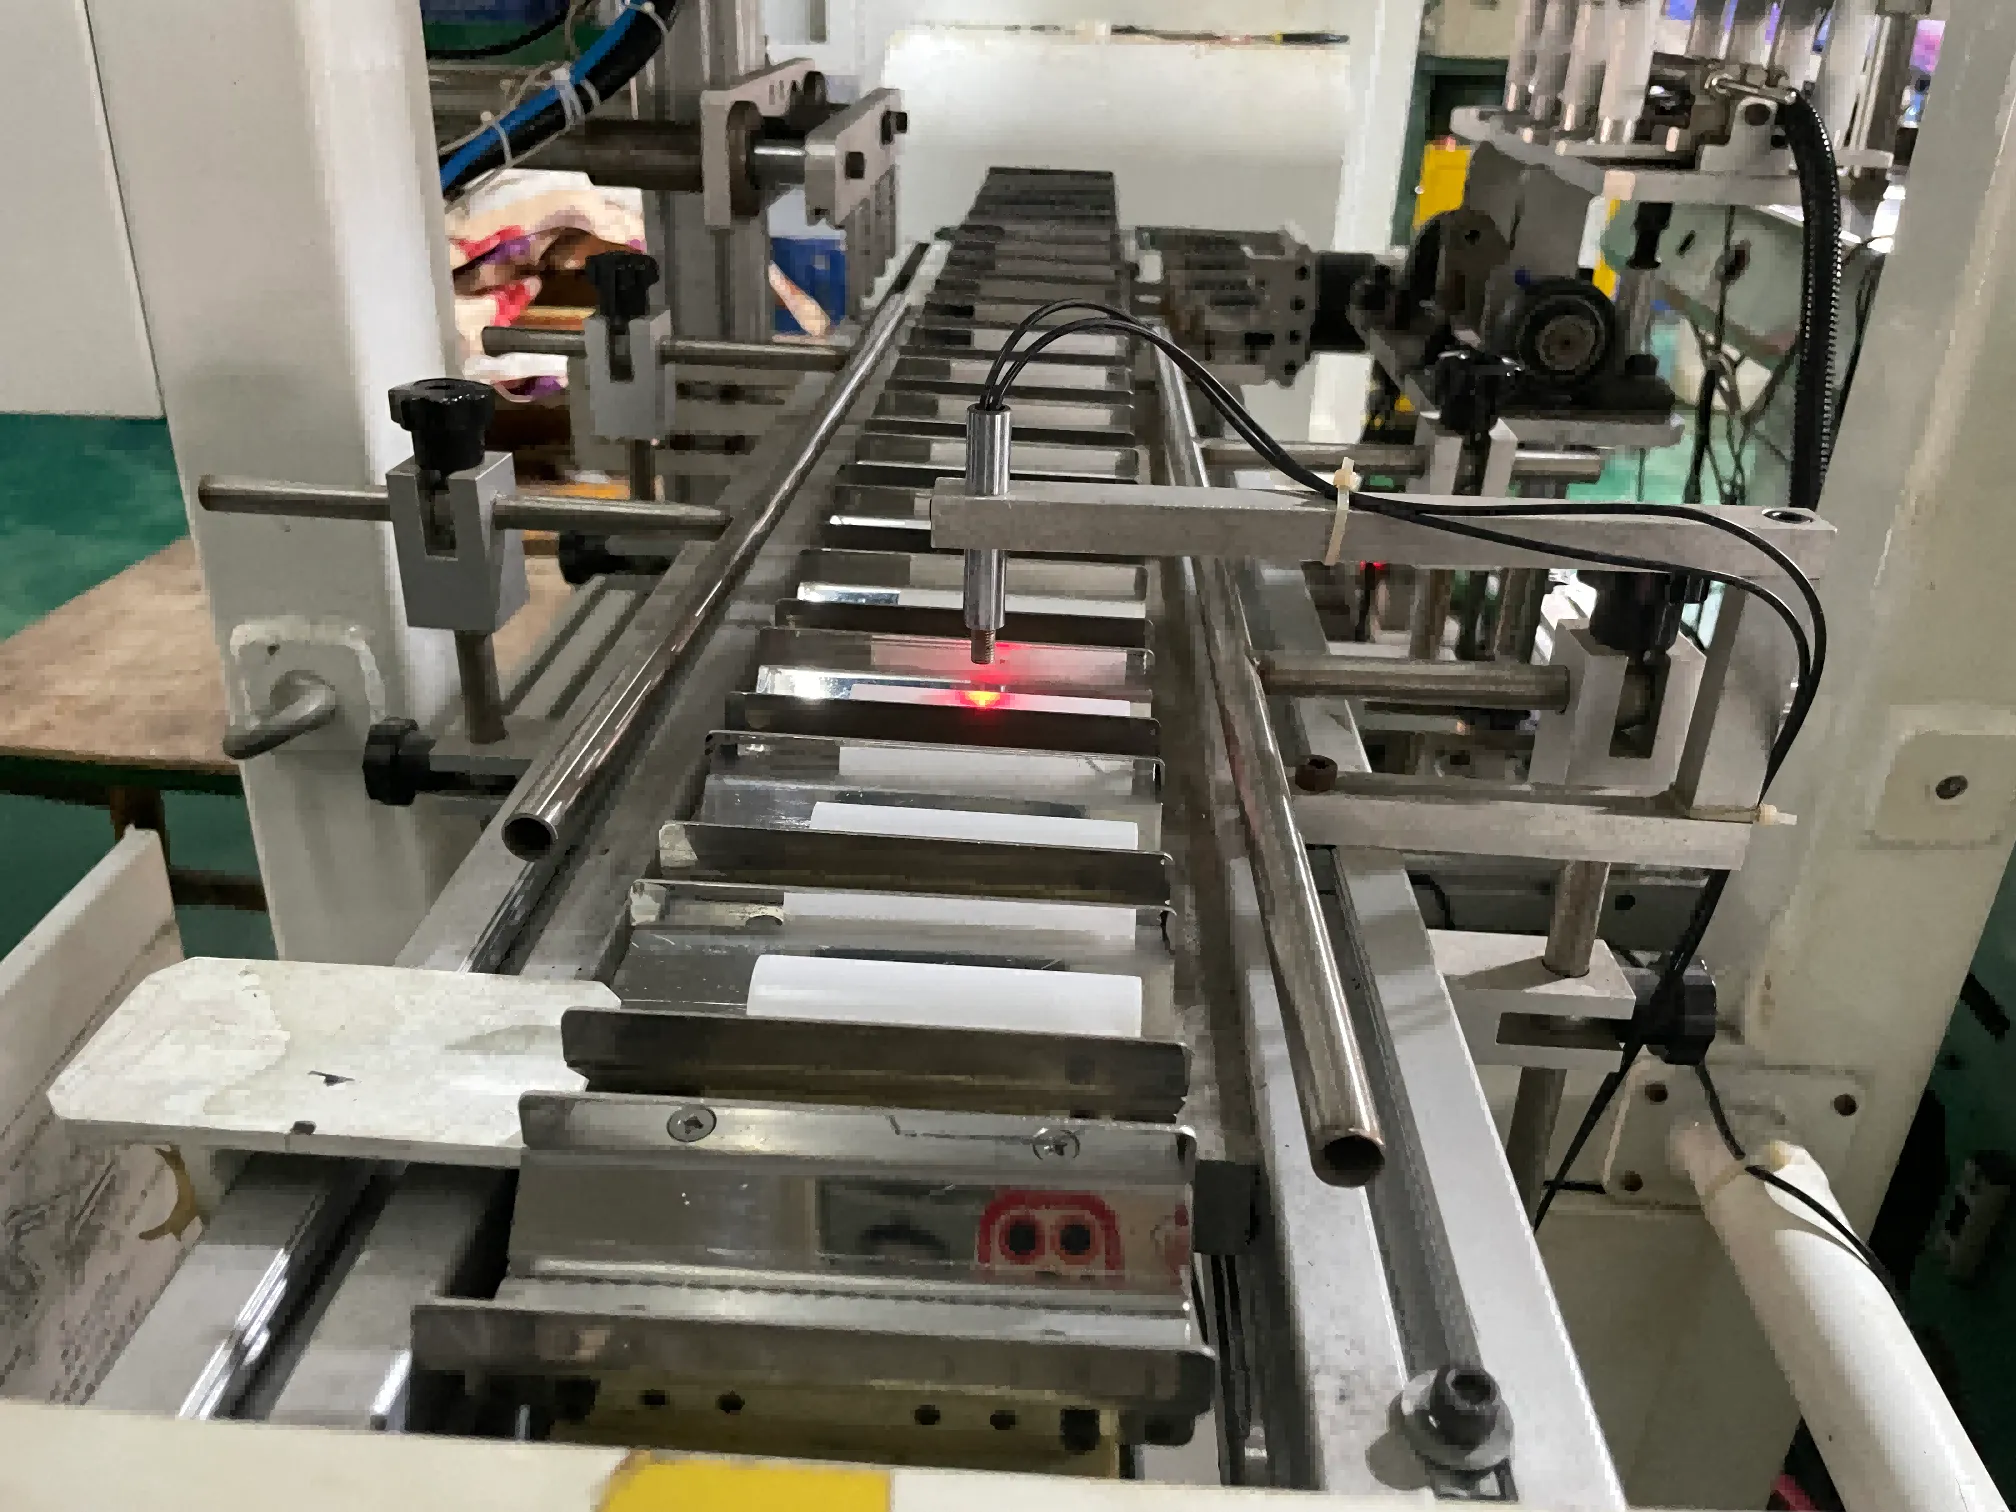
Эти машины необходимы для больших объемов производства. Они экономят время и снижают риск человеческих ошибок. Эффективность этих машин значительно влияет на общую скорость и стоимость производства.
Как фабрики выбирают метод наполнения (на основе вязкости и точности)
Различные продукты предпочитают разные системы наполнения:
- Низкая вязкость (сыворотки / тонкие гели)
Часто стабильно работают с объемными системами; риск возникновения брызг и воздушных пузырей. - Средняя вязкость (лосьоны / очищающие средства)
Стабильны при использовании поршневых/сервоприводных дозаторов; важна борьба с пенообразованием и поддержание постоянной температуры. - Высокая вязкость (кремы / солнцезащитные средства / мази)
Обычно требуют более точного контроля дозирования, стабильной конструкции насадки и более медленной управляемой скорости, чтобы избежать “нитья” и захваченного воздуха.
Когда вязкость высокая и тюбик мягкий, производство может потребовать более медленной скорости — это скрытая стоимость в массовых программах.
Как печатают на тюбиках?
Печать на тюбиках выполняется с использованием современных технологий.
Наиболее часто используется трафаретная печать, при которой краска проталкивается через сетку на поверхность тюбика. Этот метод обеспечивает высокое качество дизайнов и стойкость цветов. Другие методы включают цифровую печать, которая позволяет создавать сложные дизайны, но может иметь разную стойкость.
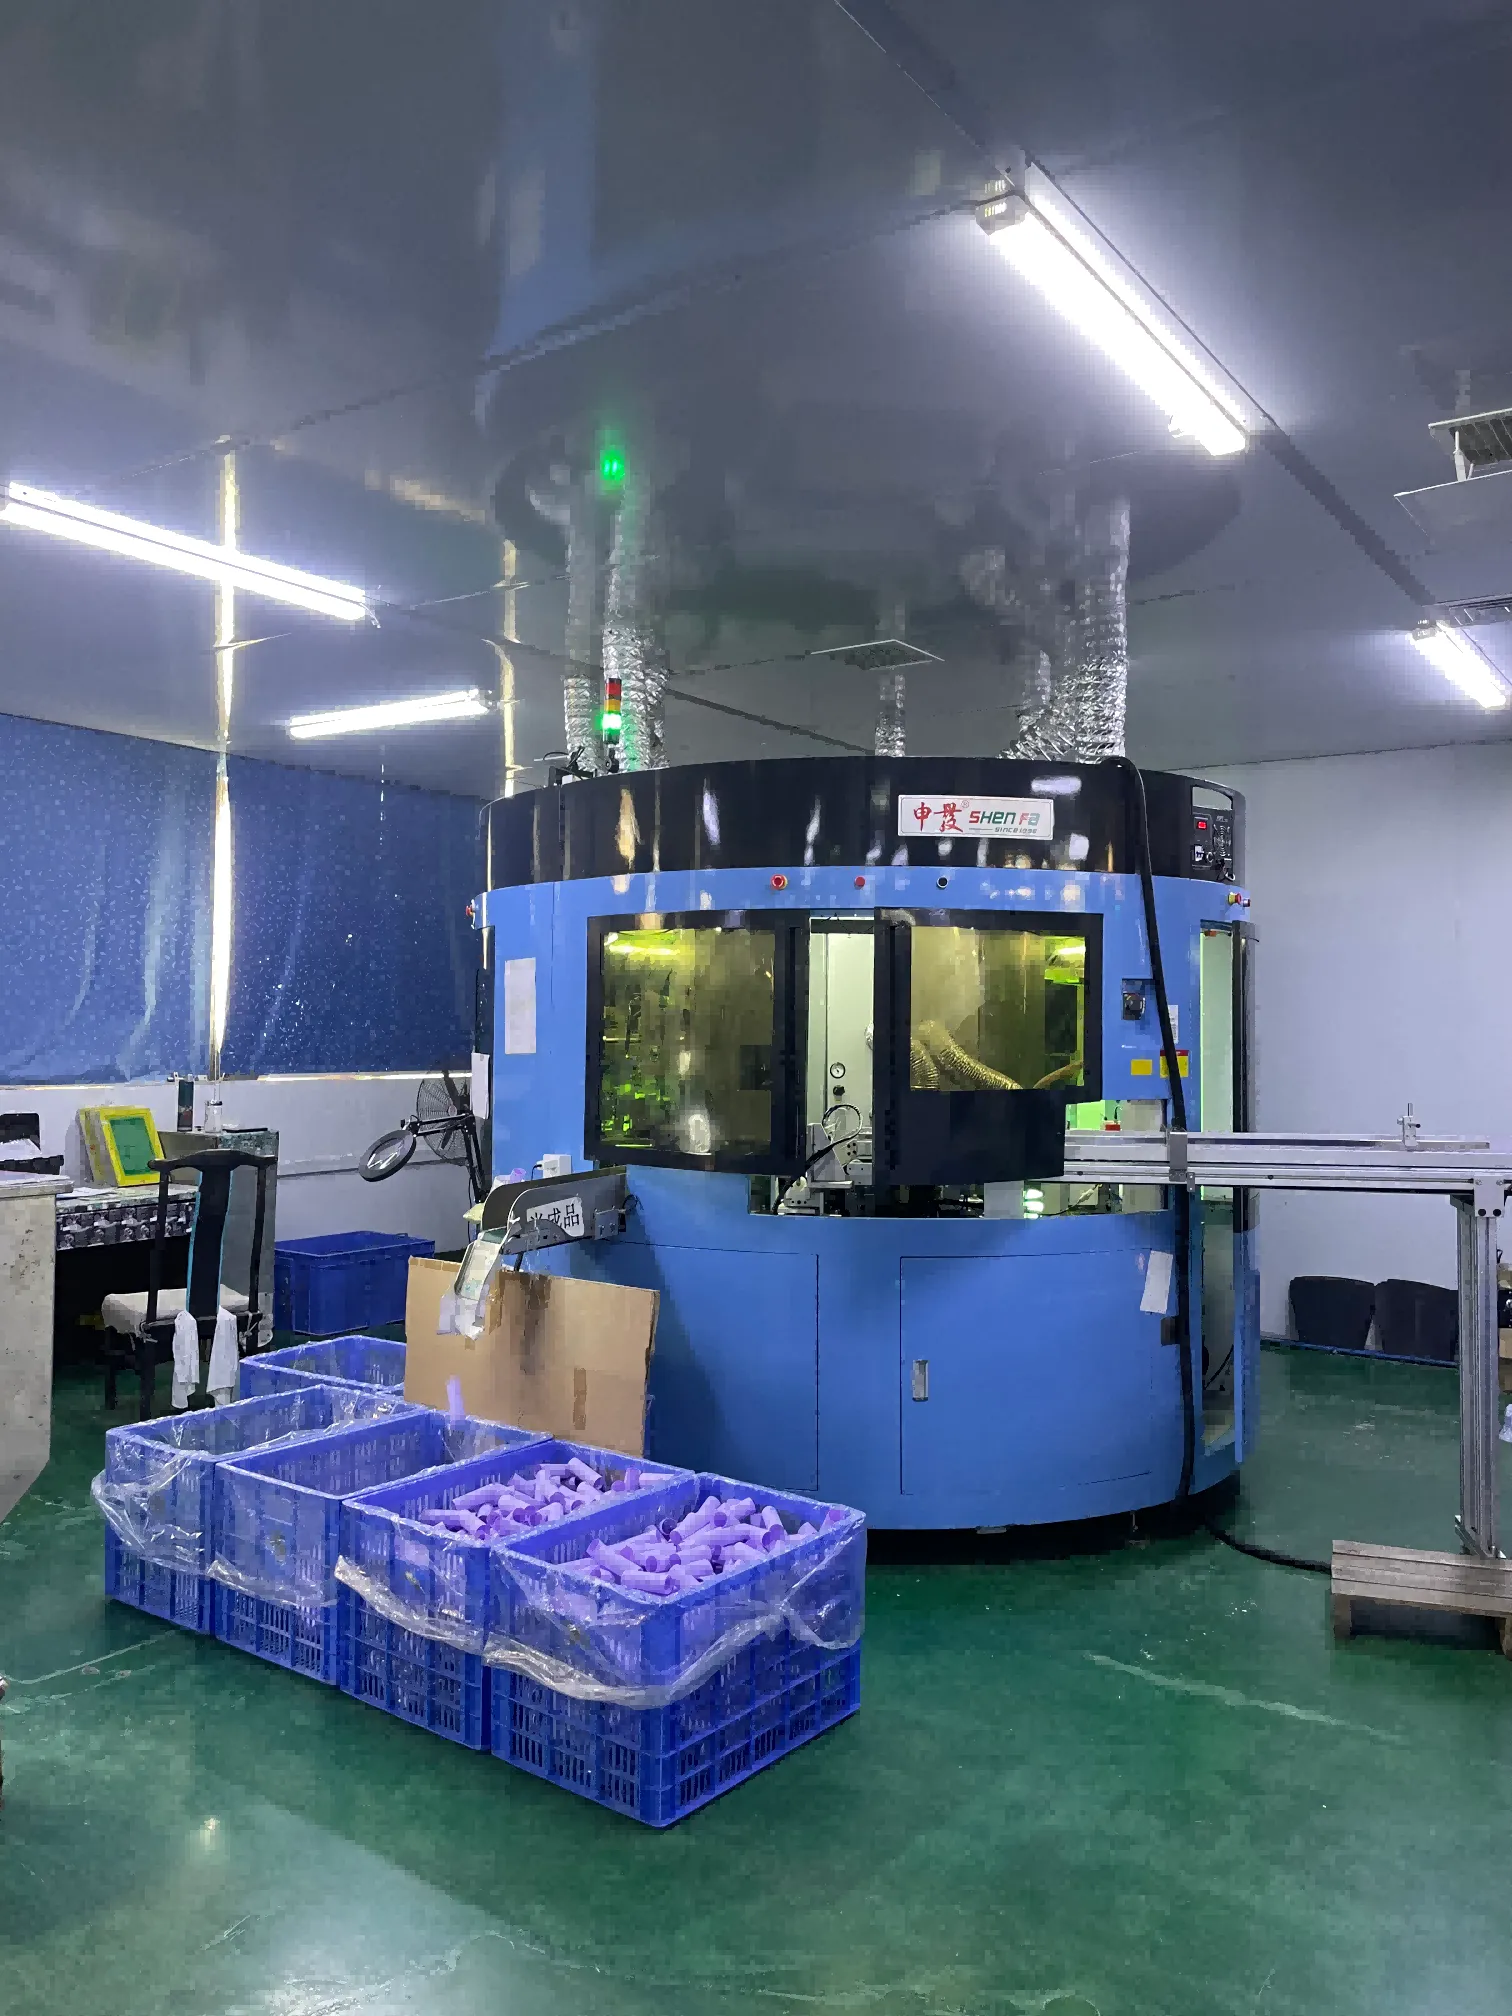
Выбор метода печати влияет не только на внешний вид, но и на долговечность печати. Качественная печать обеспечивает сохранение брендинга на протяжении всего жизненного цикла продукта.
Ориентированный на покупателя способ оценки стабильности печати:
- согласованность регистрации (выравнивание спереди/сзади)
- устойчивость к трению (транспортировка и обработка картонных коробок)
- повторяемость цвета (особенно при повторных заказах)
- совместимость с отделками (матовое покрытие, мягкое прикосновение, горячее тиснение)
Как производятся трубки?
Производство трубок — это детальный процесс.
Он начинается с выбора подходящих материалов, затем осуществляется экструзия для формирования формы трубки. После формирования трубки охлаждаются и нарезаются на нужную длину. Следующие этапы включают печать, добавление головок и контроль качества, прежде чем они будут готовы к заполнению.
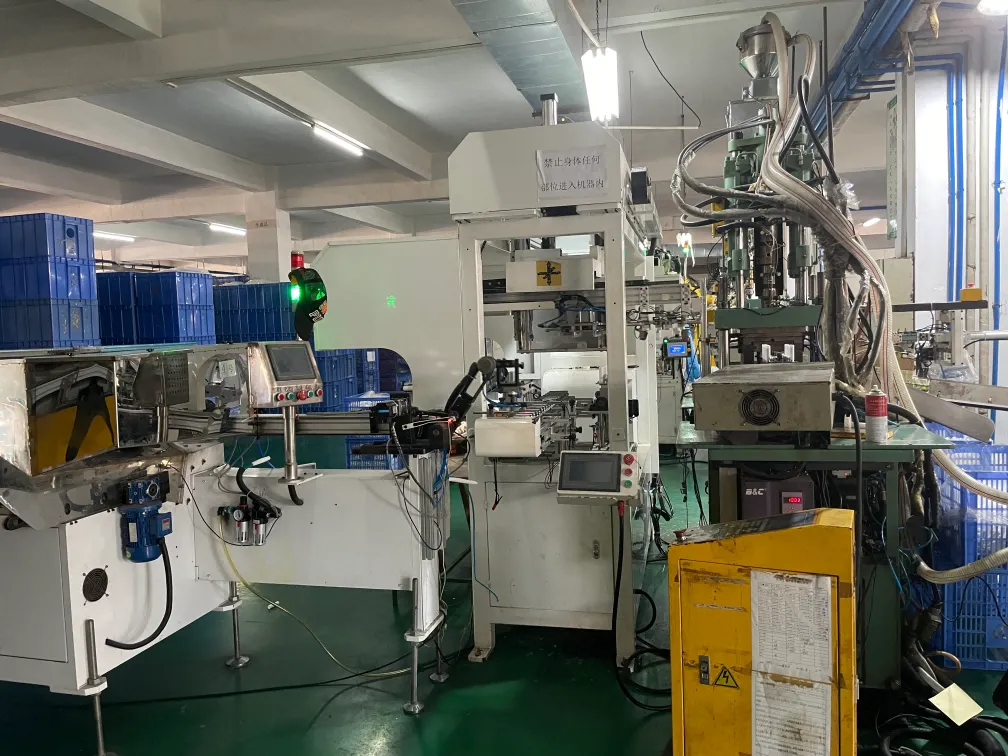
Каждый этап важен для обеспечения соответствия конечного продукта стандартам качества. Строгий контроль качества гарантирует, что только высококачественные трубки проходят к этапу заполнения.
Типичный поток “готов к массовому производству на фабрике”:
1) Формовка (экструзия)
2) Нарезка и калибровка
3) Обработка поверхности (при необходимости)
4) Печать и отверждение
5) Сборка головки/плеча
6) Встроенный контроль
7) Подготовка к упаковке
8) Отгрузка на наполнительную площадку / или внутрифирменная заправка
Какие 7 шагов в процессе шелкографической печати?
Шелкография включает семь ключевых этапов.
- Подготовка дизайна: Создание дизайна для печати.
- Создание трафарета: Изготовление трафарета с дизайном.
- Подготовка краски: Выбор подходящей краски для продукта.
- Настройка печати: Выравнивание трубки с трафаретом.
- Процесс печати: Проталкивание краски через трафарет на трубку.
- Отверждение: Закрепление краски для надежного сцепления.
- Контроль качества: Обеспечение безупречности печати.
Следование этим шагам гарантирует, что напечатанные трубки соответствуют стандартам. Контроль качества на каждом этапе помогает выявить ошибки на ранней стадии, экономя время и ресурсы.
Что происходит сразу после заполнения (запечатывание + инспекция)?
Момент после заполнения — это когда проявляются наиболее дорогостоящие неисправности: слабые запечатки, загрязнения в зоне запечатывания, деформация или протечка при обработке.
Ключевые действия после заполнения:
- запечатывание (термическое / ультразвуковое)
- контроль времени охлаждения
- Проверка утечек / проверка сжатия
- Осмотр внешнего вида (контур уплотнения, направление печати, кодирование)
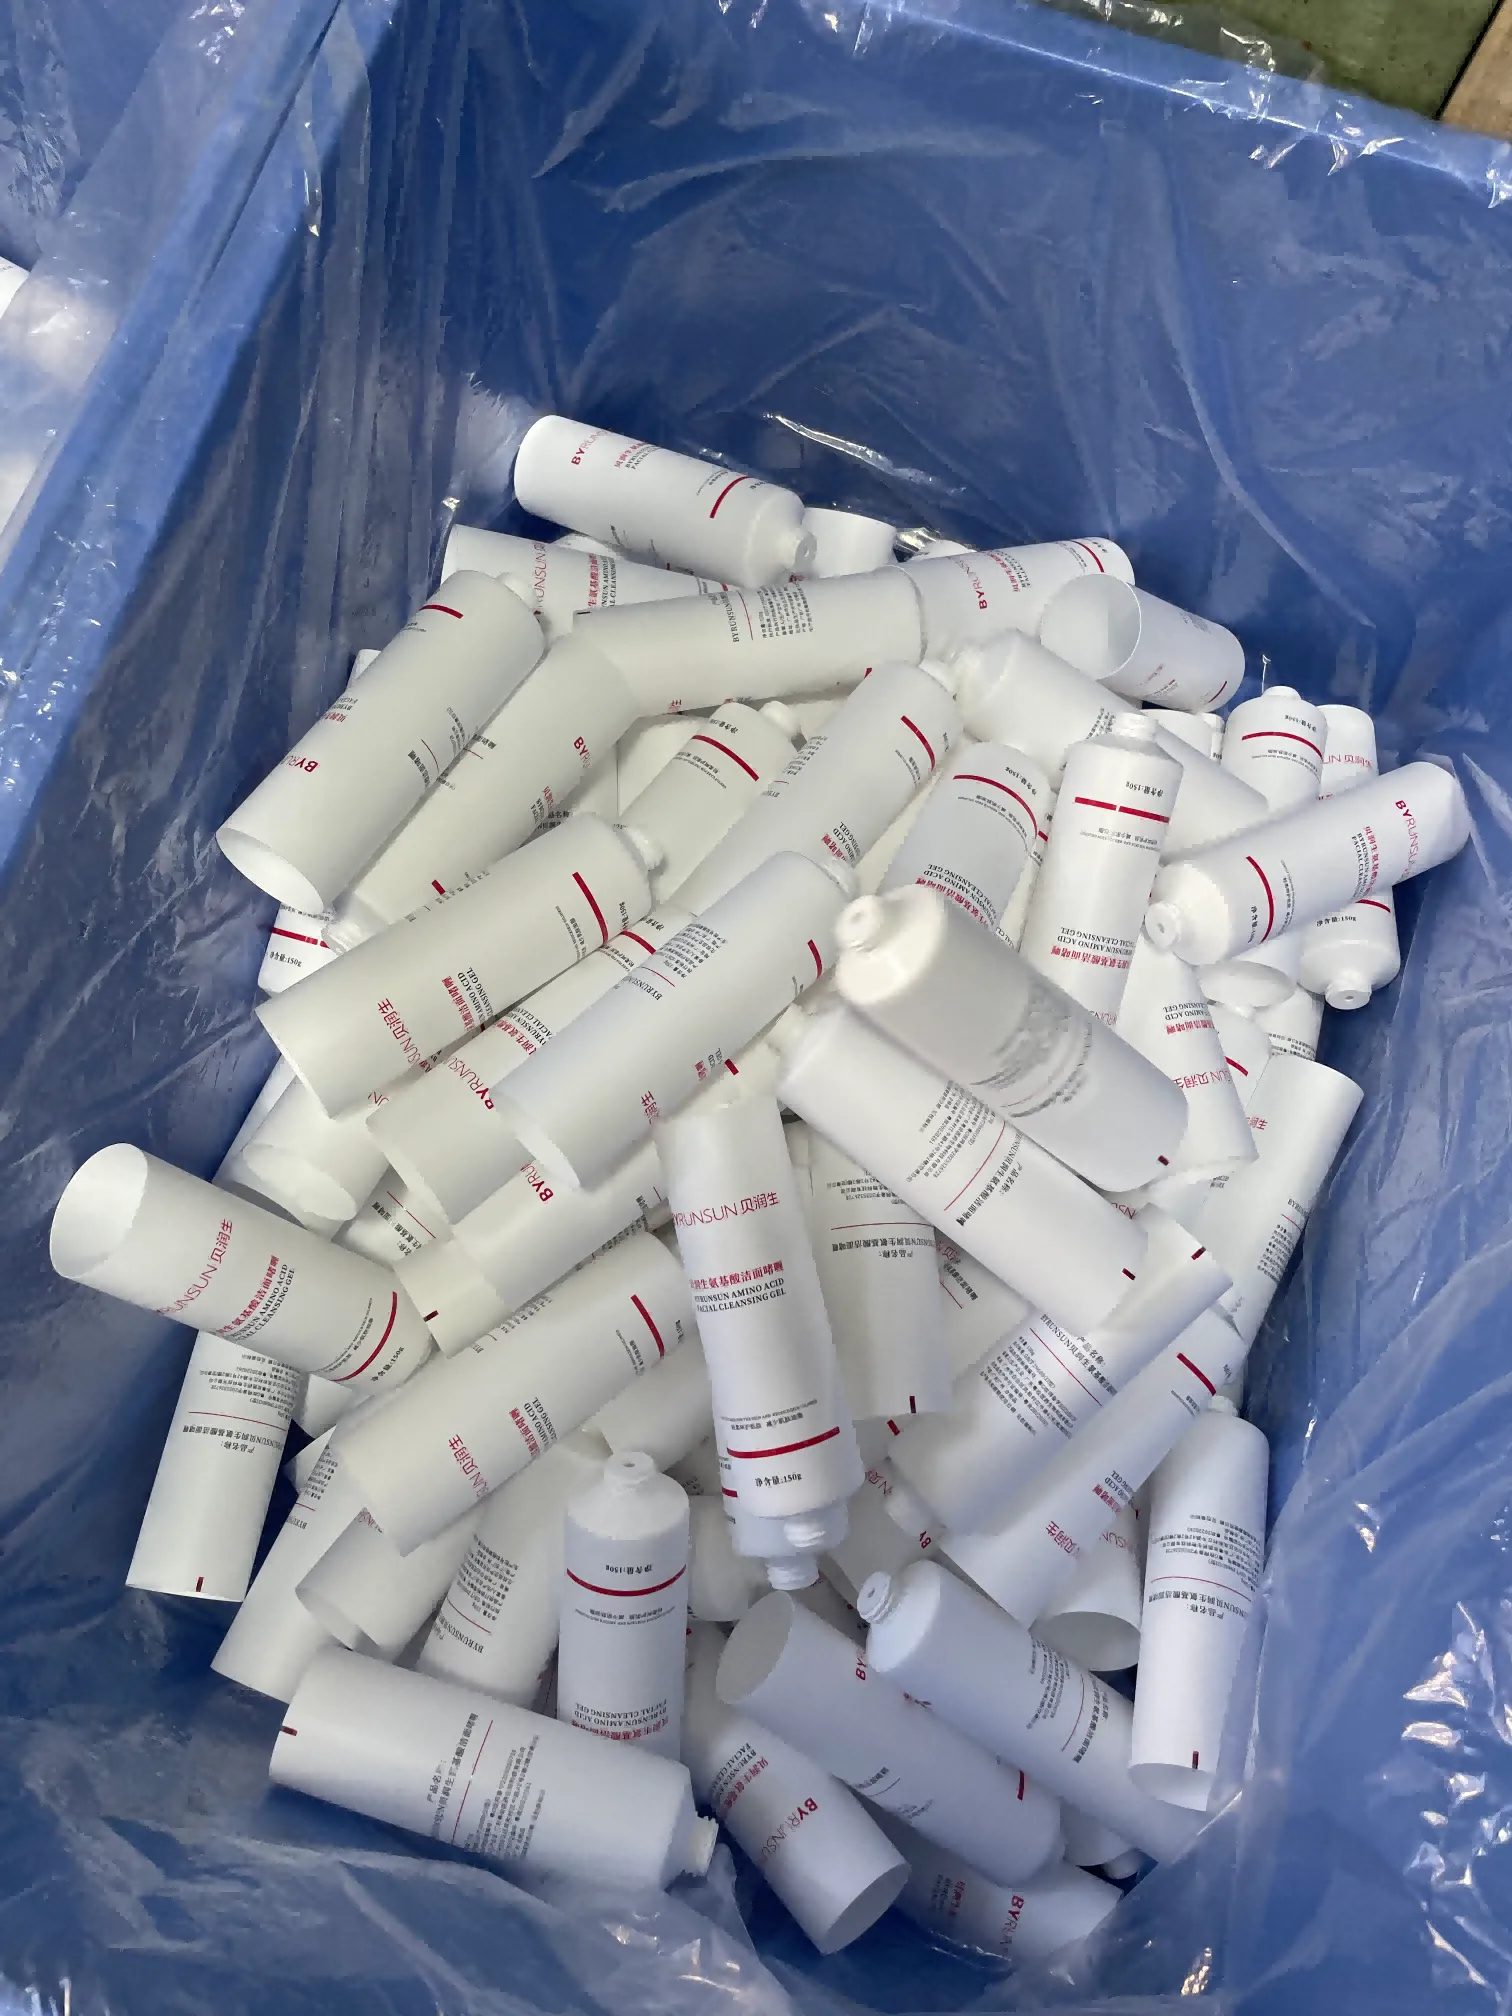
Общие дефекты заполнения (и что они обычно означают)
- Утечка у уплотнения → загрязнение зоны уплотнения / неправильные параметры уплотнения / несоответствие толщины
- Воздушные пузырьки / пустоты → нестабильность вязкости / неправильная глубина сопла / слишком высокая скорость заполнения
- Несоответствие веса заполнения → изменение температуры / нестабильность дозирования / плохое смешивание
- Деформация тубы → слишком мягкая туба / слишком высокое давление зажима / слишком высокая плотность упаковки
- Несовпадение печати → слабая система ориентации / деформация корпуса тубы при зажиме
Для оптовых покупателей наиболее безопасный подход — это пробный запуск: протестировать тубу + крышку + формулу на реальной линии заполнения, затем зафиксировать спецификацию перед массовым производством.
Заключение
В целом, заполнение косметических туб — это сложный процесс, требующий тщательной инженерной работы и внимания к деталям.
Самое важное — это то: успех заполнения туб зависит от система—материал и структура трубки, качество печати, геометрия головки/шейки, метод заполнения, соответствующий вязкости, дисциплина герметизации и стандарты инспекции. Когда эти параметры согласованы на ранней стадии, производство становится быстрее, дефекты снижаются, а повторные заказы остаются стабильными.


 Russian
 English
 French
 Vietnamese
 Spanish
 German (Austria)
 German
 South Azerbaijani
 Japanese
 Italian
 Persian
 Finnish