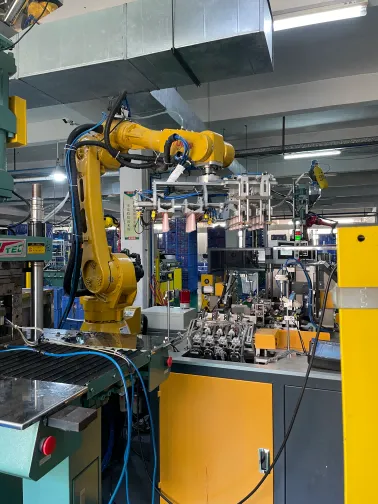
پر کردن لولههای آرایشی در یک کارخانه به اندازهای که تصور میشود ساده نیست. نیازمند هماهنگی دقیق برای تضمین کیفیت و کارایی است.
فرآیند با شکلدهی لوله، چاپ و مونتاژ سر قبل از پر کردن آغاز میشود. روش پر کردن بر اساس ویسکوزیته محصول، دقت مورد نیاز و حجم تولید انتخاب میشود.
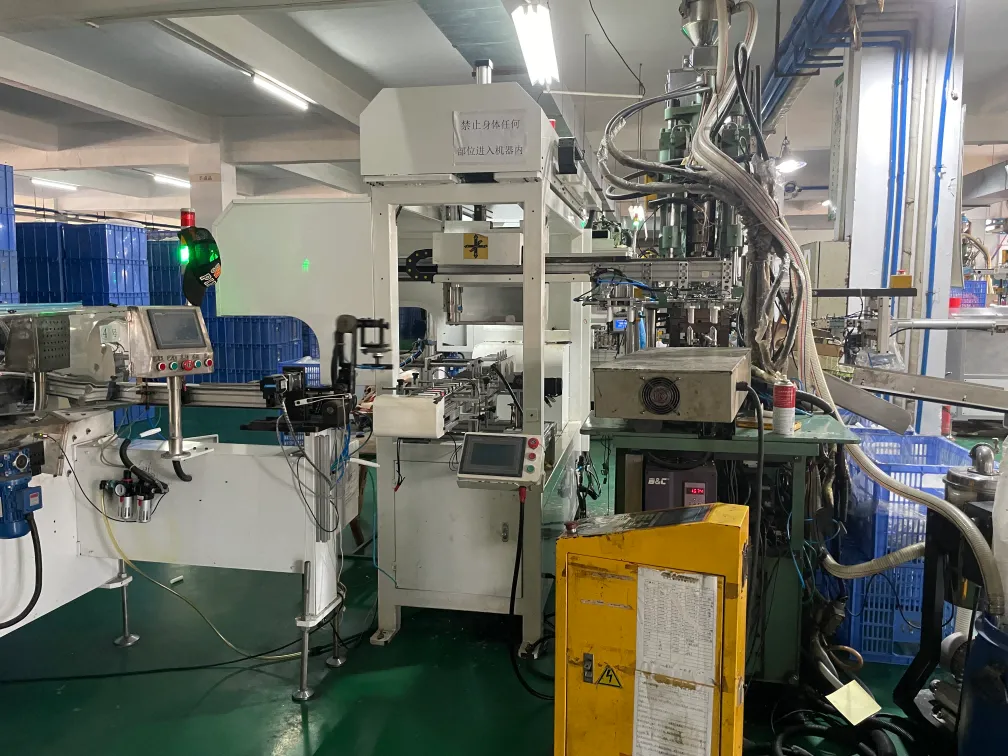
پر کردن لولههای آرایشی فقط قرار دادن محصول داخل نیست. این یک مرحله حیاتی است که بر فرآیند کلی تولید تأثیر میگذارد. ساختار لوله، مواد و ویژگیهای فرمول باید حتی قبل از شروع پر کردن در نظر گرفته شوند. زمانی که لولهها پر میشوند، مهم است که ثبات مورد نیاز برای محصول رعایت شود. محصولات با ویسکوزیته بالا مانند کرمها نیازمند سیستمهای پر کردن خاص هستند. اگر بدنه لوله قوی نباشد، میتواند منجر به کاهش سرعت پر کردن و افزایش هزینهها شود.
در سال ۲۰۲۶، برندها همچنین با تعداد بیشتری SKU، زمانهای تحویل کوتاهتر و نیازهای پایداری بیشتر (PCR / بیوپایه) روبرو هستند. این موضوع تغییرات را افزایش میدهد و ثبات پر کردن را حتی مهمتر میکند. یک “نمونه خوب” کافی نیست—خریداران باید به دنبال ثبات سفارش مجدد و ثبات خطران.
چه اتفاقی قبل از پر کردن میافتد (بخشی که اکثر خریداران نادیده میگیرند)؟
قبل از اینکه هر فرمولی به لوله برسد، چندین مرحله بالادستی وجود دارد که مستقیماً تعیین میکند آیا فرآیند پر کردن بهدرستی انجام میشود یا نه:
- تغذیه و جهتگیری لوله: لولههای چاپشده باید همراستا باشند تا صفحات جلو/عقب با نمایش برند مطابقت داشته باشند.
- بررسی سفتی لوله: لولههای بسیار نرم در زیر فشار گرفتن تغییر شکل میدهند؛ لولههای بسیار سخت ممکن است ترک بخورند یا تنش درزگیری ایجاد کنند.
- بررسی تحمل گردن/شانه: عمق وارد کردن نازل و عملکرد پاکسازی بستگی به هندسه ثابت دارد.
- بررسی تناسب و گشتاور درپوش: ناسازگاری درپوش اغلب پس از حملونقل یا نگهداری ظاهر میشود، نه بلافاصله بعد از پر کردن.
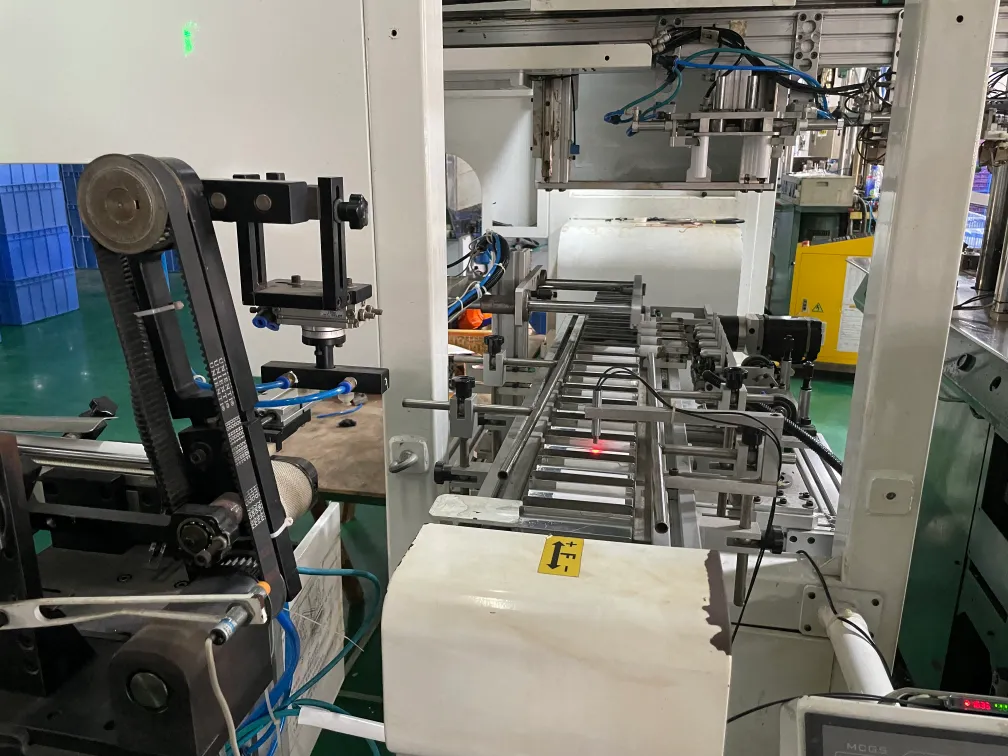
اگر این اصول پایه ناپایدار باشد، خط پر کردن با کاهش سرعت جبران میکند—به همین دلیل بسیاری از “برنامههای لوله ارزان” در طول تولید گران میشوند.
فرآیند تولید لوله پلاستیکی چیست؟
فرآیند تولید لولههای پلاستیکی شامل چندین مرحله مهم است.
معمولاً با انتخاب مواد شروع میشود، جایی که تولیدکنندگان نوع مناسب پلاستیک را که با محصول سازگار است، انتخاب میکنند. مرحله بعدی اکسترود کردن است، جایی که پلاستیک ذوب و به شکل لوله در میآید. سپس چاپ انجام میشود، جایی که طرحها و برندینگ به سطح لوله افزوده میشود. در نهایت، لولهها مونتاژ میشوند، که شامل افزودن سر و آمادهسازی برای پر کردن است.
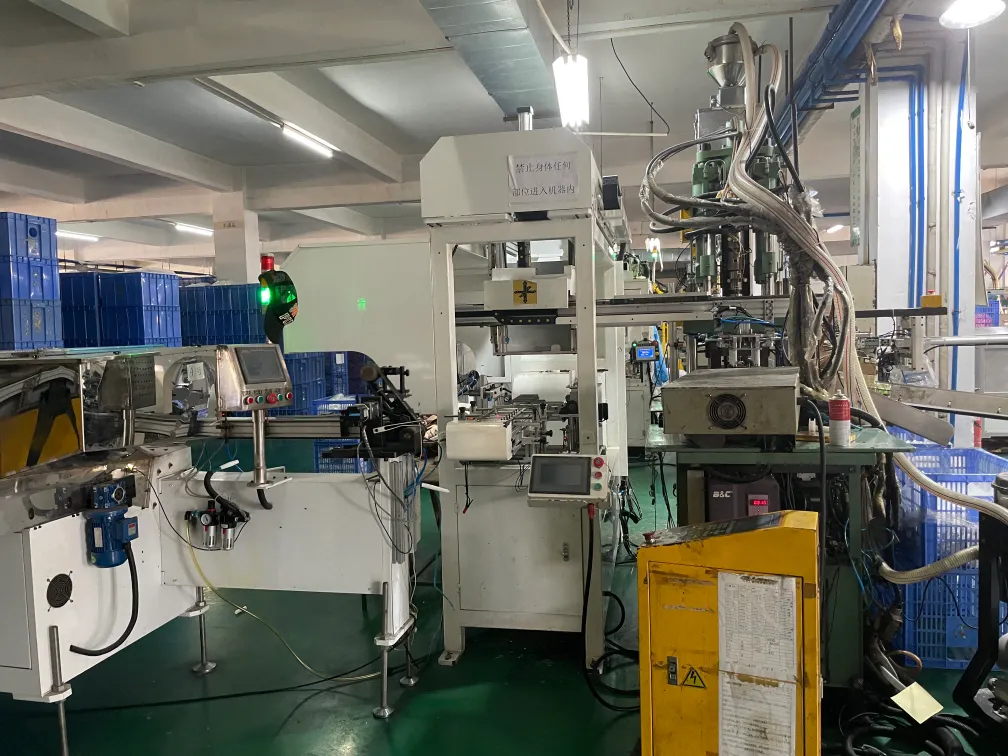
هر یک از این مراحل برای تولید لولههای باکیفیت اهمیت دارد. کیفیت مواد بر عملکرد لوله تأثیر میگذارد. پس از اکسترود، چاپ هویت برند را اضافه میکند و اطمینان میدهد که مصرفکننده محصول را شناسایی کند. این مرحله نیز حیاتی است، زیرا لولهای که به خوبی چاپ شده باشد، جذابیت بصری محصول را افزایش میدهد.
برای اینکه تولید لوله “آماده پر کردن” باشد، کارخانهها معمولاً کنترل میکنند:
- ثبات ضخامت دیواره (تأثیرگذار بر فشارگیری و درزگیری)
- دقت در برش طول (تأثیر بر دامنه حجم پر کردن و ظاهر)
- درمان سطحی و چسبندگی جوهر (تأثیر بر دوام چاپ)
- ثبات مجموعه سر/شانه (تأثیر بر تناسب نازل و تمیزی آببندی)
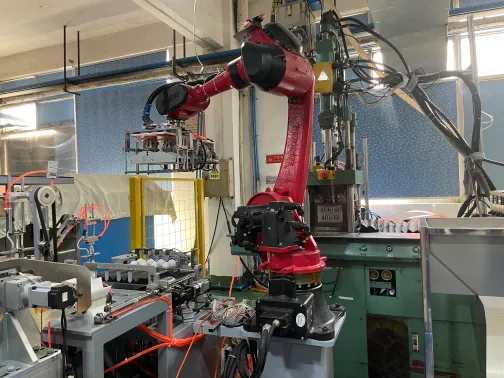
چگونه لوسیونهای لولهای را مجدداً پر کنیم؟
پر کردن مجدد لولههای لوسیون در چند مرحله ساده قابل انجام است.
آغاز کنید با تمیز کردن کامل لوله برای حذف هرگونه باقیمانده محصول. سپس، لوله را با لوسیون جدید با استفاده از قیف برای دقت پر کنید. مطمئن شوید که بیش از حد پر نکنید، زیرا این میتواند منجر به نشت شود. در نهایت، لوله را بهدرستی مهر و موم کنید تا هیچ محصولی نشت نکند.
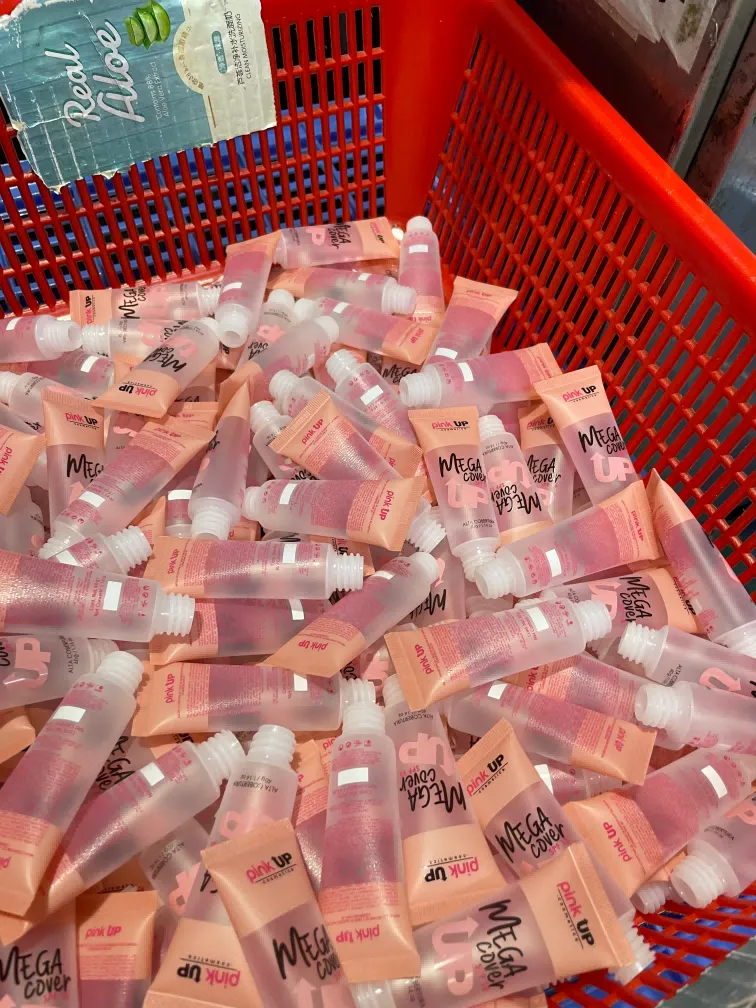
در هنگام پر کردن مجدد، توجه به جزئیات ضروری است. هرگونه باقیمانده میتواند منجر به آلودگی شود. مهر و موم هوابند برای حفظ یکپارچگی محصول ضروری است. کلید موفقیت، تمیزی و تکنیکهای صحیح در فرآیند پر کردن مجدد است.
نکات عملی اضافی:
- یک فضای کوچک در سر لوله باقی بگذارید (تا انتها پر نکنید).
- قبل از مهر و موم، لبه داخلی را تمیز کنید — این همان منطقی است که در خطوط تولید استفاده میشود.
- اگر در خانه مهر و موم حرارتی انجام میدهید، از حرارت کم و زمان تماس کوتاه استفاده کنید تا از سوختن لوله جلوگیری شود.
ماشین پر کردن لوله چگونه کار میکند؟
ماشینهای پر کردن لوله نقش حیاتی در فرآیند تولید دارند.
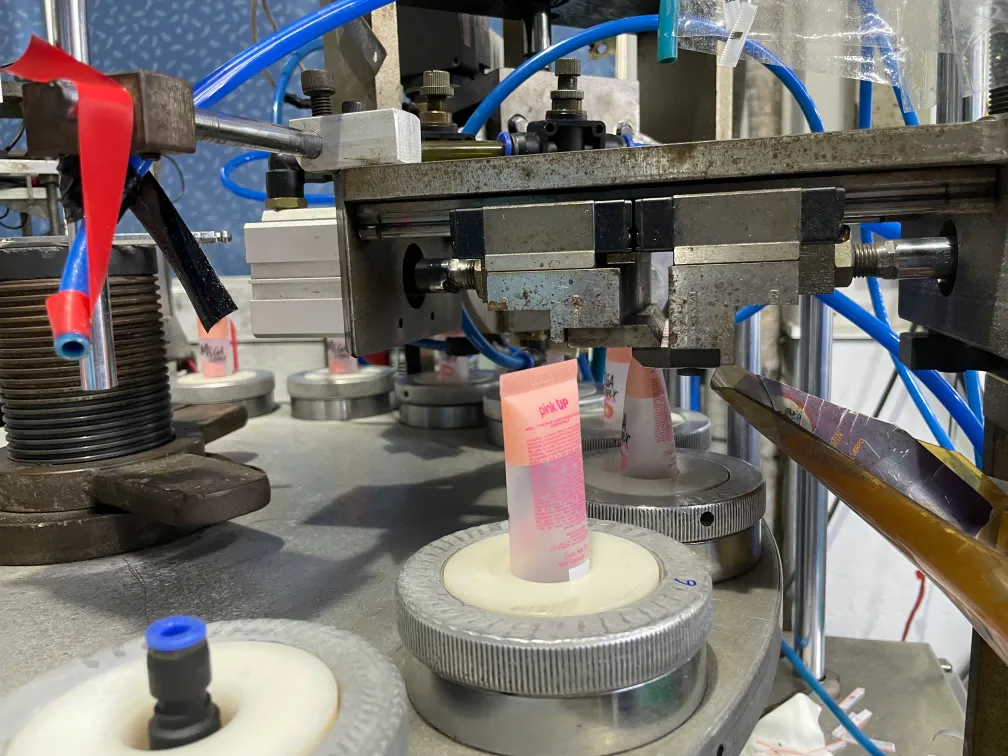
آنها با حرکت دادن لوله به موقعیت مناسب، جایی که نازل پر کردن محصول را درون لوله میریزد، کار میکنند. این ماشینها برای مدیریت ویسکوزیتههای مختلف محصول طراحی شدهاند و میتوانند حجم را با دقت تنظیم کنند. پس از پر کردن، ماشین بهطور خودکار لوله را مهر و موم میکند.
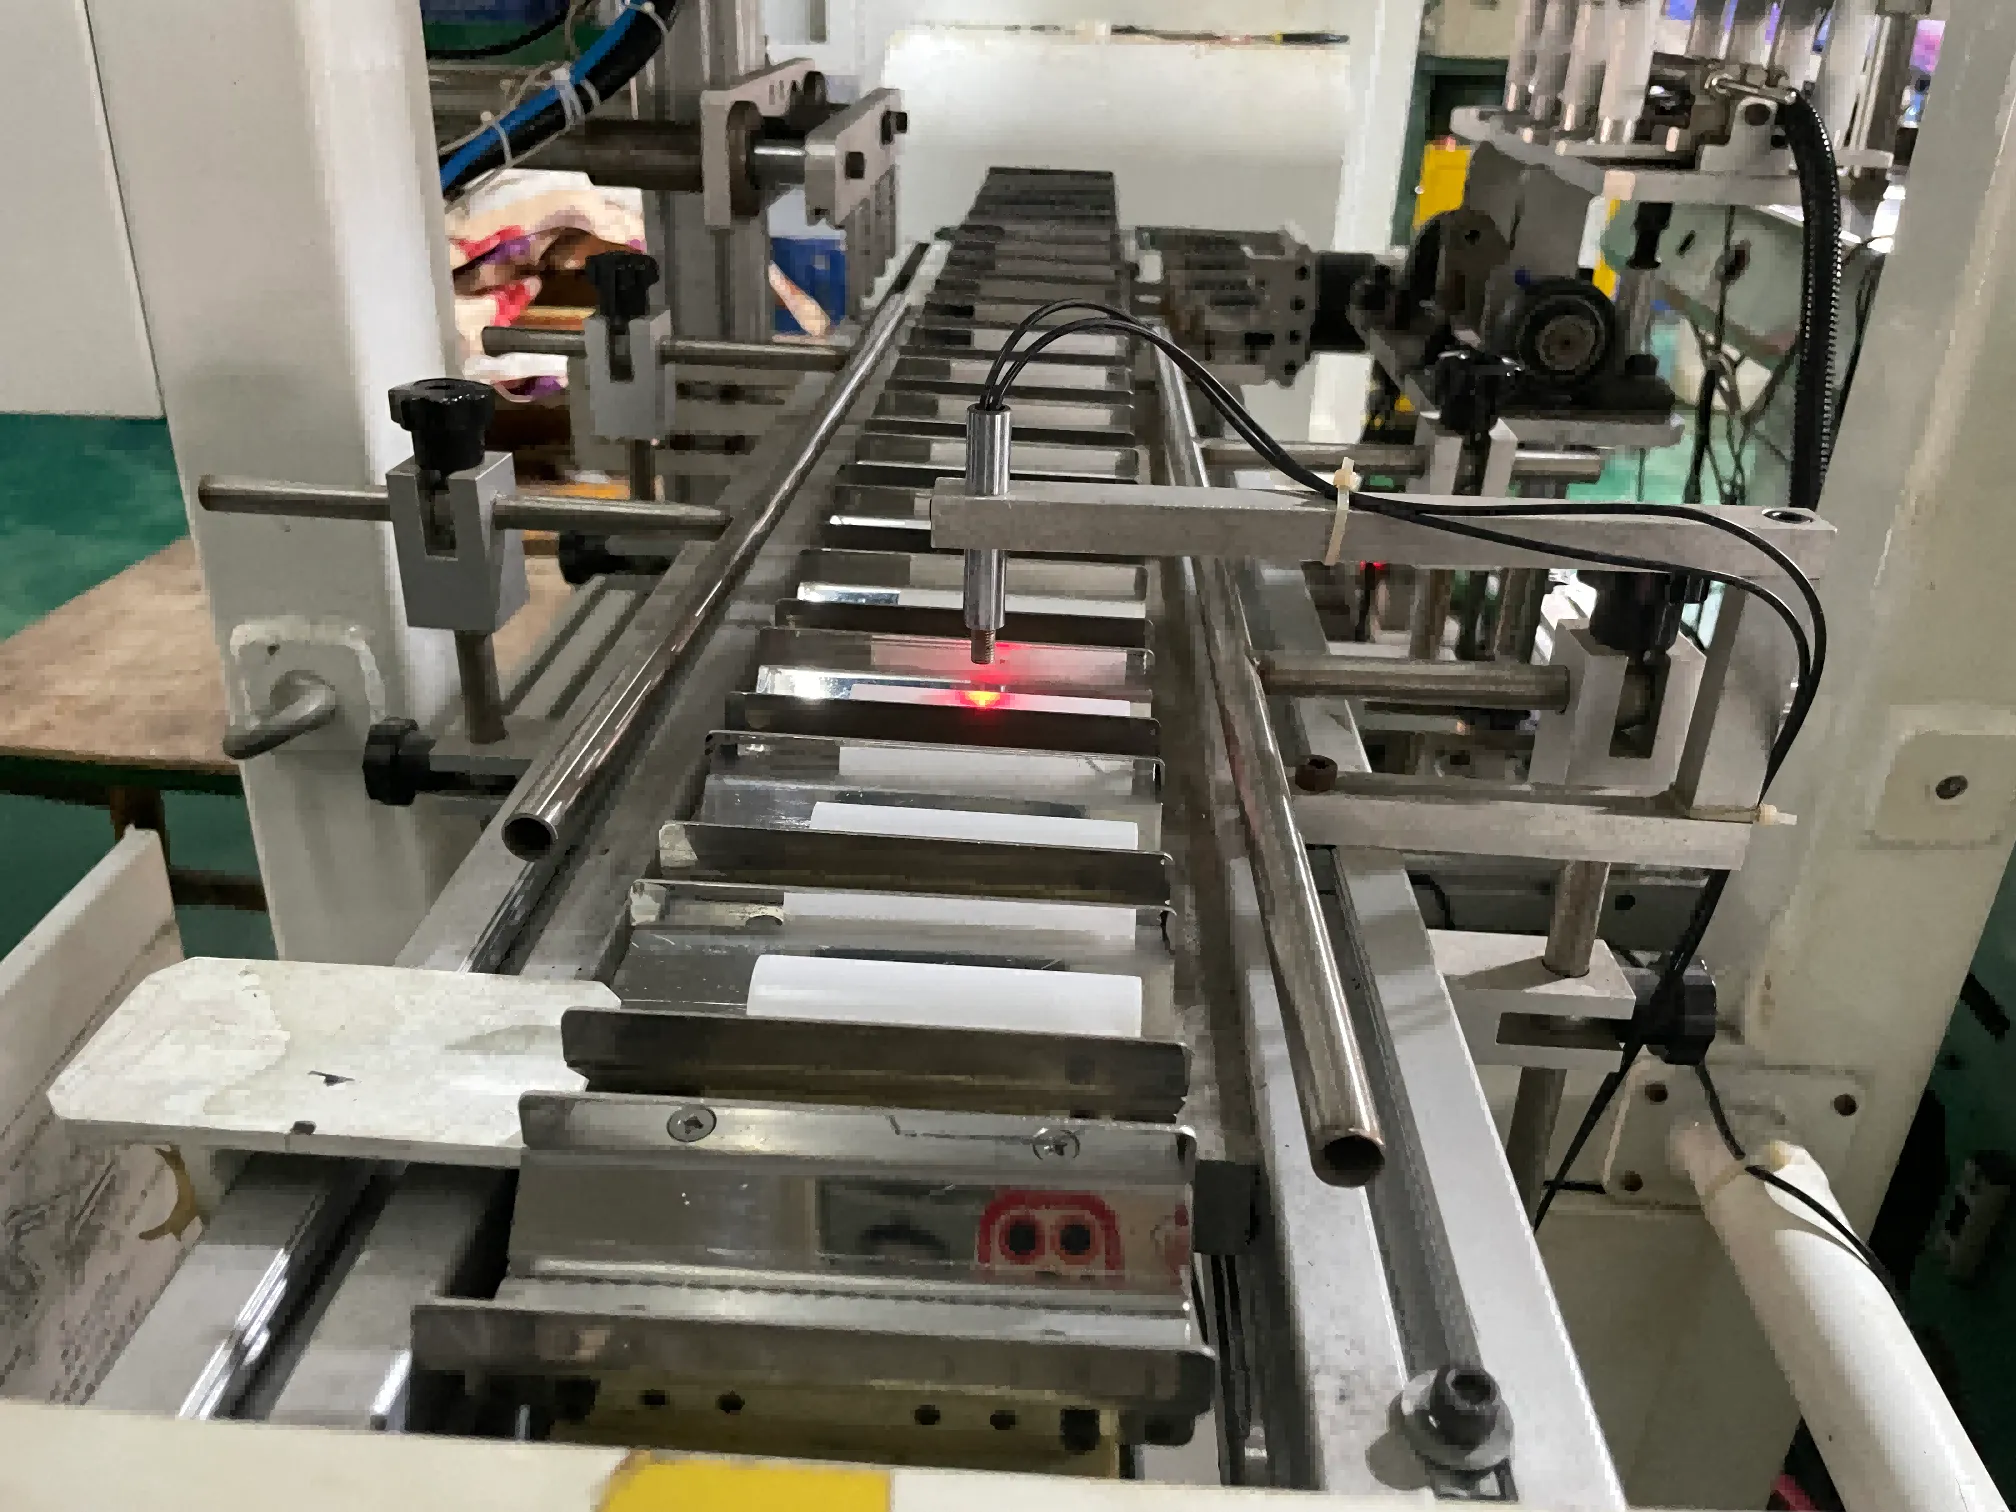
این ماشینها برای حجمهای تولید بزرگ ضروری هستند. آنها زمان را صرفهجویی میکنند و خطر خطای انسانی را کاهش میدهند. کارایی این ماشینها تاثیر زیادی بر سرعت و هزینه کلی تولید دارد.
چگونه کارخانجات روش پر کردن را بر اساس ویسکوزیته و دقت انتخاب میکنند
محصولات مختلف سیستمهای پرکنندگی متفاوتی را ترجیح میدهند:
- ویسکوزیته پایین (سرمها / ژلهای نازک)
اغلب با سیستمهای حجمی پایدار است؛ نقاط خطرناک شامل پاشش و حبابهای هوا میباشد. - ویسکوزیته متوسط (لوسیونها / پاککنندهها)
با دوزینگ پیستونی/سروو پایدار است؛ تمرکز بر مدیریت ضد کف و دماهای ثابت. - ویسکوزیته بالا (کرمها / ضد آفتاب / پمادها)
معمولاً نیاز به کنترل دوزینگ قویتر، طراحی نازل پایدار و سرعت کنترلشده کندتر دارد تا از “رشتهکشی” و هوای محصور جلوگیری شود.
وقتی ویسکوزیته بالا است و لوله نرم است، تولید ممکن است نیاز به سرعت کندتر داشته باشد—این یک هزینه پنهان رایج در برنامههای عمده است.
لولهها چگونه چاپ میشوند؟
چاپ روی لولهها با استفاده از تکنیکهای پیشرفته انجام میشود.
معمولترین روش، چاپ صفحه است که در آن جوهر از طریق مش روی سطح لوله فشار داده میشود. این روش طراحیها و رنگهای باکیفیت و بادوام را تضمین میکند. روشهای دیگر شامل چاپ دیجیتال است که امکان طراحیهای پیچیدهتر را فراهم میکند اما ممکن است دوام متفاوتی داشته باشد.
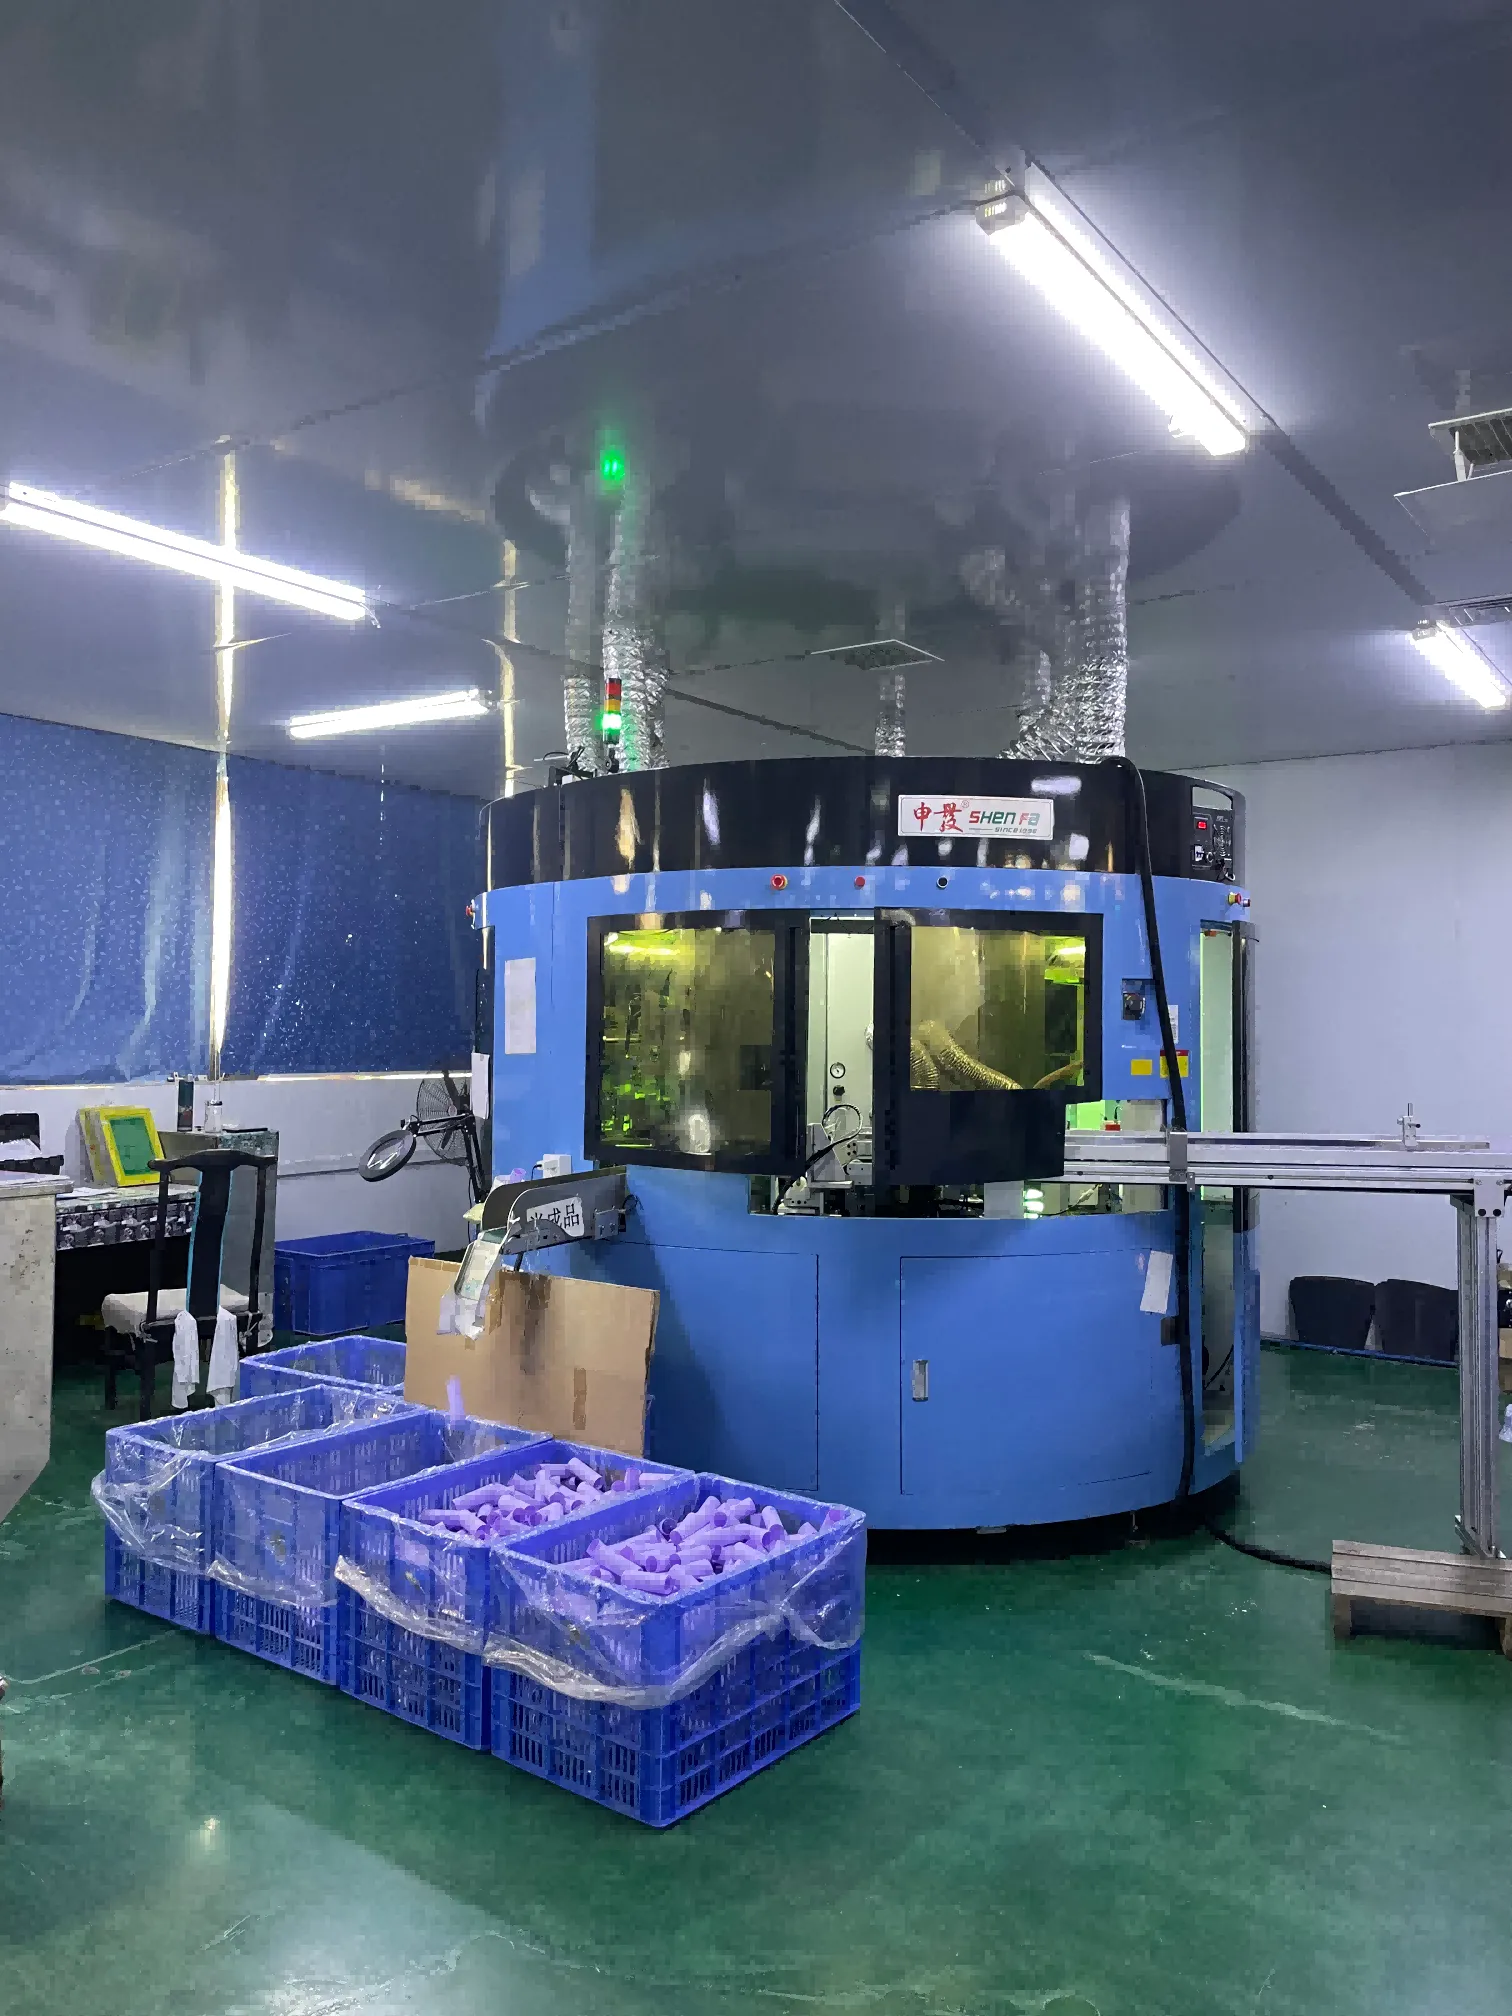
انتخاب روش چاپ نه تنها بر ظاهر بلکه بر طول عمر چاپ نیز تأثیر میگذارد. چاپ با کیفیت تضمین میکند که برندینگ در طول عمر محصول حفظ شود.
راهی متمرکز بر خریدار برای ارزیابی پایداری چاپ:
- ثبات ثبت (همراستایی جلو/عقب)
- مقاومت در برابر سایش (حمل و نقل و نگهداری کارتن)
- تکرارپذیری رنگ (به ویژه در سفارشهای تکراری)
- سازگاری با پوششها (پوشش مات، لمسی نرم، طلاکوبی)
رشتهها چگونه تولید میشوند؟
تولید رشتهها فرآیندی دقیق است.
این فرآیند با انتخاب مواد مناسب شروع میشود، و سپس با اکستروژن برای شکلدادن لوله ادامه مییابد. پس از شکلگیری، لولهها خنک شده و به طول مورد نظر برش داده میشوند. مراحل بعد شامل چاپ، افزودن سرها، و کنترل کیفیت است تا آماده پر کردن شوند.
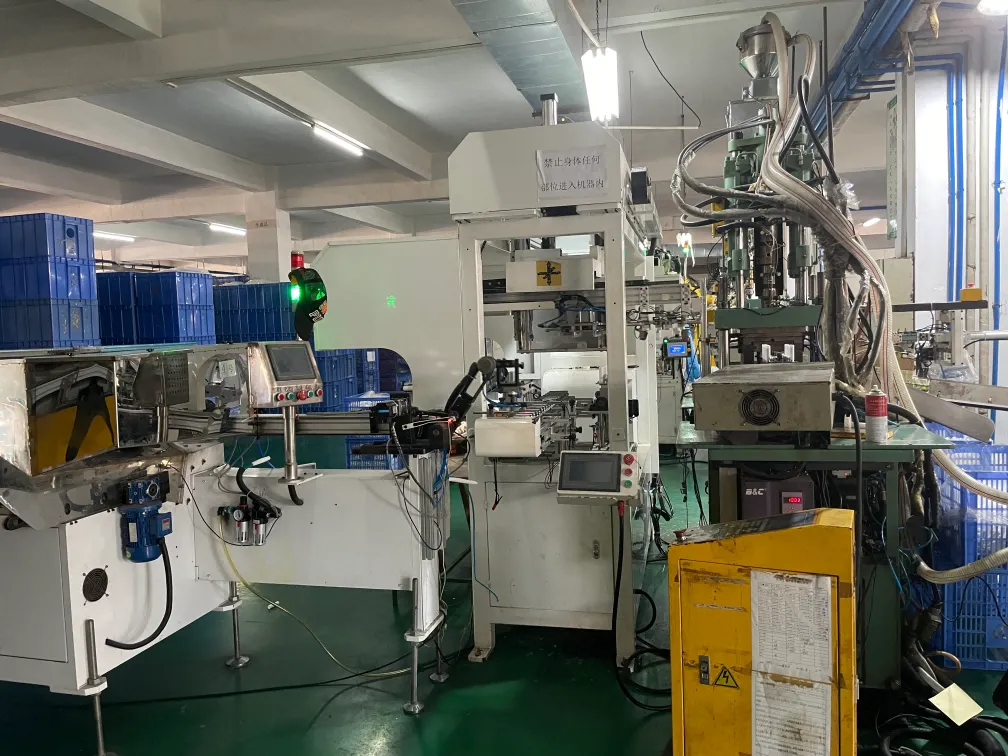
هر مرحله برای اطمینان از اینکه محصول نهایی استانداردهای کیفیت را برآورده میکند، ضروری است. کنترل کیفیت سختگیرانه تضمین میکند که تنها لولههای با کیفیت برتر برای پر کردن ادامه دهند.
یک روند معمول “آمادهسازی کارخانه برای برنامههای عمده”:
1) شکلدادن (اکستروژن)
2) برش و اندازهگیری
3) درمان سطحی (در صورت نیاز)
4) چاپ و پخت
5) مونتاژ سر/شانه
6) بازرسی در خط
7) آمادهسازی بستهبندی
ارسال به محل پر کردن / یا پر کردن در داخل کارخانه
مراحل هفتگانه در فرآیند چاپ صفحه چیست؟
چاپ صفحه شامل هفت مرحله کلیدی است.
- آمادهسازی طرح: ایجاد طرح برای چاپ.
- ساخت صفحه: ساخت صفحه با طرح.
- آمادهسازی جوهر: انتخاب جوهر مناسب برای محصول.
- تنظیمات چاپ: همراستا کردن لوله با صفحه نمایش.
- فرآیند چاپ: فشار دادن جوهر از طریق صفحه نمایش بر روی لوله.
- پخت: تثبیت جوهر به گونهای که به درستی چسبیده باشد.
- بررسی کیفیت: اطمینان از بینقص بودن چاپ.
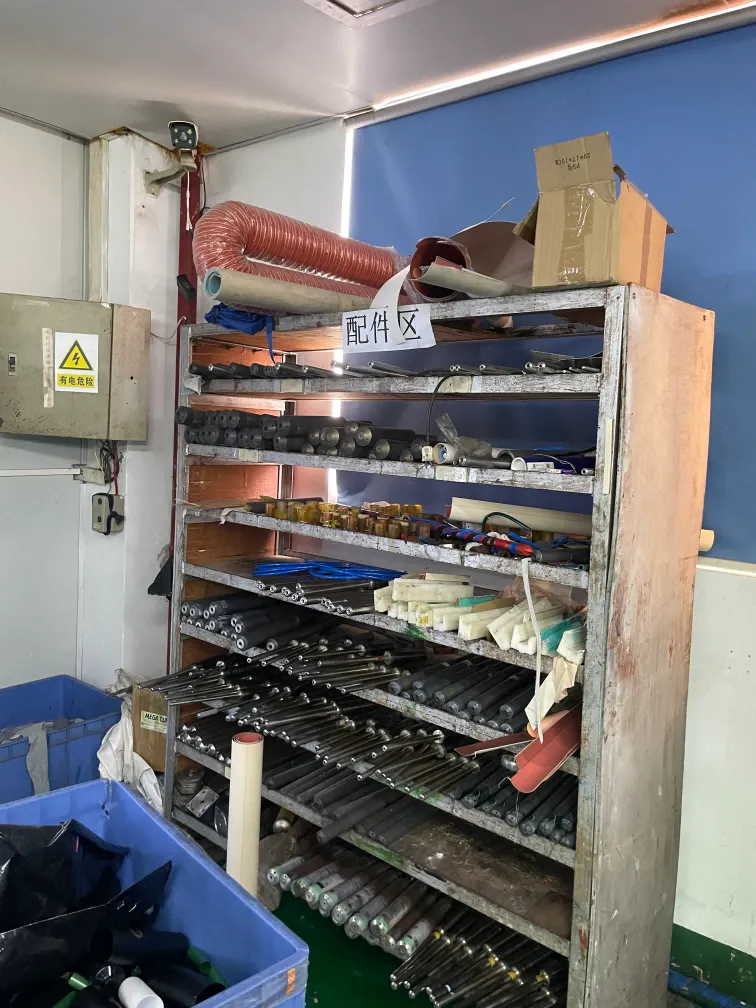
رعایت این مراحل تضمین میکند که لولههای چاپ شده استاندارد باشند. بررسیهای کیفیت در هر مرحله کمک میکند خطاها زودتر شناسایی شوند و در زمان و منابع صرفهجویی شود.
چه اتفاقی بعد از پر کردن (درپوشگذاری + بازرسی) میافتد؟
لحظه بعد از پر کردن جایی است که بیشتر شکستهای پرهزینه ظاهر میشوند: درزهای ضعیف، آلودگی در منطقه درز، تغییر شکل یا نشت در حین حمل و نقل.
اقدامات کلیدی بعد از پر کردن:
- درپوشگذاری (گرما / اولتراسونیک)
- کنترل زمان خنکسازی
- بررسی نشت / بررسی فشار
- بازرسی ظاهر (خط درز، جهت چاپ، کدگذاری)
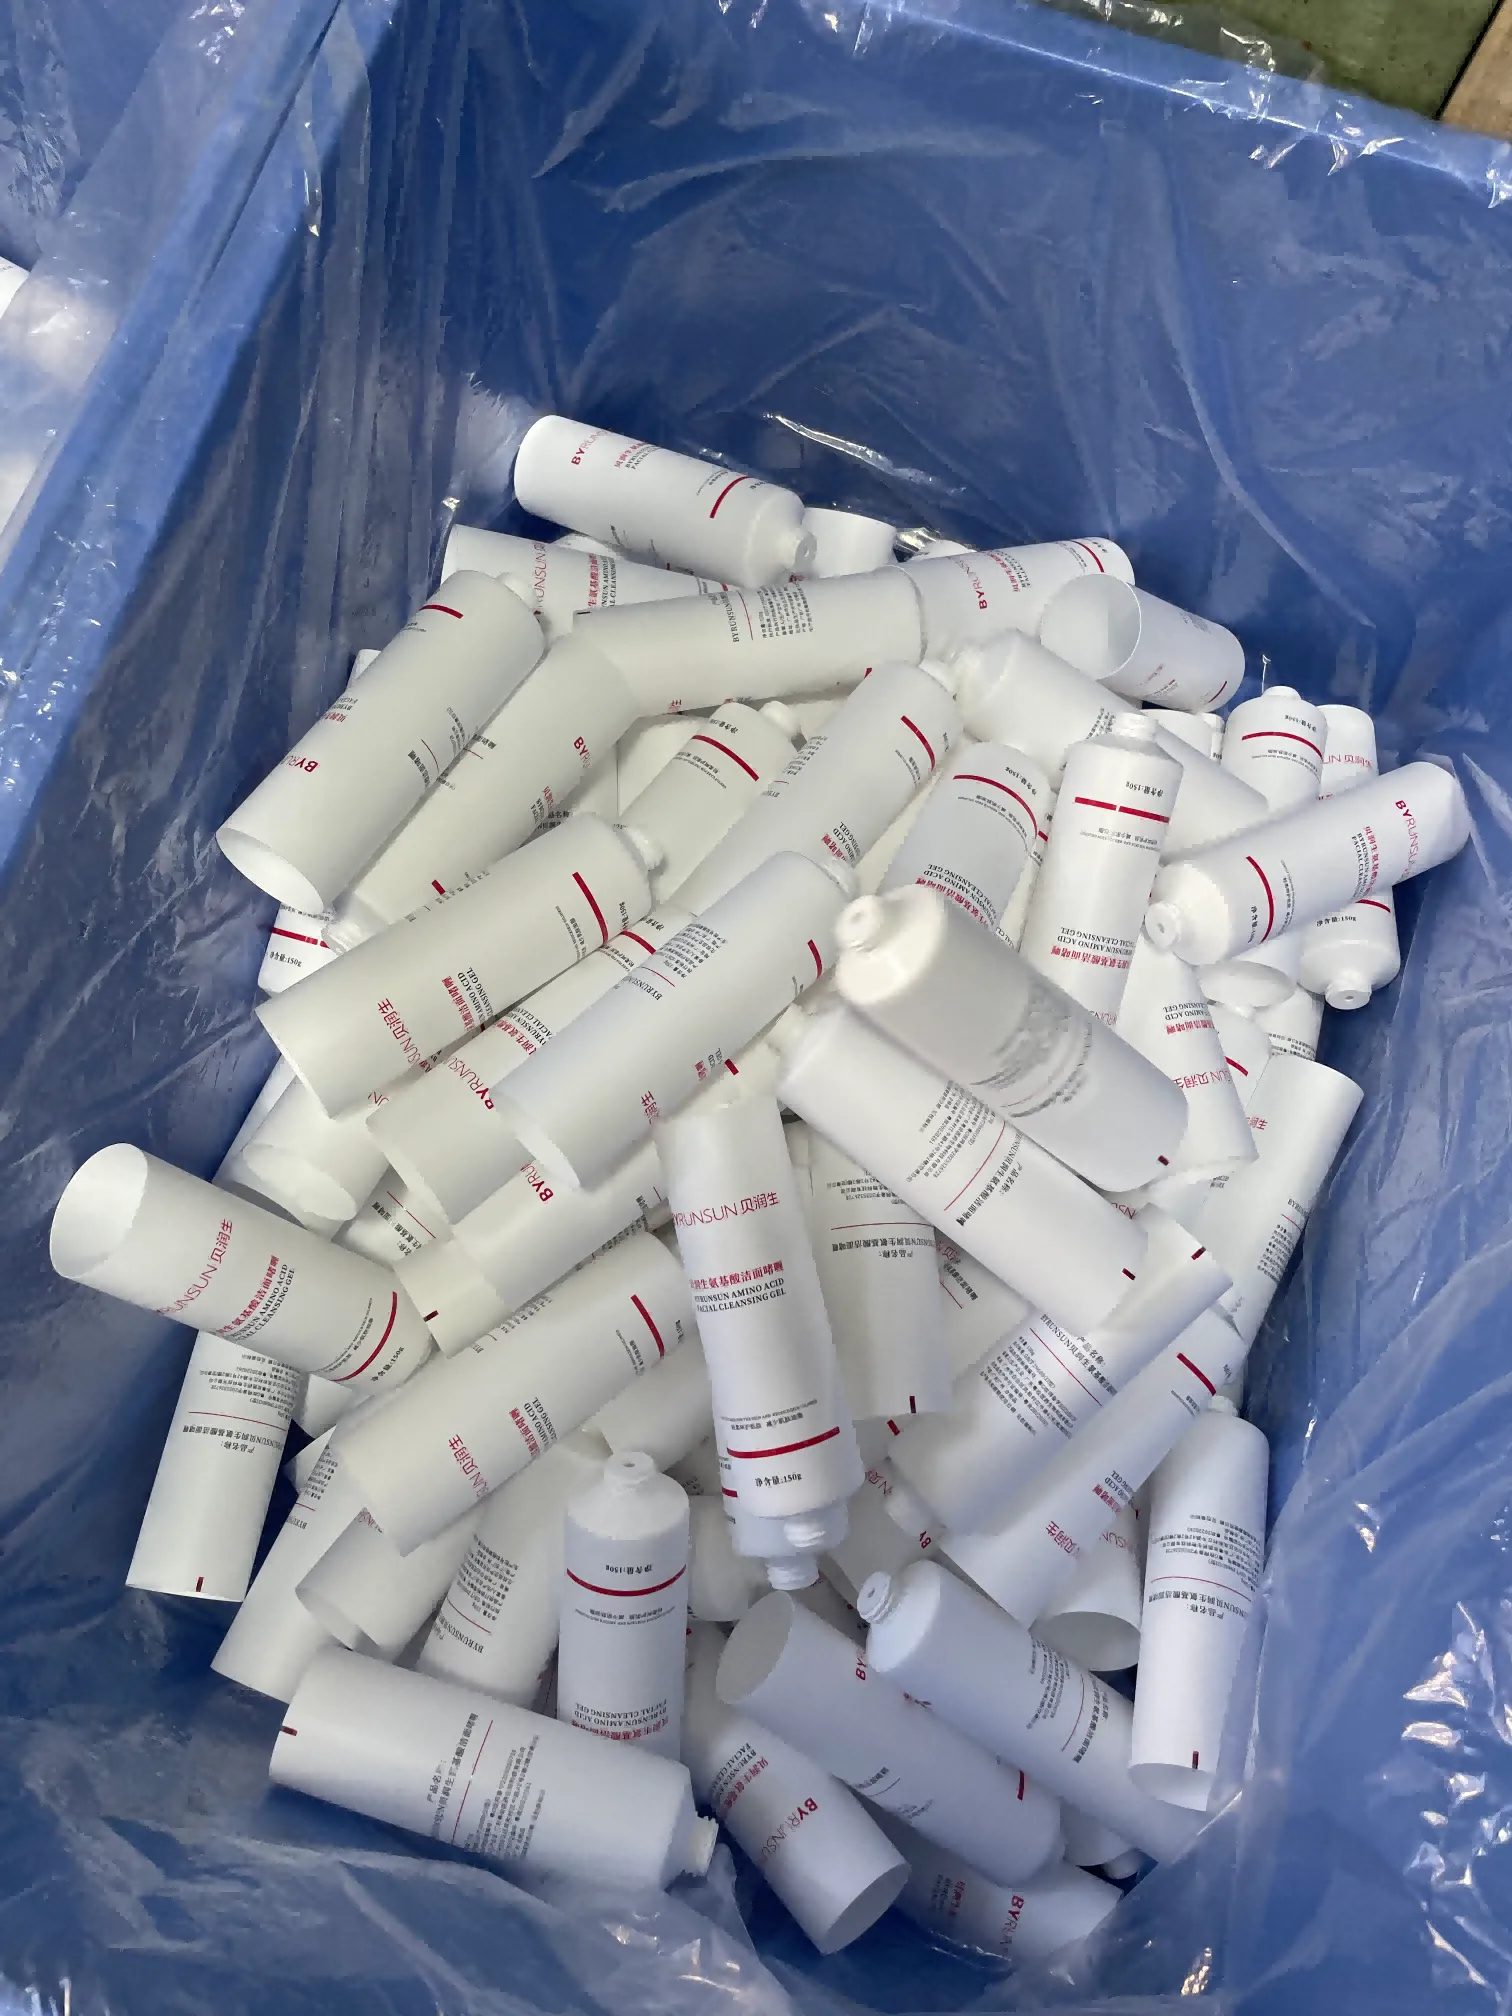
عیوب رایج در پر کردن (و معنای معمول آنها)
- نشت در درز → آلودگی ناحیه مهر و موم / پارامترهای نادرست مهر و موم / ناسازگاری ضخامت
- حبابهای هوا / حفرهها → ناپایداری ویسکوزیته / عمق نازل نادرست / سرعت پر کردن بسیار بالا
- وزن پر کردن ناسازگار → تغییر دما / ناپایداری دوزینگ / مخلوطسازی ضعیف
- تغییر شکل لوله → لوله خیلی نرم / فشار گیره خیلی بالا / چگالی بستهبندی خیلی زیاد
- عدم همراستایی در چاپ → سیستم جهتیابی ضعیف / تغییر شکل بدنه لوله در حین گیرهگیری
برای خریداران عمده، امنترین روش یک آزمایش اولیه: آزمایش لوله + درپوش + فرمول روی خط پر کردن واقعی، سپس مشخصات را قبل از تولید انبوه قفل کنید.
نتیجهگیری
در مجموع، پر کردن لولههای آرایشی فرآیندی پیچیده است که نیازمند مهندسی دقیق و توجه به جزئیات است.
مهمترین نکته این است: موفقیت در پر کردن لولههای آرایشی به سیستم—مواد و ساختار لوله، کیفیت چاپ، هندسه سر/گردن، روش پر کردن متناسب با ویسکوزیته، نظم مهر و موم و استانداردهای بازرسی بستگی دارد. زمانی که این موارد زودتر هماهنگ شوند، تولید سریعتر، نقصها کاهش یافته و سفارشهای تکراری پایدار میمانند.


 Persian
 English
 French
 Vietnamese
 Spanish
 German (Austria)
 German
 South Azerbaijani
 Japanese
 Italian
 Russian
 Finnish